English
 русский
 عربى
 Deutsch
Корпус водяного насоса, который на скамейке выглядит чистым, все равно может выйти из строя. Небольшое отклонение плоскостности поверхности уплотнения, смещение отверстия подшипника или пористость, достигающая канала охлаждающей жидкости, могут не проявляться до тех пор, пока двигатель не достигнет рабочей температуры и система не удержит давление. Вот почему корпус следует рассматривать как компонент уплотнения, выравнивания и регулирования потока, а не как простую крышку вокруг рабочего колеса.
На первом месте стоит практический вывод: выбирайте материал корпуса и процесс литья с учетом давления, температуры, целевой массы, объема производства и стратегии уплотнения. Затем определите план обработки и контроля с учетом функций, которые контролируют утечки, срок службы подшипников и посадку сборки. В оставшейся части статьи объясняется, что это за функции и на чем следует сосредоточить внимание командам по закупкам и инженерам.
Что контролирует корпус водяного насоса
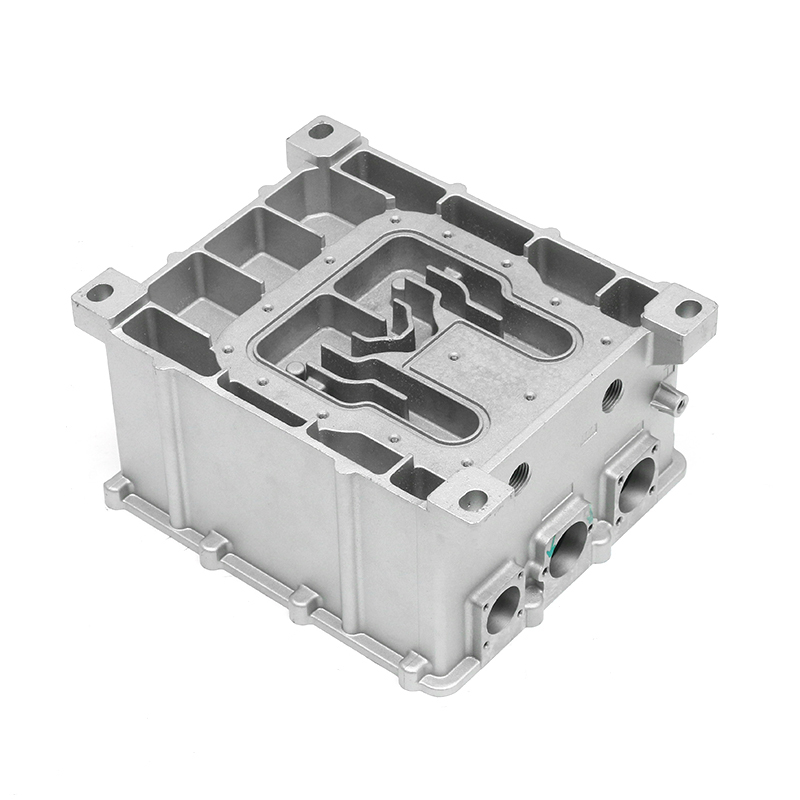
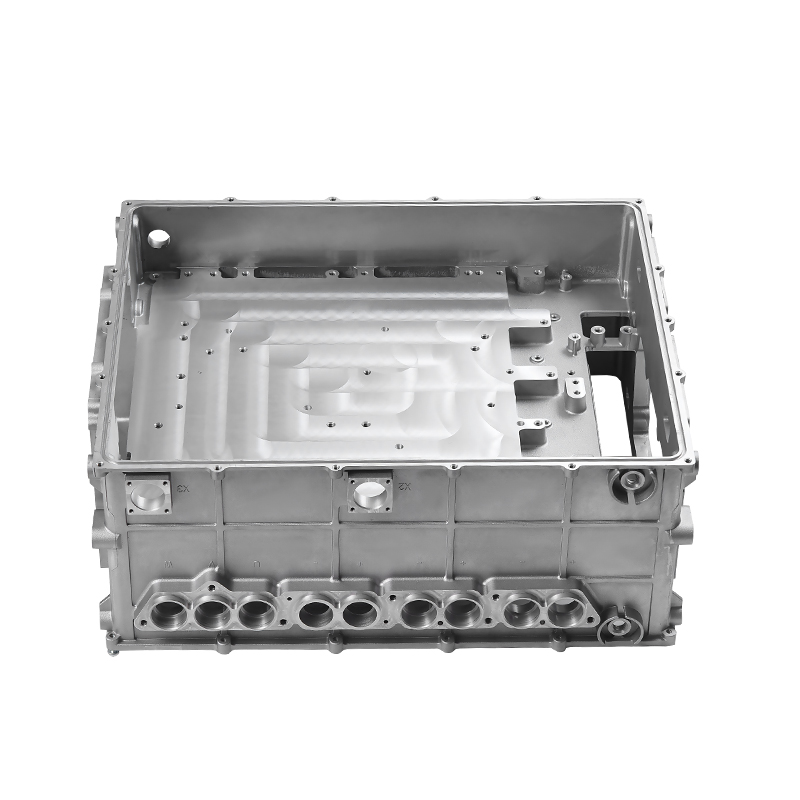
В механическом автомобильном водяном насосе корпус закрывает крыльчатку и помогает сформировать улитку, которая направляет охлаждающую жидкость от впускного отверстия к выпускному. Он также поддерживает вал и подшипниковый узел, удерживает седло уплотнения и крепится к блоку двигателя или крышке газораспределительного механизма. Во многих современных конструкциях в корпусе также имеется встроенный карман для термостата, возвратное отверстие нагревателя или дополнительный канал для охлаждающей жидкости.
Поскольку эти функции объединены в одной отливке, корпус влияет сразу на несколько видов отказов:
- Утечка охлаждающей жидкости через седло уплотнения, сопрягаемую поверхность, шейку шланга или заглушку сердечника.
- Шум подшипника или преждевременный износ, когда отверстие подшипника смещено или имеет плохую округлость.
- Рабочее колесо трется или снижается расход, если геометрия улитки или осевой зазор не соответствуют друг другу.
- Треснувшие монтажные проушины или сорванная резьба, если толщина стенки и конструкция бобышки не являются надежными.
- Коррозия или эрозия, когда сплав, состояние поверхности или совместимость охлаждающей жидкости не подходят.
Полезное правило при покупке — рассматривать чертеж корпуса как совокупность трех систем: системы уплотнений, вращающегося узла и монтажного интерфейса. Каждой системе необходимы свои критические характеристики и метод проверки.
Выбор материалов и процессов, соответствующих конкретному применению
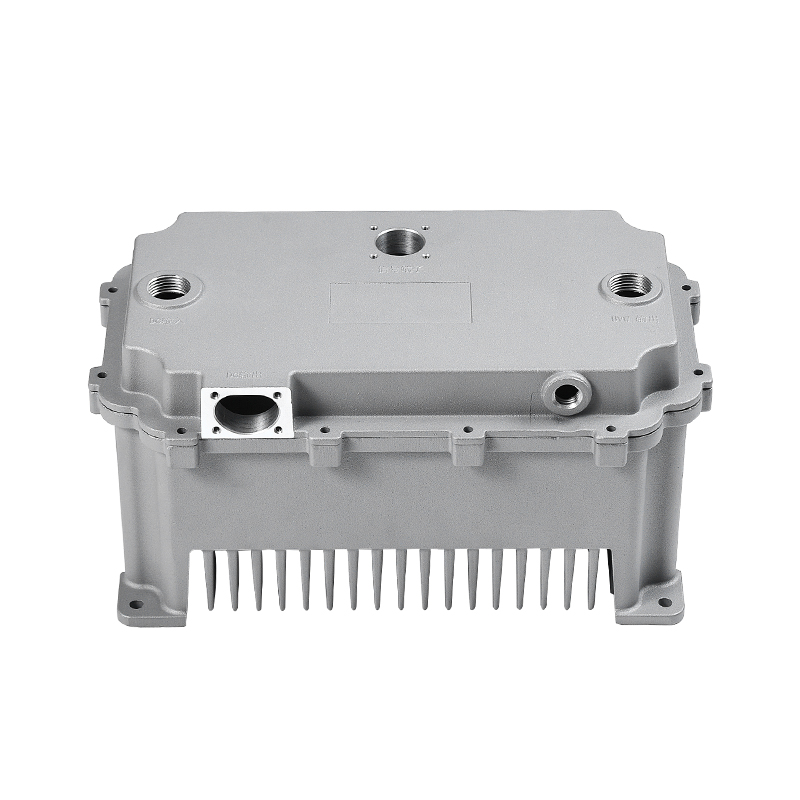
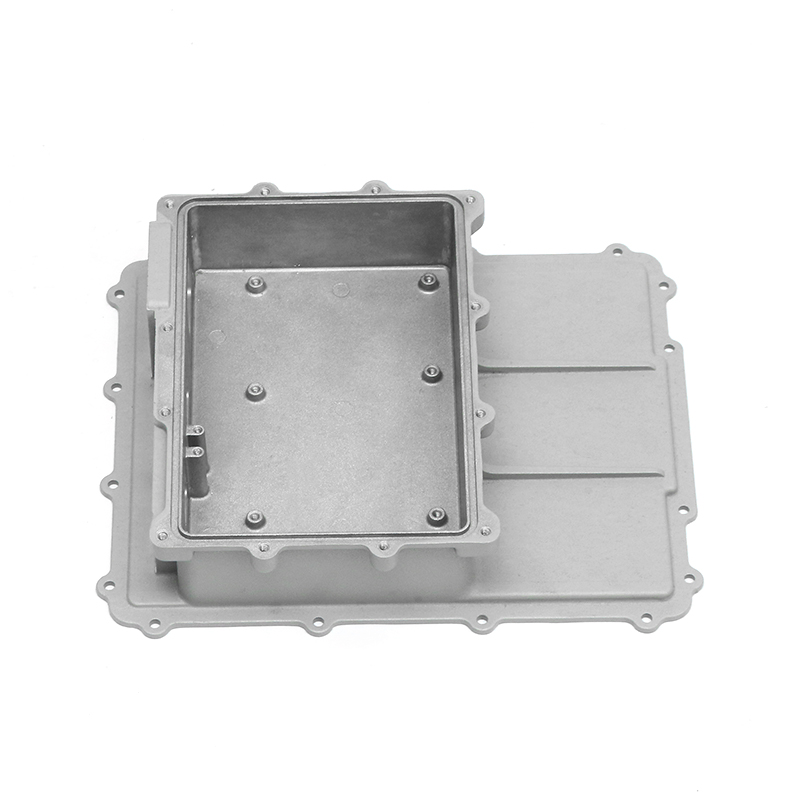
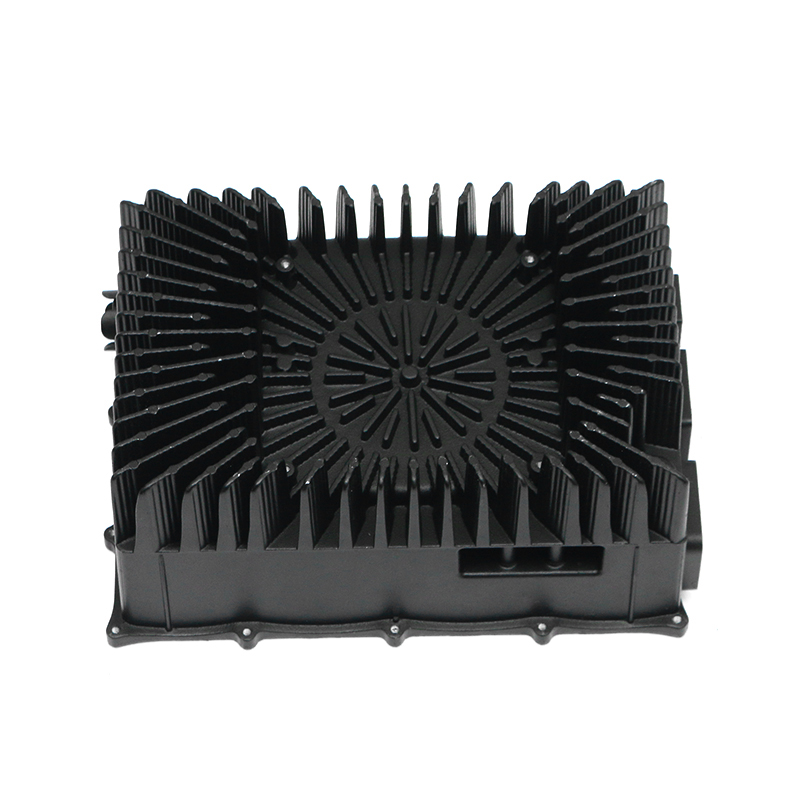
Литье алюминия под давлением является обычным явлением для легковых автомобилей. корпуса водяного насоса потому что он уменьшает массу, допускает встроенные ребра и бобышки и может обрабатываться в больших объемах. Чугун по-прежнему актуален для тяжелых или устаревших конструкций, где тепловая нагрузка и жесткость имеют большее значение, чем вес. Конструкционные пластмассы могут работать во вспомогательных контурах низкого давления, но валидация должна охватывать ползучесть, нагрузку зажима и длительное воздействие охлаждающей жидкости.
| Материал или процесс | Типичная посадка | Ключевые наблюдения |
|---|---|---|
| Литье алюминия под давлением | Насосы для легковых и малотоннажных автомобилей, большие объемы, чувствительные к массе конструкции. | Пористость, толщина стенки, плоскостность поверхности уплотнения, обрабатываемый материал и термоконтроль матрицы. |
| Чугун | Сверхмощные или устаревшие конструкции с высокой тепловой нагрузкой и меньшим объемом. | Масса, защита от коррозии, стоимость обработки и термическая усталость. |
| Инженерный пластик | Вспомогательные контуры низкого давления или низкотемпературные применения | Ползучесть, совместимость с охлаждающей жидкостью, удержание нагрузки на зажим и температурные ограничения. |
Выбор процесса не является предпочтением бренда. Это соответствует рабочему циклу. Корпус, который выдерживает высокое давление насоса, повторяющиеся термоциклы и узкую уплотнительную поверхность, требует другого уровня контроля размеров, чем корпус вспомогательного насоса низкого давления.
Почему литье алюминия под давлением распространено в легковых автомобилях
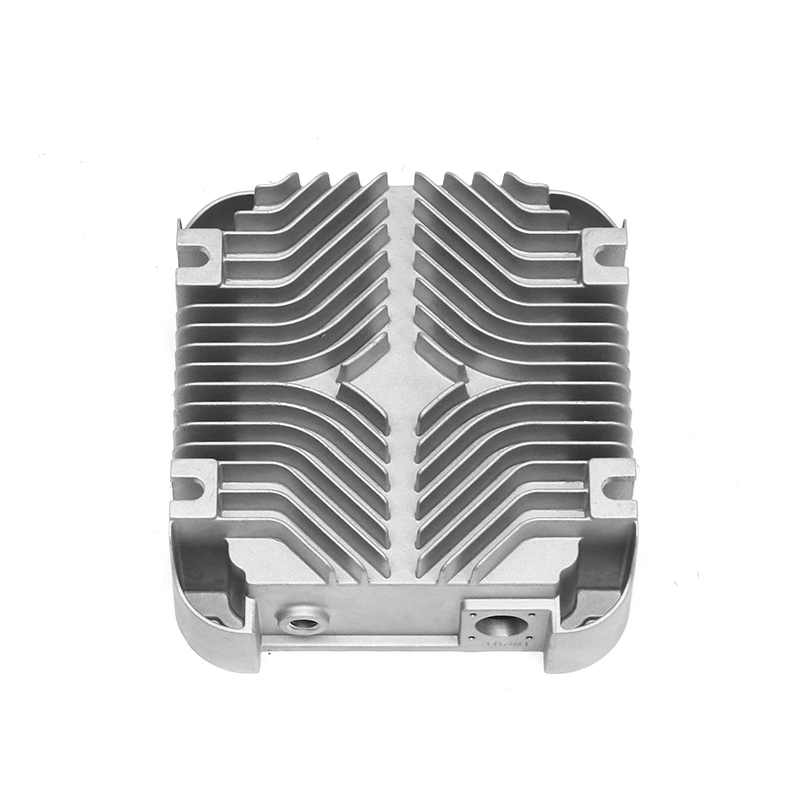
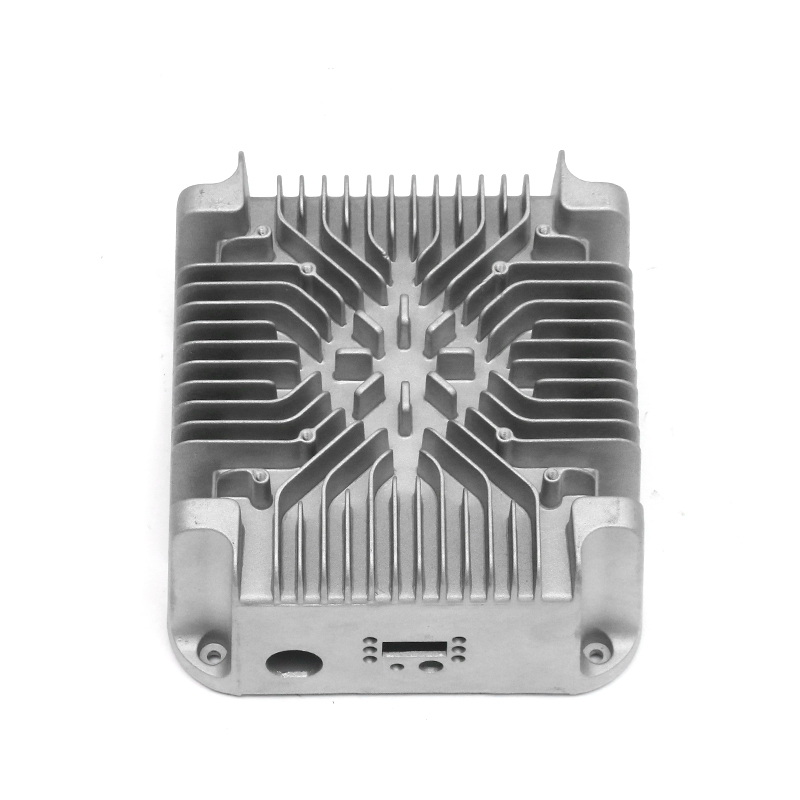
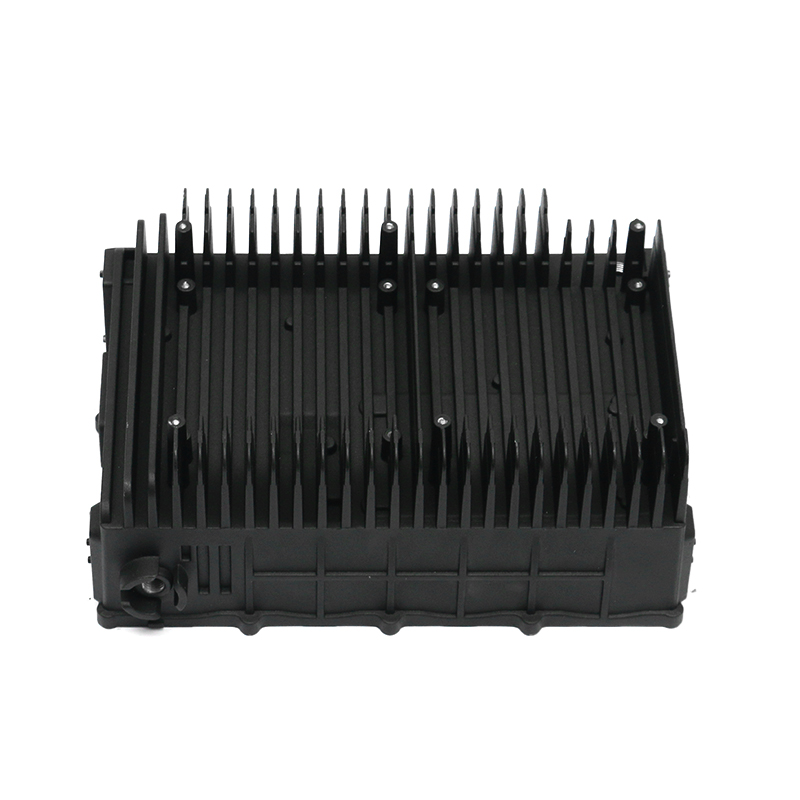
Литье алюминия под давлением позволяет изготовить корпус, близкий к окончательной форме, с ребрами, монтажными выступами и отверстиями для подачи охлаждающей жидкости, сформированными в матрице. Это сокращает время обработки и помогает сохранить легкость детали. Этот процесс также подходит для крупносерийных программ, где важны время цикла и повторяемость. Однако литье под давлением сопряжено с определенными рисками: газовой пористостью, усадочной пористостью, холодным закрытием и изменением размеров из-за износа штампа.
Для корпуса водяного насоса эти риски наиболее важны вблизи отверстия уплотнения, отверстия подшипника, монтажной поверхности и любой тонкой стенки между каналом охлаждающей жидкости и внешней поверхностью. Надежный поставщик контролирует конструкцию затвора и перелива, температуру штампа, чистоту сплава и при необходимости вакуумную помощь, а затем проверяет результат с помощью проверок размеров и внутреннего качества.
 OEM/ODM литые автомобильные компоненты водяного насоса Изучите компоненты автомобильных водяных насосов, отлитые под давлением OEM/ODM, поддерживаемые собственным проектированием штампов, литьем алюминия, механической обработкой, а также проверками размеров и внутреннего качества. Посмотреть продукт →
Производитель, имеющий собственную разработку штампов, ячейки для литья алюминия от 400 до 2000 Т, 80 обрабатывающих центров, КИМ, промышленную компьютерную томографию, спектрометр и систему проверки герметичности, может контролировать эти переменные в одной технологической цепочке. Это важно, поскольку качество жилья определяется не при окончательной проверке; он встроен в матрицу, параметры литья и приспособление для обработки.
Детали конструкции, предотвращающие утечки и преждевременный отказ
Большинство жилищных проблем проектируются или проектируются до того, как будет отлита первая отливка. Поверхность уплотнения требует определенной плоскостности и чистоты поверхности, а не только номинального размера. Отверстие подшипника требует контроля положения, округлости и соосности относительно оси рабочего колеса. Монтажная поверхность должна иметь достаточную жесткость, чтобы выдерживать нагрузку на болты и термоциклирование без деформации.
Толщина стенок по возможности должна быть одинаковой. Изолированные толстые участки остывают медленнее и могут вызвать пористость или усадку в неправильном направлении. Ребра должны поддерживать корпус подшипника и монтажные проушины, не создавая резких переходов, которые вызывают возникновение напряжений. Обрабатывающий материал должен быть достаточным для очистки, но не настолько обильным, чтобы открыть поры на поверхности уплотнения.
При рассмотрении котировок особого внимания заслуживают две детали. Во-первых, спросите, как измеряется и поддерживается качество посадочного места уплотнения в течение срока службы инструмента. Во-вторых, спросите, как фиксируется отверстие подшипника во время обработки, поскольку стабильность крепления часто является отличием тихого насоса от шумного.
Важные проверки качества перед сдачей жилья
План проверки жилья должен связывать каждую критически важную характеристику с методом измерения. Общей визуальной проверки недостаточно. Для алюминиевых корпусов водяных насосов в автомобильных программах характерны следующие проверки:
- Габаритная схема с помощью КИМ для определения положения отверстия подшипника, плоскостности поверхности уплотнения, плоскостности монтажной поверхности, расположения отверстий и размеров обработанных канавок.
- Проверка материала спектрометром для подтверждения состава сплава и прослеживаемости.
- Проверка внутренней пористости с помощью промышленной компьютерной томографии или разрезов на критических участках, особенно вокруг отверстий и каналов для охлаждающей жидкости.
- Испытание на утечку под давлением или на разложение воздуха с помощью приспособления, герметизирующего те же поверхности, что и установка двигателя.
- Проверка резьбы и бобышки на предмет крепежа, включая сохранение крутящего момента, если этого требует спецификация.
Спецификация испытания на утечку должна основываться на давлении в системе и плане проверки, а не на общем номере. Испытательное давление, время стабилизации, предел затухания и конструкция приспособления влияют на значимость испытания на герметичность. Корпус, выдержавший испытание низким давлением, все равно может течь при рабочей температуре, если седло уплотнения находится на границе.
Для более подробного изучения того, как состояние корпуса и рабочего колеса влияют на срок службы, обратитесь к обсуждению повышение износостойкости водяного насоса полезно. Сертификация IATF 16949:2016 также является полезной основой для автомобильных систем качества, но она должна подкрепляться данными о возможностях процесса, контролем изменений и отслеживаемостью, а не рассматриваться как отдельная квалификация.
Поиск вопросов, которые раскрывают реальные возможности
Поставщик может показать каталог отливок и по-прежнему бороться с корпусом, которому требуется стабильная плоскостность уплотняемой поверхности в больших объемах. Используйте этап предложения, чтобы проверить, как поставщик думает об управлении процессом. Приведенные ниже вопросы носят практический характер, поскольку требуют доказательств, а не обещаний.
- Кому принадлежит разработка конструкции штампа и график технического обслуживания штампа, и как компенсируется износ штампа при механической обработке?
- Как определяют пористость, где она допускается и как проверяется на серийных деталях?
- Какое испытательное давление, приспособление и предел затухания предлагаются, и как приспособление имитирует установку?
- Каковы целевые возможности процесса в отношении диаметра отверстия подшипника, положения, круглости и плоскостности поверхности уплотнения?
- Как партии сплавов, отливки, партии механической обработки и результаты испытаний на герметичность можно проследить до готового корпуса?
- Какой контроль изменений применяется к ремонту штампов, механической обработке и вторичным операциям после PPAP?
Четкие ответы обычно указывают на поставщика, который понимает жилье как систему. Расплывчатые ответы, как правило, перекладывают риск на покупателя после одобрения инструмента.
Соответствие корпуса системе охлаждения
Жилье не работает в одиночку. Химический состав охлаждающей жидкости, давление в системе, поведение термостата, нагрузки на шланги и расположение подшипников водяного насоса — все это влияет на срок службы. Для алюминиевого корпуса может потребоваться совместимый пакет ингибиторов охлаждающей жидкости для борьбы с коррозией. Пластиковый корпус может нуждаться в проверке на зажимную нагрузку, поскольку пластик расползается под постоянной нагрузкой на болты. Чугунный корпус может нуждаться в нанесении покрытия или обработке поверхности во влажной среде.
- Подтвердите совместимость охлаждающей жидкости с выбранным сплавом или полимером.
- Определите плоскостность и чистоту поверхности для поверхности уплотнения и сопрягаемой поверхности.
- Проверьте жесткость крепления и сохранение крутящего момента болтов при термоциклировании.
- Проверьте соответствие результатов теста на утечку реальным условиям установки.
- Проверьте риск коррозии и эрозии на входе, выходе и узких проходах.
Когда эти точки определяются до выпуска инструмента, корпус становится предсказуемой деталью для литья и обработки, а не источником возвратов на месте.
Правильно подобранный корпус водяного насоса начинается с рабочего цикла и заканчивается планом измерений. Материал, процесс литья, конструкция стенок, стратегия обработки и проверка на герметичность должны указывать на одни и те же важные характеристики: уплотнение, выравнивание подшипников, стабильность монтажа и совместимость с охлаждающей жидкостью. Покупатели, которые запрашивают доказательства по этим пунктам, получают более надежный корпус и меньше сюрпризов после первого производственного цикла.