English
 русский
 عربى
 Deutsch
Представьте себе: вы снимаете водяной насос с шестилетнего двигателя и замечаете темную линию травления вокруг выступа прокачного винта. Испытание под давлением подтверждает медленную утечку через стенку корпуса. Крыльчатка выглядит исправной, подшипник по-прежнему гладкий, но проблема в самом корпусе. В этой ситуации ответственным решением будет относиться к корпусу как к конструктивному элементу, а не как к аксессуару.
A корпус водяного насоса делает гораздо больше, чем просто удерживает охлаждающую жидкость. Он формирует поток, несет подшипник и уплотнение и передает вибрацию на блок двигателя. Если отливка слабая, изъеденная или деформированная, новая крыльчатка или подшипник выйдут из строя раньше времени. Вот почему точная оценка корпуса имеет большее значение, чем состояние картриджа насоса.
Что такое корпус водяного насоса?
Корпус водяного насоса, также называемый корпусом насоса или спиральным корпусом, представляет собой границу давления вокруг рабочего колеса. Спиральная форма внутри отливки преобразует кинетическую энергию вращающегося рабочего колеса в давление, которое проталкивает охлаждающую жидкость через блок двигателя, головку блока цилиндров и радиатор. С механической точки зрения корпус является основой насосного агрегата. Он позиционирует подшипник, центрирует механическое уплотнение и распределяет нагрузку ремня на блок цилиндров.
При оценке или выборе корпуса проверьте следующие функциональные зоны:
- Спиральная камера, которая собирает охлаждающую жидкость, выбрасываемую из рабочего колеса, и направляет ее к выпускному отверстию.
- Полость рабочего колеса обработана таким образом, чтобы контролировать зазор между лопатками и стенкой корпуса.
- Отверстие подшипника, концентричность которого определяет выравнивание уплотнения и рабочего колеса.
- Седло уплотнения — плоская и гладкая поверхность, поддерживающая поверхность механического уплотнения.
- Впускные и выпускные соединения имеют литые формы портов и обработанные поверхности прокладок.
- Монтажные выступы и установочные отверстия, определяющие расположение корпуса на крышке газораспределительного механизма или блоке двигателя.
Почему доминирует литье алюминия под давлением
Если вы приобретете новый корпус у OEM-производителя или поставщика вторичного рынка, это почти наверняка будет алюминиевый корпус, отлитый под высоким давлением. Алюминий — не единственный вариант, но он выигрывает по балансу веса, теплопроводности, размерной стабильности и стоимости обработки. Корпус также должен выступать в качестве теплоотвода для механического уплотнения; алюминий отводит тепло гораздо эффективнее, чем чугун. Это снижает температуру уплотнения и продлевает срок его службы.
Самым важным преимуществом производства является постоянство. Литье под высоким давлением создает сложную тонкостенную геометрию с повторяемыми допусками, если форма спроектирована правильно. Небольшие изменения в положении затвора или расположении охлаждающего канала могут привести к образованию пор возле седла уплотнения. Именно поэтому конструкция формы напрямую определяет качество отливки. Мы создали нашу компанию, имея опыт работы с инструментами, и до сих пор проектируем и обслуживаем каждую форму самостоятельно, а затем запускаем детали на машинах для литья под давлением от 400 до 2000 тонн. Управление формой дает нам контроль над толщиной стенок, внутренней прочностью и окончательной обрабатываемостью.
Ключевые показатели качества
Не все алюминиевые корпуса на рынке одинаковы. Разница проявляется в первые 12 месяцев эксплуатации. Корпус с правильными характеристиками материала, плотной литой структурой и точно обработанными поверхностями выдержит давление охлаждающей жидкости в широком диапазоне температур. Более слабая часть может начать просачиваться на месте уплотнения или через микроскопический канал усадки.
| Проверить | Типичное требование | Результат, если игнорировать |
|---|---|---|
| Толщина стенки у улитки | 3–5 мм в зависимости от размера насоса | Тонкие стенки вызывают утечки из-за пористости и низкую прочность на разрыв. |
| Плоскостность седла уплотнения | Максимум 0,05 мм поперек седла | Неравномерное седло приводит к постепенной утечке и повреждению кромки уплотнения. |
| Допуск отверстия подшипника | класс H7 | Ослабленное отверстие приводит к биению вала и истиранию рабочего колеса. |
| Пористость критического сечения | Менее 2% в полированном образце | Внутренняя усадка приводит к утечке давления |
| Плоскостность монтажной поверхности | 0,1 мм свыше 100 мм | Искаженная поверхность уменьшает зажим прокладки и приводит к утечкам |
| Шероховатость уплотнительной поверхности | Ra 1,6–3,2 мкм | Шероховатая поверхность повреждает уплотнительное кольцо или прокладку. |
Та же логика качества поверхности применима и к отверстию рабочего колеса: более шероховатая стенка увеличивает турбулентность и может постепенно повредить лопатки рабочего колеса. Мы суммировали эту взаимосвязь в нашем анализе износостойкость водяного насоса .
Характер повреждений и проверка
На практике корпус редко выходит из строя без одного из четырех признаков: коррозии со стороны охлаждающей жидкости, растрескивания, износа поверхности уплотнения или дефектов литья, таких как пористость и усадка. На диаграмме ниже показано репрезентативное распределение по данным наблюдений на местах; точная пропорция зависит от платформы двигателя, но картина одинакова.
Осмотрите снятый корпус в три этапа. Сначала проверьте наличие следов белой коррозии вокруг отверстий под болты, сливной пробки и литейных соединений. Во-вторых, обратите внимание на микротрещины возле монтажных выступов; они часто начинаются в остром углу, где концентрация напряжения высока. В-третьих, измерьте отверстие подшипника и седло уплотнения с помощью нутромера. Вы также можете выполнить простой тест на утечку воздуха, заглушив порты и подав давление в корпусе до 1,5 бар под водой. На наших производственных линиях каждый корпус после окончательной обработки проходит специальный течеискатель. Отсутствие утечек в корпусе является основным условием долговечности восстановленного насоса.
Ремонт или замена?
Можно ли сваривать корпус из проржавевшего алюминия? Иногда, но сваривать литой алюминиевый корпус рискованно. Отливки под давлением содержат внутренний газ и фазы различных сплавов; Локализованное тепло может создать новую пористость и деформировать отверстие подшипника. Эпоксидные заплаты лишь задерживают утечку и могут привести к попаданию мусора в контур охлаждения. Как правило, структурная трещина, коррозионная язва глубиной более 0,5 мм или некруглое отверстие подшипника означают необходимость замены корпуса.
Экономическая ситуация столь же ясна: восьмичасовая операция сварки и правки стоит дороже, чем новый корпус, а отремонтированная деталь по-прежнему не имеет гарантии целостности под давлением. Для мастерской ответственным шагом является замена корпуса в рамках комплексного обслуживания водяного насоса.
 Литые под давлением корпуса автомобильных водяных насосов для охлаждения двигателя Корпуса водяных насосов, отлитые под высоким давлением, обработаны и проверены на герметичность по каждой детали, что обеспечивает надежную работу системы охлаждения для мастерских и OEM-покупателей. Посмотреть продукт →
Поиск сменного корпуса
Если вы руководитель мастерской или покупатель OEM, применяйте те же критерии, которые использует квалифицированный завод по литью под давлением. Корпус должен быть изготовлен методом литья под высоким давлением, обработан после литья и проверен на герметичность на каждой детали. Это не роскошь; это минимальные элементы управления, которые обеспечивают надежность системы охлаждения.
- Процесс: литье под высоким давлением, а не гравитационное литье, для сложных тонкостенных корпусов насосов.
- Материал: проверьте марку алюминия, обычно ADC12 или AlSi9Cu3, и запросите сертификат поставщика.
- Механическая обработка: отверстие подшипника, седло уплотнения и поверхности прокладки должны быть обработаны после литья; необработанные поверхности являются предупреждающим знаком.
- Испытание на утечку: требуется 100% испытание на утечку воздуха при определенном давлении.
- Прослеживаемость: код даты или код нагрева на каждом корпусе позволяет отслеживать качество на уровне партии.
Для электромобилей и гибридов то же самое относится и к электронным водяным насосам, используемым для управления температурой аккумуляторов. Если вы оцениваете это применение, наша новая серия водяного охлаждения с электронным управлением производится на том же предприятии, с использованием той же формы и философии испытаний.
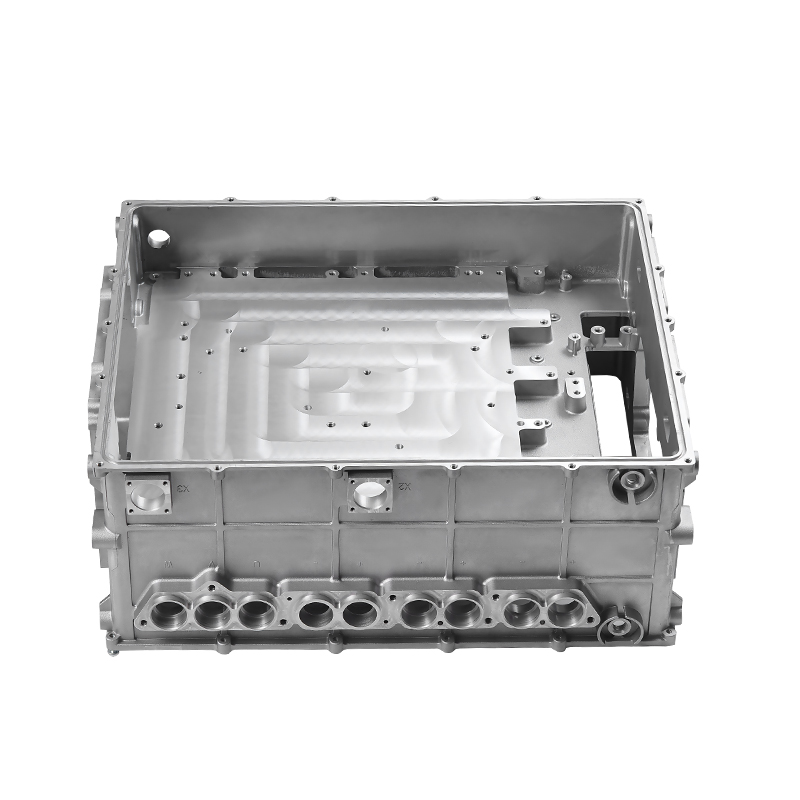 Литые компоненты серии водяного охлаждения с электронным управлением New Energy Усовершенствованные литые охлаждающие компоненты с интеллектуальным управлением потоком, коррозионно-стойкими материалами и точной посадкой, идеально подходящие для управления температурой электромобилей и гибридов. Посмотреть продукт →
Корпус водяного насоса не является товарным кронштейном. Это сосуд под давлением небольших размеров, от которых зависит срок службы насоса, уплотнения и подшипника. Если вы заметили коррозию, трещины или пористость, замените его, а не делайте ставку на ремонт. А когда вы покупаете корпус, ищите машину для литья под давлением с собственной конструкцией пресс-формы, полной механической обработкой и документированным испытанием на герметичность каждой детали. Эта комбинация устраняет скрытые переменные, которые сокращают срок службы насоса.