English
 русский
 عربى
 Deutsch
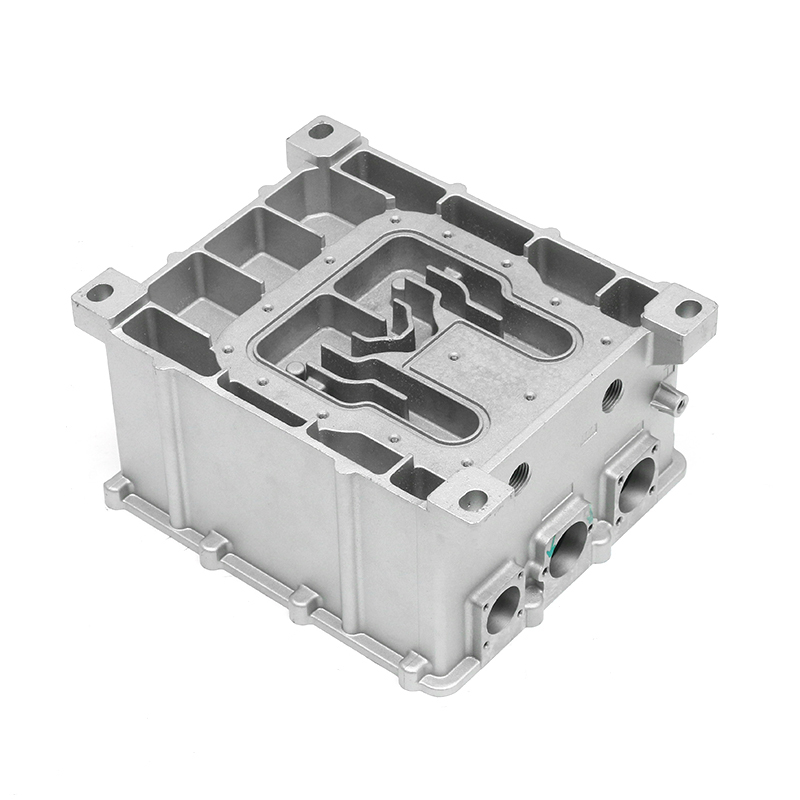
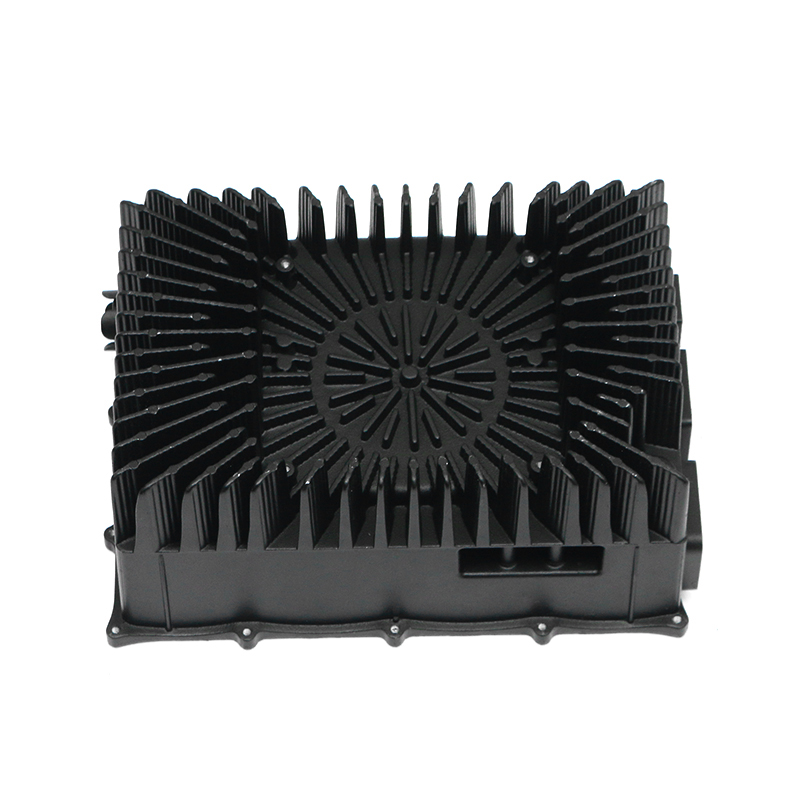
Алюминиевый корпус двигателя весом 4 кг покидает штамп при температуре около 420 °C, крепится на горизонтальном обрабатывающем центре и отправляется только после испытания на герметичность при давлении 1,5–2 бар. На каждом из этих этапов одновременно перемещается отверстие статора, седла подшипника и уплотняющая поверхность, поэтому деталь лучше покупать у одного производителя, который контролирует проектирование матрицы, литье, обработку и испытания. Разделите эти четыре этапа между тремя поставщиками, и набор допусков, цикл доработок и дата поставки незаметно станут чужой проблемой.
Далее следует практическая сторона этого решения: характеристики, которые на самом деле измеряются, маршруты процессов, соответствующие различным объемам, и проверки, которые стоит выполнить перед подписанием заказа на поставку.
Что нужно сделать с жильем, чтобы оно выглядело хорошо
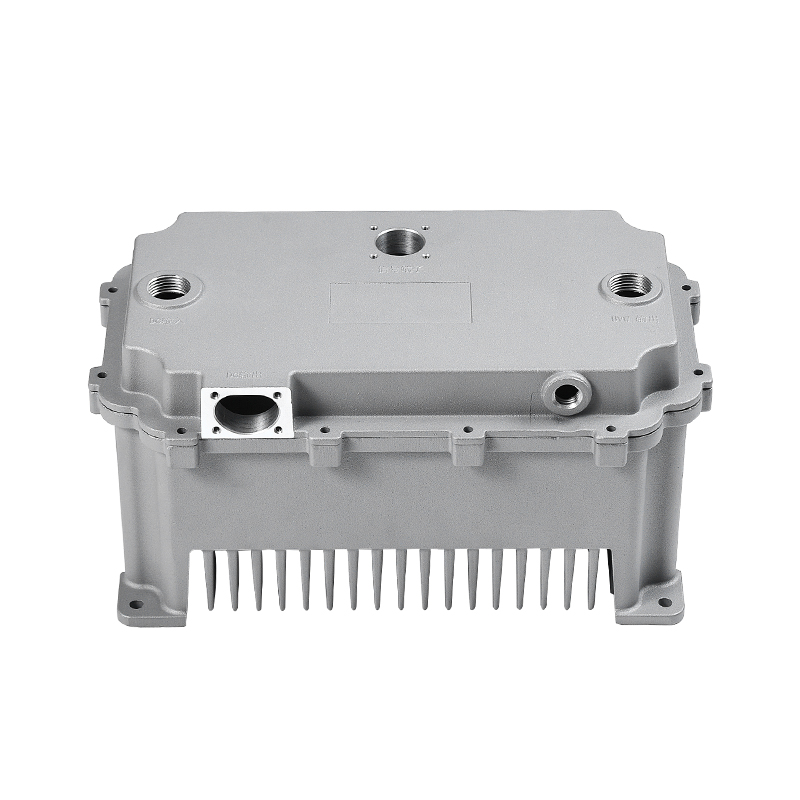
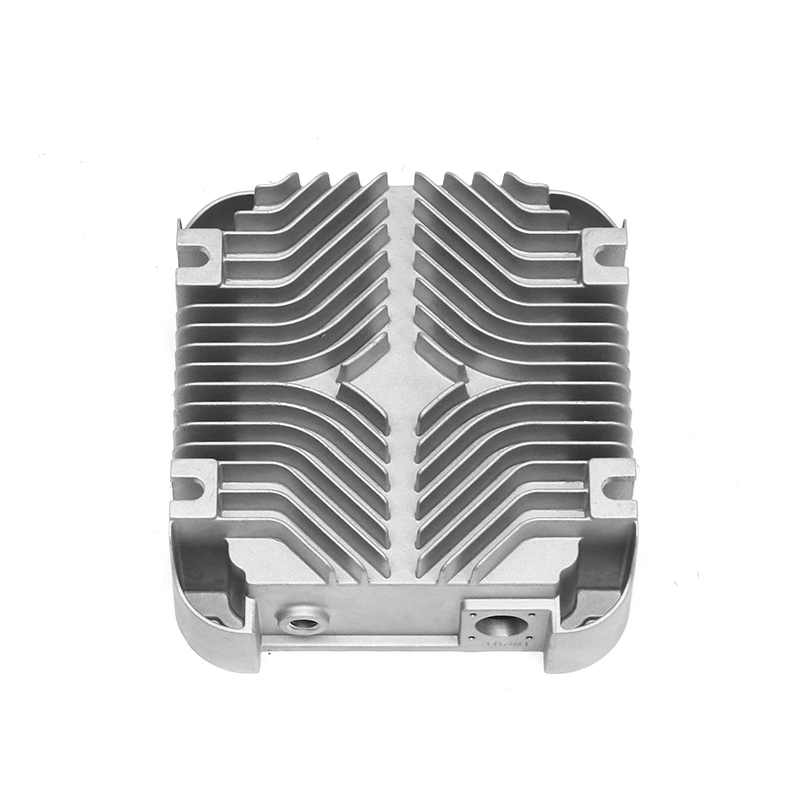
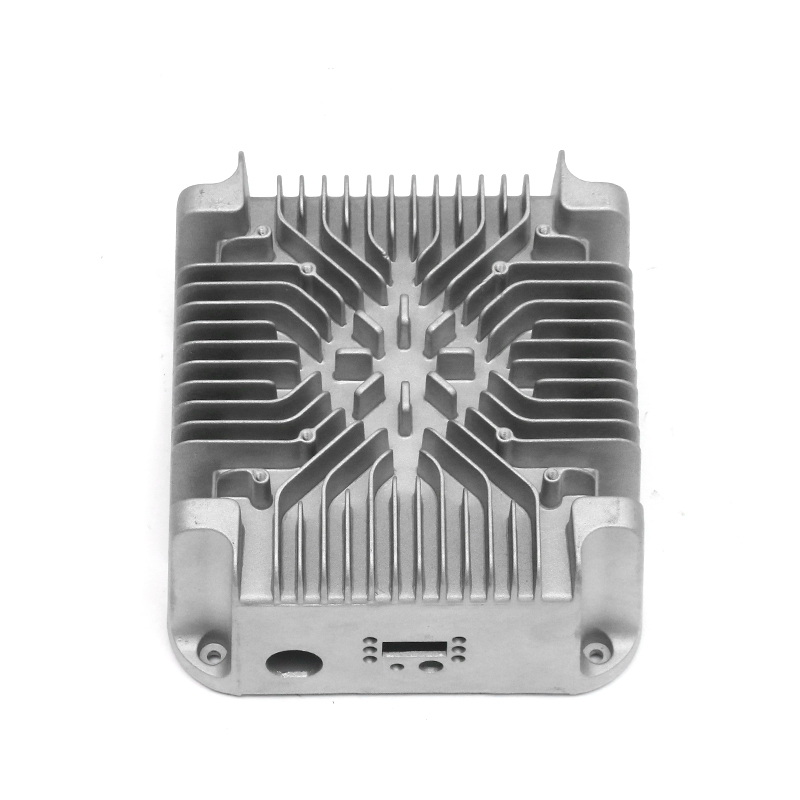
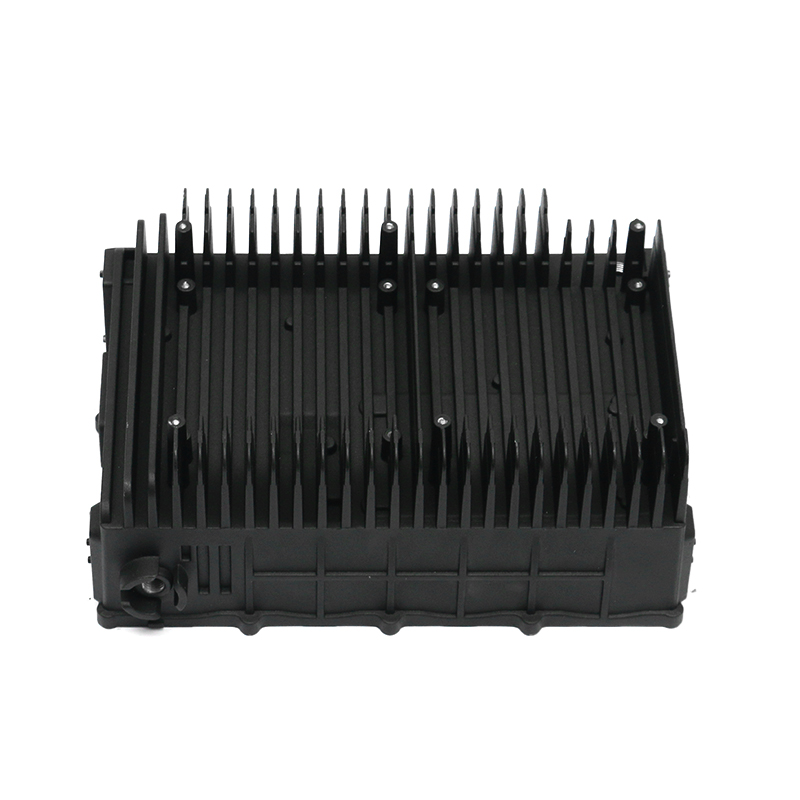
Корпус двигателя представляет собой три компонента в одном: структурный каркас, несущий нагрузки статора и ротора, тепловой путь от пластин к охлаждающей среде и герметичную границу, которая удерживает охлаждающую жидкость и пыль. Отливка, которая на стенде выглядит идеально, все равно может выйти из строя по всем трем пунктам, если толщина стенки изменится, в стенке кожуха появится пористость или отверстие станет некруглым после механической обработки.
| Жилищная функция | Производственная характеристика | Типичное контрольное значение |
|---|---|---|
| Воздушный зазор между статором и ротором | Округлость и цилиндричность отверстия | 0,03–0,05 мм |
| Центровка подшипников | Соосность между торцевыми отверстиями | 0,02–0,05 мм |
| Уплотнение рубашки охлаждения | Пористость и скорость утечки | Определенный распад воздуха при давлении 1,5–2 бар. |
| Монтаж двигателя | Плоскостность монтажной поверхности | 0,10 мм свыше 100 мм |
| Зазор ротора | Изменение толщины литой стенки | ±0,3 мм |
| Коррозия и класс IP | Обработка поверхности канавки под прокладку | Ra 1,6–3,2 мкм |
Ни одно из этих значений не может быть проверено в детали. Они встроены на этапе компоновки штампа, удерживаются во время литья за счет температуры штампа и профиля выстрела и сохраняются при механической обработке благодаря стабильному креплению и технологической способности не менее 1,33 на критическом отверстии.
Какой способ кастинга соответствует вашему объему
Литье под высоким давлением используется по умолчанию для корпусов, тираж которых превышает несколько тысяч штук в год, поскольку штамп из закаленной стали быстро окупается, а время цикла измеряется секундами. Литье в песчаные формы по-прежнему имеет смысл для корпусов прототипов и промышленных двигателей небольшого объема, а гравитационное литье находится между ними для более толстых секций, где внутренняя надежность имеет большее значение, чем время цикла.
| Маршрут | Типичная стена | Допуск в литом состоянии | Оснастка | Разумный объем |
|---|---|---|---|---|
| Литье под высоким давлением | 2,5–4,0 мм | ±0,10 мм, ±0,02 мм после обработки | Стальная матрица H13 | 5000 штук в год |
| Гравитация/низкое давление | 3,0–5,0 мм | ±0,30 мм | Металлическая форма | 1000–20 000 штук в год |
| Литье в песок | 4,0–6,0 мм | ±0,50 мм | Только шаблон | 1–2000 штук в год |
Корпуса тяговых двигателей обычно имеют тонкую стенку рубашки толщиной 2,5–3,5 мм и гораздо более толстые втулки подшипника, поэтому матрица должна балансировать быстрое заполнение бобышек и быстрое замерзание рубашки. Это вопрос конструкции штампа, а не машины; тоннаж устанавливает только потолок для размера детали и проектируемой площади.
 Корпус двигателя новой энергии, литье под давлением OEM/ODM Изучите литые корпуса OEM/ODM для тяговых двигателей новой энергии, включая проектирование корпуса, выбор материала, формование, обработку поверхности и сборку. Посмотреть продукт →
Допуски, толщина стенки и припуск на обработку
Большую часть стоимости определяют две цифры на чертеже: припуск на обработку и угол уклона. Отливки обычно имеют припуск 0,5–1,5 мм на обработанных поверхностях — этого достаточно, чтобы устранить деформацию, не превращая корпус в стружку. Осадка составляет 1–3° на внешних стенках и несколько больше внутри глубоких карманов; ниже 1° вы начинаете платить за износ штампа, следы от растяжения и время полировки.
Переходы между стенками имеют такое же значение, как и номинальная толщина. Стенка толщиной 4 мм, встречающаяся с выступом подшипника толщиной 12 мм без галтели, создает горячую точку, а горячие точки — это места, где образуется усадочная пористость — часто непосредственно под канавкой уплотнения, которую вы намеревались очистить механическим способом. Добавление скруглений R1,5–R3 и отклонения стенок в пределах ±0,3 мм — вот что отличает корпус, который обрабатывается без сюрпризов, от корпуса, который генерирует запрос на уступку каждую партию.
Проверка должна быть объемной и внутренней. КИМ мостового типа охватывают допуски на отверстие, соосность и положение, тогда как промышленная компьютерная томография или рентгенография охватывают то, что КИМ не может видеть. Разница между косметической и надежной гипсовой повязкой видна при этом сканировании задолго до того, как она появится в полевых условиях, как показано в этой заметке. прецизионное литье под давлением для корпусов двигателей новой энергии излагает.
Рубашка охлаждения — вот то место, где большинство корпусов выходят из строя
Большинство претензий по гарантии на корпуса связаны с утечками, а не с трещинами. Охлаждающая жидкость обнаруживает пористость, которую испытание на разложение на воздухе с двумя полосами в конце линии может никогда не обнаружить, особенно когда путь утечки закрывается под нагрузкой зажима и снова открывается при рабочей температуре. Три элемента управления отличают крепкую куртку от рискованной:
- Компоновка штампа, которая удерживает печенье, полозья и переливы вдали от полости оболочки, поэтому последний замерзающий металл не является той стеной, которая вам нужна, чтобы быть прочной.
- Вакуумная пропитка отливок кожуха с записью партии пропитки, прослеживаемой до партии отливки.
- Спецификация испытания на утечку, в которой указаны давление, время стабилизации, предел затухания и температура детали, а не просто «герметичность».
Если кожух закрыт отдельной крышкой, сварка трением с перемешиванием обеспечивает твердотельное соединение с гораздо меньшим риском пористости, чем сварка плавлением тонкого алюминия, и сохраняет размерную стабильность, достаточную для механической обработки после сварки.
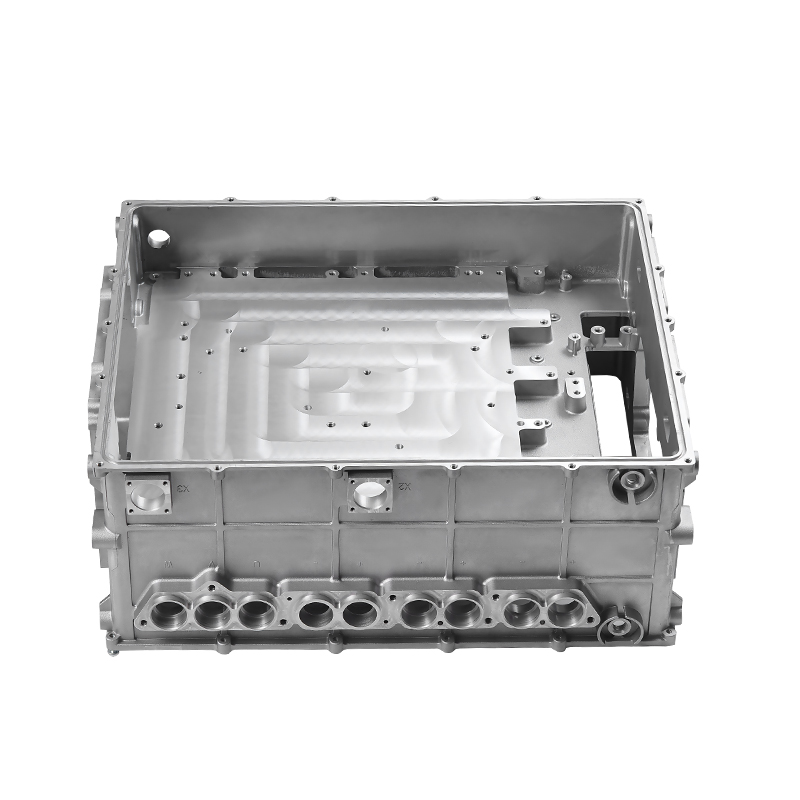 Серия водяного охлаждения с электронным управлением New Energy Посмотрите литые формы и компоненты для систем водяного охлаждения электромобилей, включая насосы, баки и радиаторы, с интеллектуальным контролем расхода и температуры. Посмотреть продукт →
Инструменты: срок службы, время выполнения заказа и право собственности
Инструменты – это то место, где дешевое предложение скрывает реальную стоимость. Закаленная матрица H13 для корпуса такого размера обычно обеспечивает 80 000–150 000 выстрелов до капитального ремонта, с профилактическим обслуживанием каждые 10 000–20 000 выстрелов. Срок изготовления штампа составляет 6–10 недель с учетом замороженных 2D и 3D данных, а проверка первого изделия добавляет еще 2–4 недели, прежде чем представление PPAP будет готово к рассмотрению.
В договоре есть два пункта. Во-первых, это владение штампом: если вы заплатили за инструмент, вы должны иметь право собственности и право на его перемещение, при этом по запросу вам будет предоставлена история чертежа и штампа. Второе касается инструмента для обрезки. Заплата на стенке кожуха толщиной 2,5 мм – это не просто косметический эффект: изношенная или плохо закрепленная обрезная матрица изгибает уплотнительный фланец и создает именно ту утечку, которую вы будете искать три месяца спустя.
 Прецизионная пресс-форма для литья под давлением деталей электромобилей Ознакомьтесь с этой формой для удаления заусенцев и заусенцев с корпусов электромобилей с управляемой автоматической обрезкой и износостойкой стальной конструкцией. Посмотреть продукт →
Контрольный список поставщика, который вы можете взять с собой на аудит
Большая часть риска связана с возможностями, о которых легко заявить, но трудно доказать. Попросите доказательства по этим семи пунктам в следующем порядке:
- Диапазон тоннажа зависит от размера вашей детали и проектируемой площади с указанием конкретной машины.
- Сертификат IATF 16949:2016 и подтверждение того, что объем работ охватывает литье под давлением и механическую обработку, а не только продажи.
- Собственные мощности обработки, включая количество горизонтальных или пятиосных центров и классификацию приспособлений.
- Метрологический инвентарь: мостовые КИМ, промышленная КТ, оптико-эмиссионный спектрометр для химии расплава.
- Оборудование для проверки герметичности плюс письменная спецификация испытаний куртки.
- Возможности PPAP — план контроля, исследования MSA, данные о возможностях реального производственного цикла, а не одного образца полости.
- Записи об обслуживании штампа и план запасных гнезд и вставок.
Нинбо Fenda Новая энергетическая технология управляет заводом площадью 15 000 м² в Нинбо, на котором работает около 140 сотрудников, шестью машинами для литья алюминия под давлением от 400 до 2000 тонн, 80 высокоскоростными и высокоточными обрабатывающими центрами, а также более 30 специальными машинами для сварки трением с перемешиванием, электроэрозионной обработки и обработки поверхности. Метрология включает КИМ Zeiss и Edward, промышленный компьютерный томограф, спектрометр Oxford Hitachi и несколько тестеров герметичности, а система качества сертифицирована по стандарту IATF 16949:2016.
Что на самом деле влияет на цену и время выполнения заказа
В цене за штуку обработанного корпуса преобладает металл, а не часы обработки. Этот единственный факт объясняет две вещи, которые покупатели считают нелогичными: изменение цены слитка на 3% меняет котировку более чем на 10%, а время цикла увеличивается, а утончение стенки для экономии металла часто приводит к увеличению затрат на лом и проверку герметичности, которые перевешивают экономию.
Время выполнения подчиняется аналогичной логике. При использовании замороженного чертежа ожидайте 6–10 недель на штамп, 2–4 недели на первую деталь и корректировку, затем 4–6 недель на первую производственную отгрузку после утверждения PPAP. Проекты, которые сжимают этап первой статьи, обычно восстанавливают это время позже, при доработке.
Выберите производитель корпуса двигателя на контроле процесса, а не на самой низкой цене за штуку, и приведенные выше цифры становятся контрольным списком, а не азартной игрой. Попросите схему технологического процесса, план управления, положение о принадлежности штампа и спецификацию испытаний на герметичность, записанную в единицах — эти четыре документа расскажут вам о поставщике больше, чем любая брошюра. Если проект корпуса все еще открыт, отправьте чертеж на рассмотрение DFM до того, как будут опубликованы котировки; перемещение выступа или добавление скругления ничего не стоит на этом этапе и очень дорого после того, как матрица вырезана.