English
 русский
 عربى
 Deutsch
Корпус с отклонением от круглого сечения отверстия подшипника на 0,04 мм или от плоского сечения на 0,15 мм у седла уплотнения сократит срок службы насоса, независимо от того, насколько хороши рабочее колесо и уплотнение вала. Корпус задает центровку всей вращающейся группы, несет на себе нагрузки от крепления и ремня и образует половину системы уплотнений, поэтому именно к нему относится большинство медленных скрипов, визга подшипников и повторных замен.
Практическое правило простое: выберите материал для массовой и тепловой мишени, а затем строго придерживайтесь пяти измерений. Это диаметр и округлость отверстия подшипника, концентричность отверстия к седлу, плоскостность седла уплотнения, обработка поверхности седла уплотнения и плоскостность фланца. Все остальное на кастинге вторично. В разделах ниже описываются функции корпуса, компромиссные варианты материалов, реалистичные диапазоны допусков, причины выхода из строя корпусов и что необходимо проверить перед приемкой партии.
Что на самом деле должен делать корпус водяного насоса
Корпус не является пассивной оболочкой. Он выполняет пять задач одновременно, и к каждой из них предъявляются измеримые требования.
- Расположите подшипник и вал так, чтобы поверхности уплотнения оставались параллельными; Отверстие подшипника обычно имеет самый жесткий допуск на детали.
- Сформируйте камеру уплотнения и установите зазор между рабочим колесом и стенкой улитки, которая обеспечивает поток при низких оборотах двигателя.
- Направьте охлаждающую жидкость к проушине рабочего колеса без мертвых углов, в которых может скапливаться воздух.
- Переносите монтажные и ременные нагрузки, не деформируясь в месте соединения крышки.
- Передавайте тепло подшипника в охлаждающую жидкость или окружающий воздух, чтобы срок службы смазки не сокращался.
Большинство корпусов легковых автомобилей отливаются под высоким давлением из доэвтектического сплава Al-Si, такого как ADC12 или A380. В более старых и тяжелых условиях эксплуатации по-прежнему используется серый чугун класса HT250 или G3000, где масса и теплопроводность имеют меньшее значение, чем стоимость и износостойкость.
Алюминий или чугун: что на самом деле дает замена материала
Выбор материала меняет четыре вещи, которые вы можете измерить: массу, теплоотдачу, коррозионное поведение и стоимость инструмента.
| Атрибут | Литье алюминия под давлением (ADC12/A380) | Серый чугун (HT250/G3000) |
|---|---|---|
| Типичная масса корпуса | около 0,8-1,5 кг | около 2,0–3,5 кг |
| Теплопроводность | около 92–120 Вт/мК | около 45–55 Вт/мК |
| Маршрут кастинга | Литье под высоким давлением на машинах от 400 до 2000 Т. | Литье в песок или гравитационное |
| Поведение в старой охлаждающей жидкости | Питтинг и гальваническая атака после исчерпания ингибиторов | Равномерная поверхностная ржавчина, более медленная потеря сечения |
| Обработка | Высокая скорость, острый инструмент, критический контроль стружки | Более низкие скорости, очень стабильные размеры |
| Слабое место | Пористость стенок отверстия и камеры уплотнения | Масса и толщина стенки |
Алюминий обычно побеждает в споре: примерно на килограмм меньше в передней части двигателя и примерно вдвое большая теплопроводность обеспечивает более низкую температуру подшипника. Компромисс проявляется позже, поскольку химический состав охлаждающей жидкости имеет гораздо большее значение в алюминиевом корпусе. Избыток ингибиторов и загрязнение хлоридами приводят к появлению питтинга в камере уплотнения и на поверхности прокладки, а питтинг под седлом уплотнения превращает просачивающееся уплотнение в жалобу на потерю охлаждающей жидкости. Улучшение износостойкость и срок службы водяного насоса в этих условиях зависит не только от выбора сплава и прочности отливки, но и от самой конструкции уплотнения.
Размеры, от которых зависит, будет ли корпус протекать или заклинивать
Пять особенностей являются причиной почти всех проблем, связанных с жильем. Полосы ниже отражают типичные насосы легковых автомобилей; подтвердите каждый из них по вашему собственному чертежу и рабочему циклу.
- Диаметр отверстия подшипника: обычно находится в пределах плюс-минус 0,010 мм, а круглость — в пределах половины этого значения. Овальное или изношенное отверстие позволяет валу вращаться по орбите и неравномерно нагружает поверхности уплотнения.
- Соосность отверстия к седлу: часто общее показание индикатора составляет от 0,03 до 0,05 мм. Смещенное от центра седло приводит к тому, что уплотнение движется по односторонней дорожке износа.
- Плоскостность седла уплотнения: от 0,02 до 0,05 мм по посадочной поверхности, с шероховатостью поверхности Ra около 1,6 микрометра или меньше. Более грубые поверхности позволяют охлаждающей жидкости просачиваться под кромку уплотнения.
- Монтажный фланец flatness: 0.10 to 0.20 mm across the face. Beyond that the gasket is preloaded unevenly and the joint weeps after a few thermal cycles.
- Толщина стенки: тонкие оболочки от 3 до 4 мм экономят массу, но деформируются во время зажима и циклического нагрева, что приводит к смещению отверстия и захвату седла уплотнения.
Как выходят из строя корпуса и о чем говорят повреждения
Прежде чем решить, можно ли вернуть использованную отливку в эксплуатацию, прочтите информацию о повреждениях. Модель обычно указывает на одну основную причину.
- Питтинг вокруг седла уплотнения: проблема с химией охлаждающей жидкости. Даже глубина питтинга 0,1 мм приводит к удалению плоской посадочной поверхности, и новое уплотнение ее не исправит.
- Следы эрозии в улитке или за рабочим колесом: кавитация, обычно из-за воздухововлечения или ограниченного впуска.
- Полированное, ребристое или овальное отверстие подшипника: люфт вала. Если кончик пальца ощущает гребень, отливка закончена.
- Раздавленная или с ямочками поверхность фланца: потеря сжатия прокладки или чрезмерная затяжка крепежных деталей.
- Трещины или вырванная резьба на бобышках: повреждение сборки, а не эксплуатационный износ.
- Твердая белая или коричневая накипь внутри каналов: пробой охлаждающей жидкости, абразивное воздействие на уплотнитель и предупреждение о неисправности всей системы охлаждения.
Для большинства сервисных программ арифметика в пользу полной замены. Выпрессовка подшипника из краевого отверстия и перепиливание седла с ямкой стоит дороже, чем новый узел, а результат все равно ограничивается старой отливкой, поэтому ремонтники, работающие с двигателями с большим пробегом, обычно меняют весь узел.
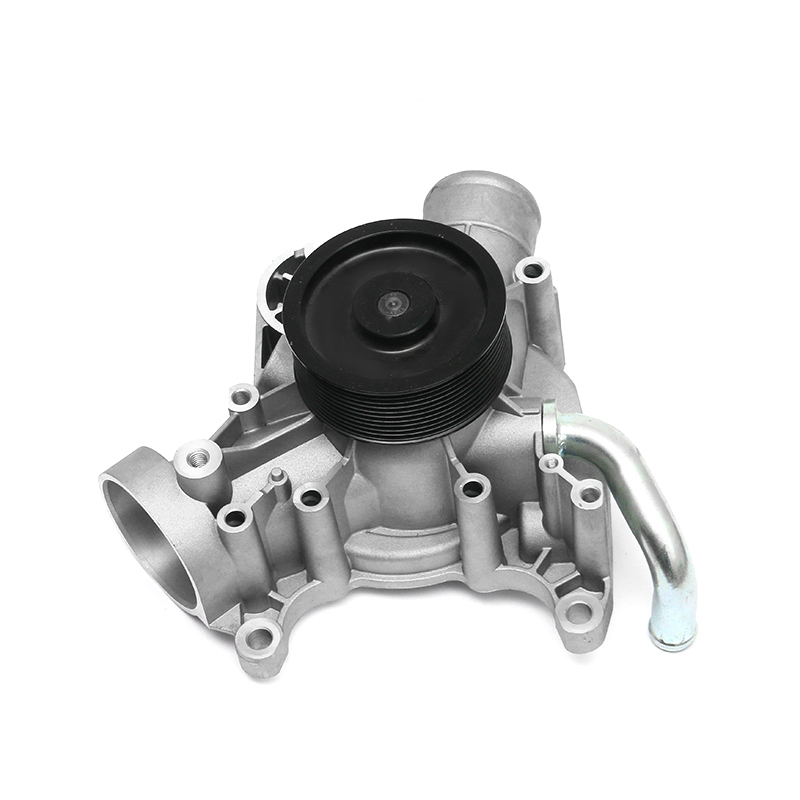 OEM/ODM автомобильный водяной насос, литье под давлением OEM/ODM автомобильные водяные насосы, отлитые под давлением для охлаждения двигателя, от производителя, сертифицированного по стандарту IATF 16949:2016, с разработкой пресс-форм и точной механической обработкой. Посмотреть продукт →
Инспекция: что проверить перед отправкой партии
Корпус без плана проверки — это гарантийная претензия, ожидающая своего часа. Попросите приведенные ниже проверки для первого товара, а затем более короткий отчет по каждому лоту.
| Проверить | Метод | Как выглядит добро |
|---|---|---|
| Состав сплава | Оптический эмиссионный спектрометр | Si, Cu и Fe внутри окна ADC12 или A380; нет смешанного лома |
| Внутренняя пористость | Промышленная КТ или рентген | Отсутствие пористости выше предела вытяжки в стенке отверстия или камере уплотнения. |
| Диаметр и округлость отверстия | Координатно-измерительная машина | В пределах допуска чертежа, обычно плюс-минус 0,010 мм. |
| Плоскость и отделка сиденья | КИМ плюс тестер шероховатости | Плоскостность от 0,02 до 0,05 мм, Ra 1,6 микрометра или меньше. |
| Плоскостность фланца | КИМ или поверхностная пластина | 0,10–0,20 мм поперек лица |
| Герметичность под давлением | Тестер утечки воздуха | Отсутствие измеримого затухания в течение испытательного цикла |
| Защита поверхности | Визуальная толщина и толщина покрытия | Полное покрытие, в том числе внутри проходов |
Управление процессом имеет такое же значение, как и сами измерения. Поставщик, сертифицированный по стандарту IATF 16949:2016, имеет проверяемую систему калибровки, защиты от ошибок и контроля изменений, благодаря чему двенадцатый месяц производства выглядит как одобренное первое изделие. Это также помогает, когда один и тот же партнер проектирует и режет штампы, поскольку пористость и обломок определяются на инструменте, а не на станке. Работая с интегрированный поставщик литья под давлением и механической обработки алюминия сокращает цикл между отклонением размеров и заменой инструмента, которая его исправляет.
Детали дизайна и поиска, в которых легко ошибиться
- Переходы между стенами: соотношение толщины соседних секций должно составлять примерно 2 к 1, иначе усадочная пористость появится именно там, где необходима герметичность.
- Угол уклона: допускайте от 1 до 3 градусов на отлитых стенах. Слишком мало оставляют следы сопротивления, которые после обработки становятся путями утечки.
- Припуск: от 0,3 до 0,8 мм на ответственных поверхностях. Меньше рисков порезаться на гипсовую кожу; больше потерь времени цикла и срока службы инструмента.
- Качество сплава: высокое содержание железа в переработанном ADC12 повышает твердость, ухудшает обрабатываемость и снижает пластичность, что позже проявляется в виде трещин на бобышках.
- Срок службы инструмента: матрица корпуса обычно выдерживает десятки тысяч выстрелов перед ремонтом, а инструмент для обрезки изнашивается быстрее, поскольку он режет холодную абразивную заусенец.
- Конструкция бобышки: проверьте глубину резьбы и площадь опоры на соответствие указанному моменту затяжки, в противном случае резьба вырвется при эксплуатации.
Удаление флешки — хороший пример скрытых затрат. Отливка, оставляющая матрицу с сильным заусенцем, требует специального инструмента для обрезки, и любой сдвиг в этом инструменте проявляется в виде заусенцев на уплотняющих поверхностях, которые просачиваются через несколько тысяч километров. Хранение штампа, инструмента для обрезки и приспособлений для обработки под одной крышей позволяет избежать переборов между поставщиками.
 Прецизионные пресс-формы для литья под давлением автомобилей на новых источниках энергии Специальные формы для обрезки удаляют заусенцы и заусенцы с корпусов новых энергетических автомобилей, повышая точность сборки и качество поверхности при крупносерийном производстве литья под давлением. Посмотреть продукт →
Где та же самая жилищная дисциплина проявляется на электромобилях
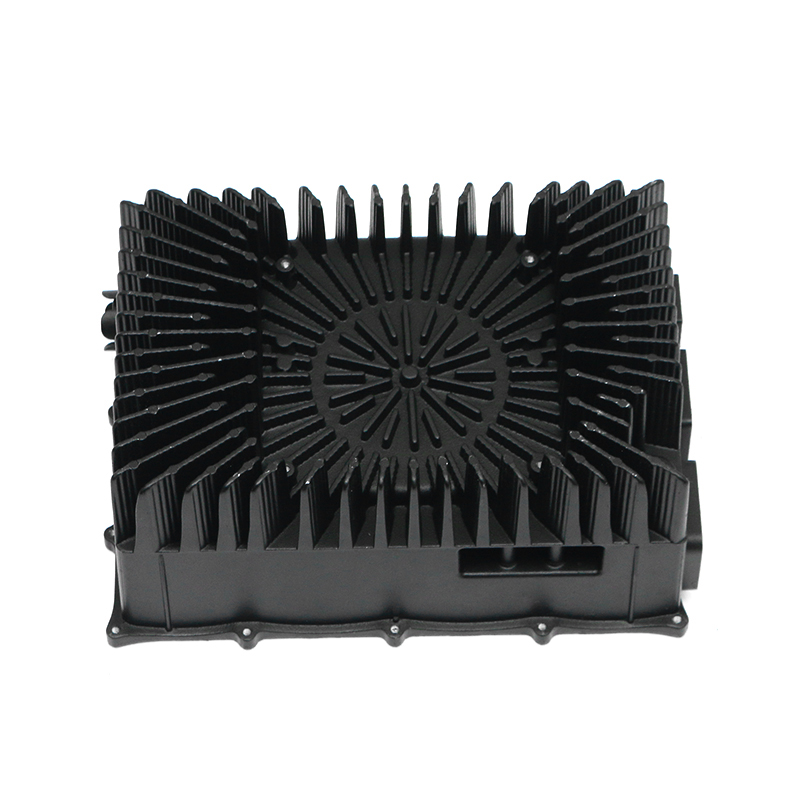
Аккумуляторные электрические и гибридные платформы скорее решают жилищную проблему, чем устраняют ее. Электронные блоки управления с водяным охлаждением и корпуса приводного двигателя также представляют собой детали из литого под давлением алюминия, которые должны удерживать плоские поверхности прокладок, противостоять охлаждающей жидкости на основе гликоля и оставаться герметичными при давлении в системе, которое может составлять от 1,5 до 2 бар в течение всего срока службы автомобиля. Разница заключается в рабочем цикле: корпус для охлаждения электроники подвергается гораздо большему воздействию температурных циклов, чем обычный корпус насоса, поэтому пористость в отлитой оболочке и остаточные напряжения от механической обработки имеют еще большее значение.
Правила не меняются. Используйте прочную отливку, держите уплотнительные поверхности плоскими, проверьте геометрию отверстий и отверстий и выберите сплав, который выдерживает фактическую используемую охлаждающую жидкость. Корпус, прошедший эти три испытания на стенде, обычно проходит их и в автомобиле.
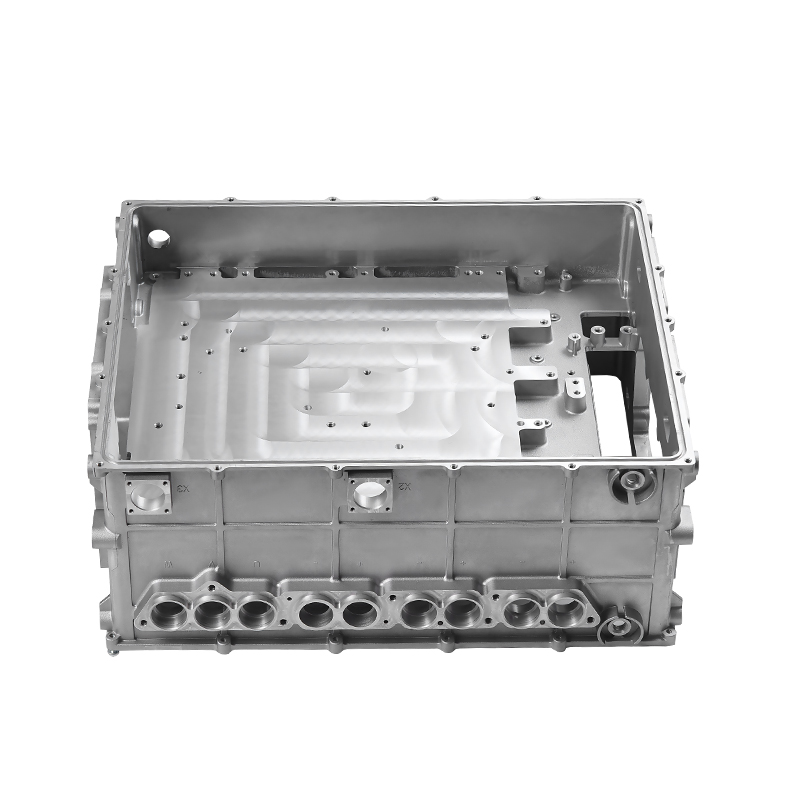 Литье под давлением с водяным охлаждением и электронным управлением новой энергии OEM/ODM-формы для литья под давлением для водяных насосов, баков и радиаторов электромобилей, поддерживающие интегрированные системы водяного охлаждения с точной посадкой и уплотнением. Посмотреть продукт →
Качество корпуса водяного насоса определяется задолго до сборки насоса: в спецификации сплава, конструкции штампа, толщине стенки и нескольких размерах, которые контролируют выравнивание и герметичность. Покупатели, которые хотят, чтобы насос прослужил долго, должны запросить проверку сплава, данные о круглости отверстия, показатели плоскостности и шероховатости седла уплотнения, а также результаты испытаний на утечку в первом изделии. Что касается обслуживания, рассматривайте видимую эрозию или выступ на бывшей в употреблении корпусе как конец срока службы этой детали, а не как возможность восстановления.