English
 русский
 عربى
 Deutsch
Корпус нового энергетического двигателя с отклонением от круглой формы на 0,05 мм все равно будет крепиться к статору. Он просто будет работать громче при 12 000 об/мин, истекать охлаждающей жидкостью после нескольких сотен термоциклов или не пройти проверку конечного шума, которую никто не сможет отследить от отливки. Корпус удерживает воздушный зазор, выравнивание подшипников и путь охлаждающей жидкости внутри одного алюминиевого корпуса, поэтому эти решения принимаются до того, как будет нарезан первый инструмент, а не после.
Краткая версия: большинство корпусов тяговых двигателей легковых электромобилей представляют собой высокопрочные алюминиевые отливки из свариваемого термообрабатываемого сплава, отлитые на вакуумной машине, обработанные по единой базовой схеме и проверенные на герметичность каждой детали. Каждый из этих вариантов существует по какой-то причине, и каждый из них несет в себе разную долю затрат.
Что на самом деле должен делать корпус нового энергетического двигателя
В тяговом двигателе с постоянными магнитами корпус выполняет пять операций одновременно. Он размещает статор и оба подшипника ротора так, чтобы радиальный воздушный зазор оставался равномерным, обычно от 0,3 до 1,0 мм. Он несет в себе путь охлаждающей жидкости. Он удерживает охлаждающую жидкость от обмоток и инвертора. Он обеспечивает интерфейсы с редуктором или рамой автомобиля. И он глушит шум, который ротор издает на высокой скорости.
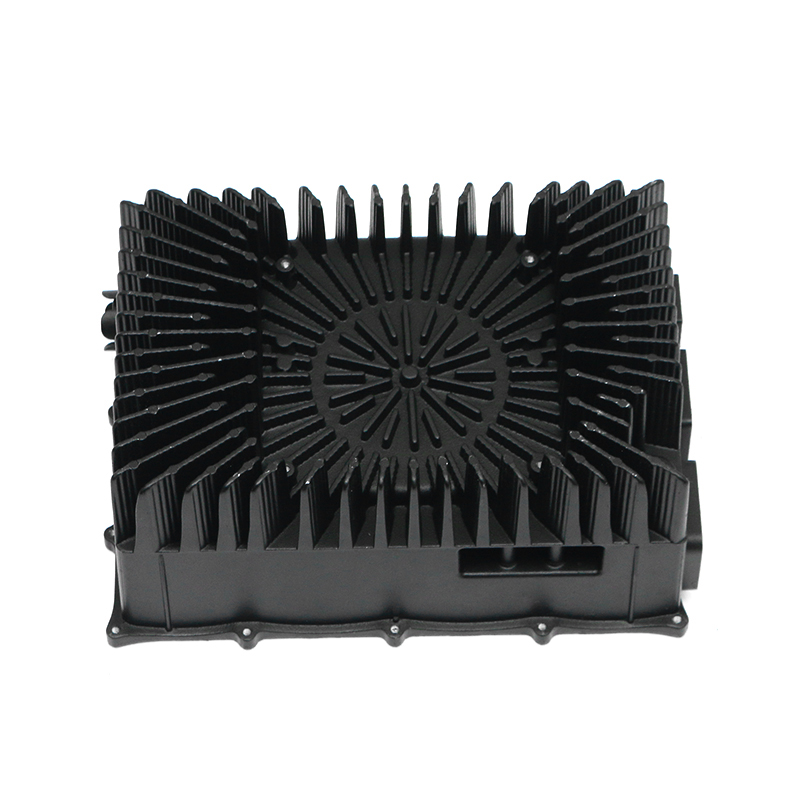
На большинстве пассажирских электромобилей это составляет один алюминиевый кузов массой примерно от 8 до 20 кг, с стенками кожуха толщиной 3-4 мм, обработанными отверстиями для подшипников и герметичным каналом охлаждения. В приводах меньшего размера иногда вместо водяной рубашки используются литые ребра. Версии с воздушным и водяным охлаждением имеют одинаковую логику литья, но не один и тот же инструмент, и рассматривать их как один номер детали — распространенная ранняя ошибка.
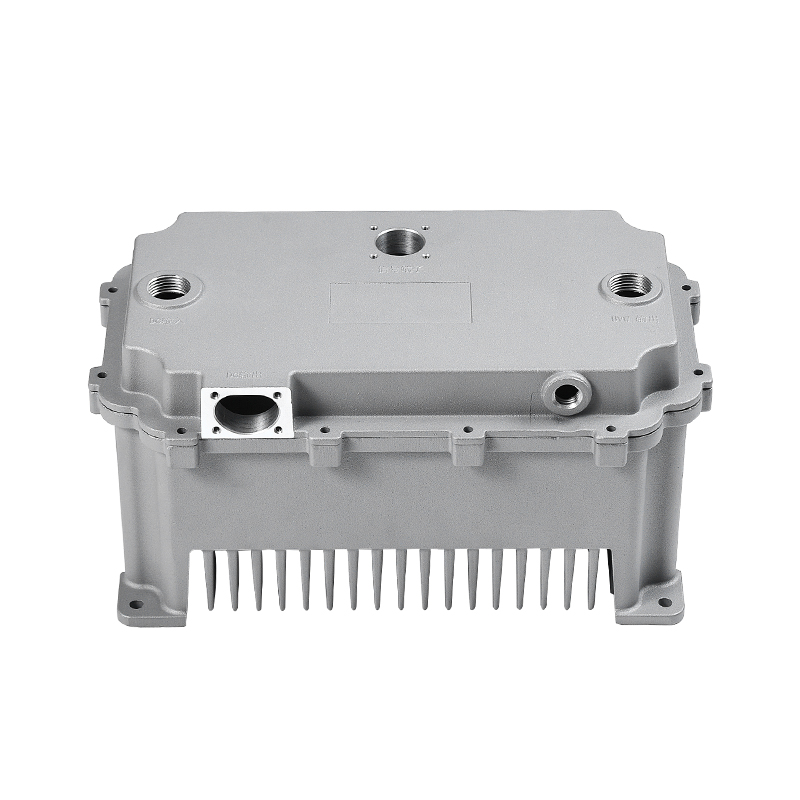
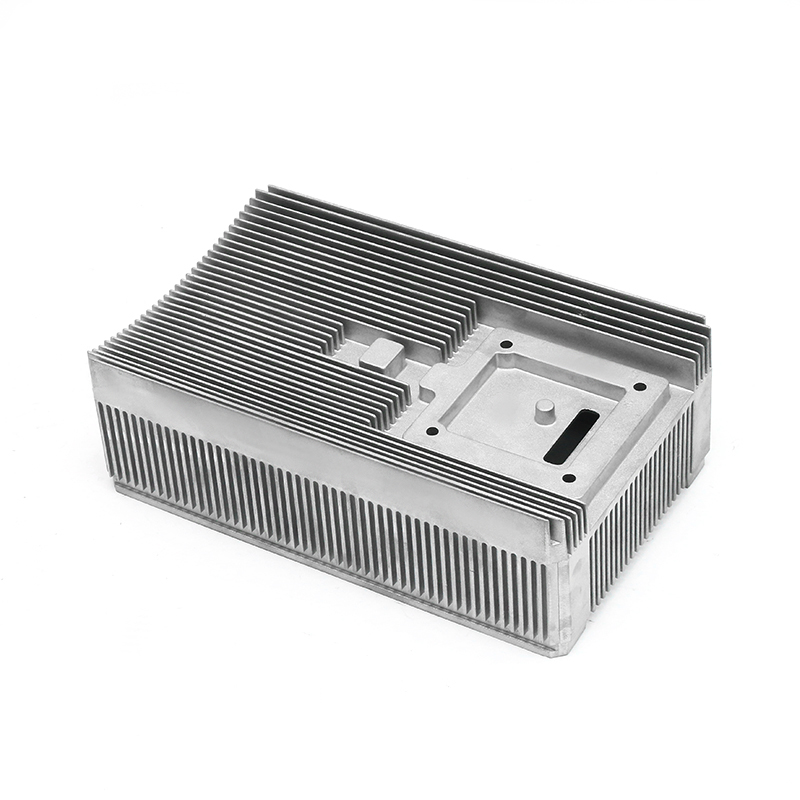
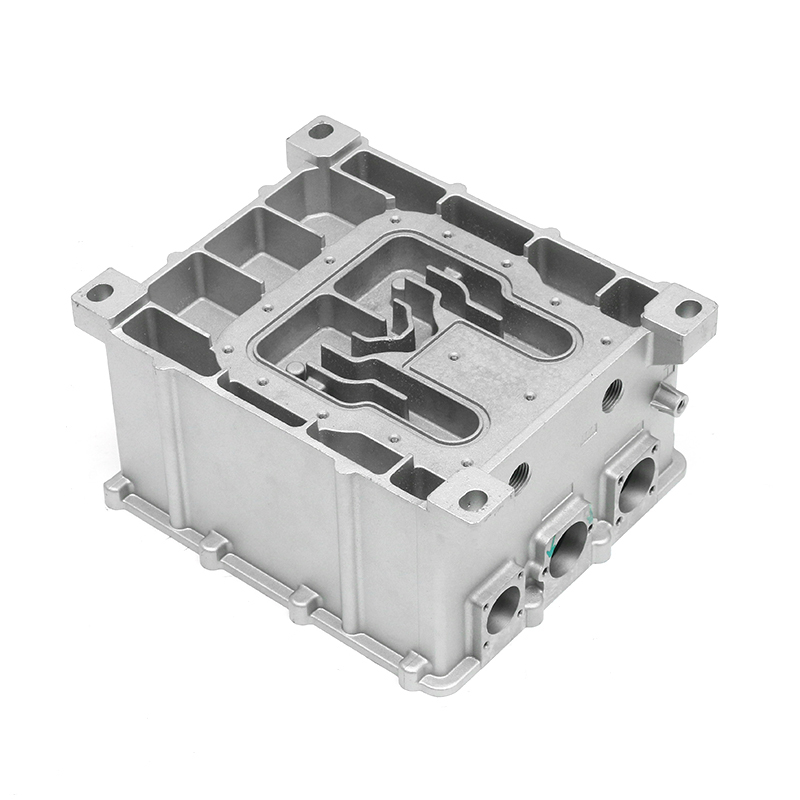
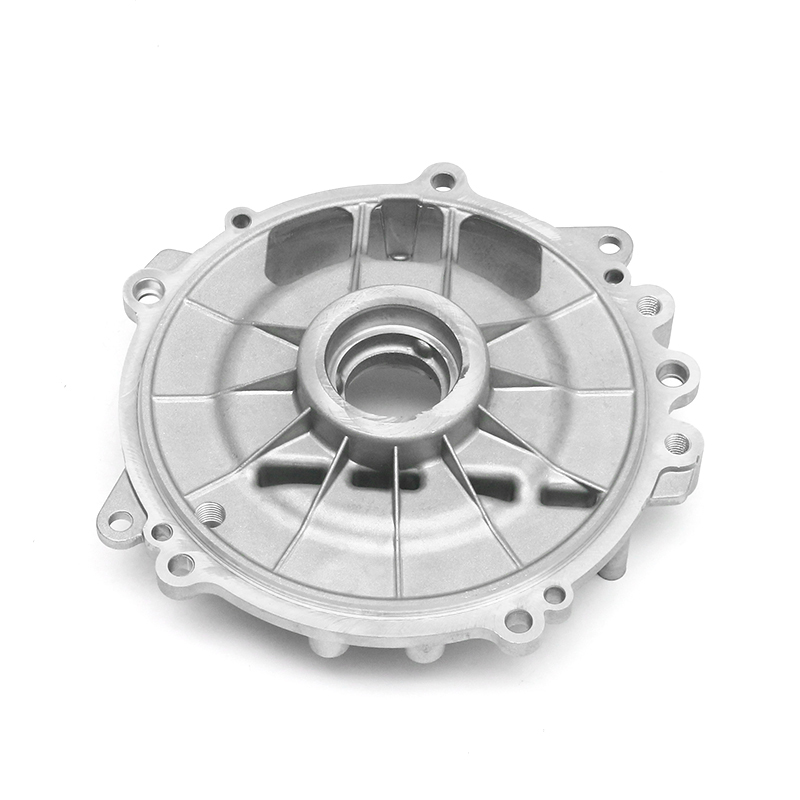 Литой корпус двигателя OEM/ODM для автомобилей на новых источниках энергии Литой корпус двигателя для приводов транспортных средств на новых источниках энергии с поддержкой OEM/ODM для облегчения защиты и отвода тепла. Посмотреть продукт →
Выбор сплава и процесса решает все в дальнейшем
Сплав и метод литья — это одно решение, а не два. Обычное литье под высоким давлением из ADC12 является недорогим и стабильным по размерам, но удлинение от 1 до 2 процентов делает его плохим выбором для корпуса, который будет сваривать, подвергаться термообработке или поглощать дорожные удары. Конструктивные корпуса двигателей обычно изготавливаются из сплава типа AlSi10MnMg с низким содержанием железа, отлитого с помощью вакуума, а затем подвергаются обработке T5 или T6. Удлинение возрастает до 5–10 процентов, и материал становится свариваемым, что важно, когда каналы охлаждающей жидкости закрываются сваркой трением с перемешиванием.
| Сплав | Типичный маршрут кастинга | Удлинение | Где это подходит | Главный компромисс |
|---|---|---|---|---|
| АЦП12/А383 | Обычный HPDC | от 1 до 2 процентов | Крышки, кронштейны, корпуса электронного управления с низкими нагрузками | Низкая стоимость, низкая пластичность, трудность сварки. |
| А380 | Обычный HPDC | от 2 до 3 процентов | Общие корпуса и монтажные кронштейны | Хорошая литейность, только умеренная прочность. |
| Тип АлСи10МнМг | HPDC с вакуумным усилителем плюс T5 или T6 | от 5 до 10 процентов | Конструктивные корпуса двигателей со сварными рубашками | Более высокая стоимость единицы продукции, более узкое технологическое окно |
| А356/А360 | Литье под низким давлением или под давлением | от 6 до 12 процентов | Толстостенные, высоконадежные корпуса | Более медленное время цикла, более высокая цена за штуку |
За этими цифрами стоят две детали процесса. Во-первых, это вакуумная помощь: вытягивание части газа из полости матрицы перед заполнением уменьшает захваченную пористость, а захваченная пористость ограничивает как удлинение, так и герметичность после механической обработки. Второе — расположение инструментов. Конструкция литников и охлаждения определяет, где заканчивается усадочная пористость, и корпус, обработанный прямо через полосу пористости, будет протекать, в то время как та же отливка, обработанная на два миллиметра глубже, может быть совершенно герметичной.
Допуски, базы и план обработки
Как только отливка станет качественной, план обработки определяет, будет ли двигатель работать тихо. Два правила имеют большее значение, чем какой-либо отдельный допуск на чертеже: извлеките набор базовых данных из седла статора и обработайте как можно больше важных деталей за один установ.
| Особенность | Типичное требование | Почему это важно |
|---|---|---|
| Диаметр отверстия подшипника | IT6–IT7, например 0,03/0 мм. | Посадка подшипника, преднатяг и срок службы |
| Соосность двух отверстий подшипников | от 0,03 до 0,05 мм | Воздушный зазор между ротором и статором, шум и вибрация |
| Цилиндричность седла статора | 0,05 мм | Равномерный воздушный зазор и передача тепла на рубашку |
| Плоскостность монтажной поверхности | от 0,05 до 0,10 мм | Герметичность прокладки и жесткость болтового соединения |
| Толщина стенки оболочки | Номинально от 3 до 4 мм, плюс или минус 0,5 мм. | Разрывное давление, вес и производительность отливки |
| Скорость утечки при давлении 2 бар | Отсутствие пузырьков или распад воздуха менее 5 см3 в минуту. | Потери охлаждающей жидкости, сопротивление изоляции и класс IP |
Целевые показатели возможностей относятся к заказу на поставку, а не к обсуждению после PPAP. Cpk, равный 1,33, является обычным минимальным значением для таких важных с точки зрения безопасности размеров, как диаметр отверстия или соосность, а значение 1,67 обычно используется в программах большого объема. Если на чертеже требуется соосность 0,02 мм между отверстиями, расположенными на расстоянии 200 мм друг от друга, ожидайте либо специального приспособления, либо отверстий, обработанных за один установ, и рассчитывайте за это заплатить.
От проектирования пресс-формы до испытания на герметичность: последовательность сборки
Программа корпуса двигателя проходит пять этапов, и на каждом этапе есть ворота, которые предотвращают дорогостоящие доработки в дальнейшем.
- Оснастка
- Конструкция потока, литников и охлаждения пресс-формы
- Изготовление штампа, размещение и первое изделие
- Инструмент для обрезки и приспособление для обработки
- Кастинг
- Литье под вакуумом, диапазон от 400T до 2000T.
- Термическая обработка Т5 или Т6 и контролируемое охлаждение
- Дегирование, обрезка и удаление заусенцев
- Обработка
- Базовые поверхности и седло статора
- Отверстия подшипников, канавки уплотнений и резьба
- Лицевые поверхности отверстий для охлаждающей жидкости и седла уплотнительных колец
- Соединение и отделка
- Сварка трением с перемешиванием каналов охлаждения
- Пропитка и обработка поверхности
- Валидация
- Координатные измерения и промышленная компьютерная томография
- Химические проверки спектрометра
- 100-процентное испытание на герметичность перед упаковкой
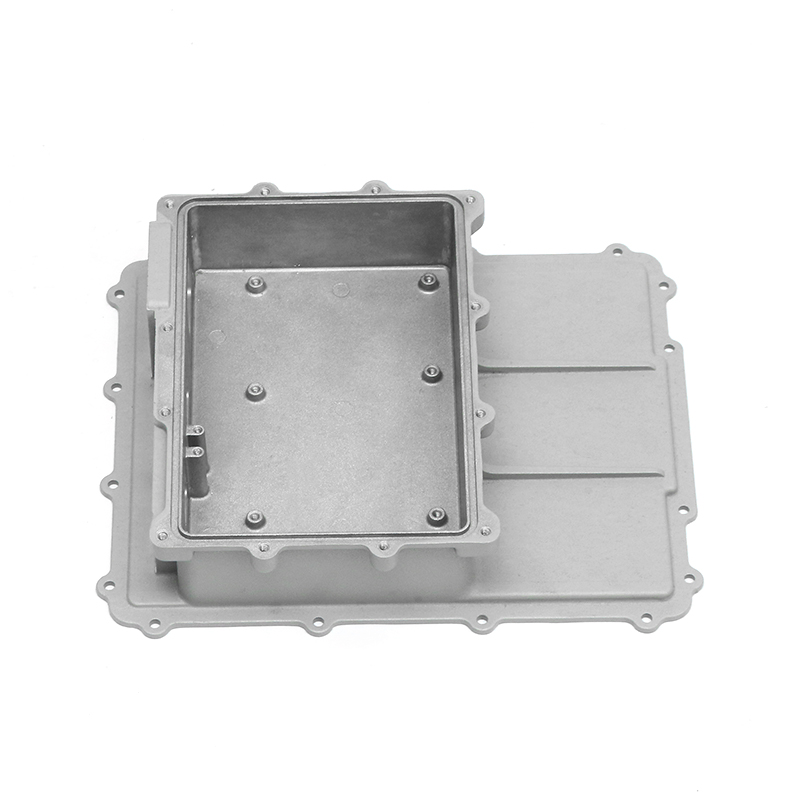
 Прецизионная пресс-форма для компонентов транспортных средств на новых источниках энергии Специальные инструменты для обрезки удаляют заусенцы и заусенцы с формованных корпусов электромобилей, помогая сохранить чистоту кромок и точность размеров перед сборкой. Посмотреть продукт →
Обрезка, удаление заусенцев и пропитка кажутся незначительными этапами, но именно они определяют состояние того, что попадает на измерительную машину. Создание инструментов для обрезки собственными силами позволяет команде, спроектировавшей отливку, решать, где находится линия разъема и сколько припуска остается для обработки, что сокращает цикл между проблемой размеров и коррекцией инструмента.
Точки проверки, позволяющие выявить проблемы на ранней стадии
Инспекция — это момент, когда список оборудования поставщика становится актуальным. Химия, внутренняя целостность, геометрия, герметичность и долговечность — это пять отдельных вопросов, и ни одна машина не может ответить более чем на один из них.
- Спектрометрический анализ при каждой плавке, поскольку уровни железа, меди и цинка меняют текучесть, пластичность и обрабатываемость.
- Промышленная КТ или рентген первого изделия и через согласованные промежутки времени; внутренняя пористость невидима глазу, а зачастую и простому течеискателю.
- Отчеты координатно-измерительной машины соответствуют схеме GD&T, при этом структура исходных данных четко указана в отчете.
- 100-процентное испытание рубашки охлаждающей жидкости на герметичность при давлении 2 бар, методом разложения на воздухе или в водяной бане, в зависимости от того, что принимает заказчик.
- Проверки на коррозию и долговечность: солевой туман в течение 480–720 часов, циклическое термоударение и испытания на вибрацию.
- Доказательства процесса: диаграммы SPC, исследования возможностей и файл PPAP, поддерживаемый в соответствии с IATF 16949:2016.
Поставщик, который держит инструменты, литье, механическую обработку и метрологию под одной крышей, может замкнуть цикл между этими шестью позициями, не доставляя детали туда и обратно. Более пристальный взгляд на прецизионное литье для корпусов двигателей транспортных средств на новых источниках энергии показывает, насколько тесно взаимодействуют этапы литья и механической обработки, когда воздушный зазор зависит от обоих.
Стоимость, время выполнения заказа и риск, связанный с поставщиками
Стоимость в гораздо большей степени зависит от технических решений, чем от цены металла в любой понедельник. Уменьшение допуска после выпуска инструмента обычно означает новое приспособление, дополнительную настройку и более медленный цикл, и эти затраты остаются в цене детали на протяжении всего срока действия программы.
Больший риск связан не с ценой, а с пористостью, которая достигает обработанной поверхности. Корпус может пройти размерный отчет, пройти визуальную проверку и по-прежнему не пройти испытание на герметичность после сварки, поэтому возможности вакуума, владение конструкцией инструмента и собственная метрология стоят больше, чем небольшой разброс в скорости литья. Время подготовки инструмента для нового корпуса обычно составляет от 8 до 14 недель, и изменение базовой стратегии после этого момента может занять большую часть буфера до СОП.
Проверка поставщика перед выпуском инструмента
- Подтвердите, какая машина будет обрабатывать деталь и имеет ли эта машина вакуумную систему, а не только завод в целом.
- Перед выпуском оснастки потребуйте в письменном виде схему исходных данных и количество установов обработки.
- Укажите в заказе на поставку метод испытания на утечку, давление и предел прохождения или невыполнения.
- Согласуйте план проверки: частоту проведения CT, формат отчета, целевые показатели возможностей и план реагирования на отклонения размеров.
- Проверьте, изготавливаются ли инструменты и приспособления для обрезки собственными силами, поскольку от этого зависит, насколько быстро можно будет внедрить инженерные изменения.
- Проверьте сертификат качества и ознакомьтесь с его объемом, поскольку сертификат, исключающий литье, не покрывает риск литья.
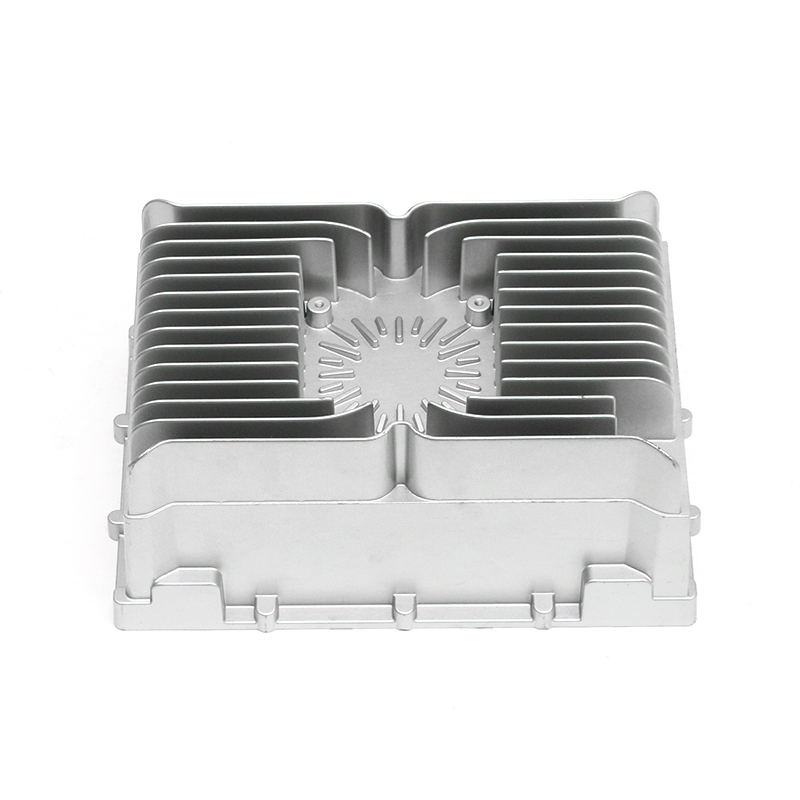
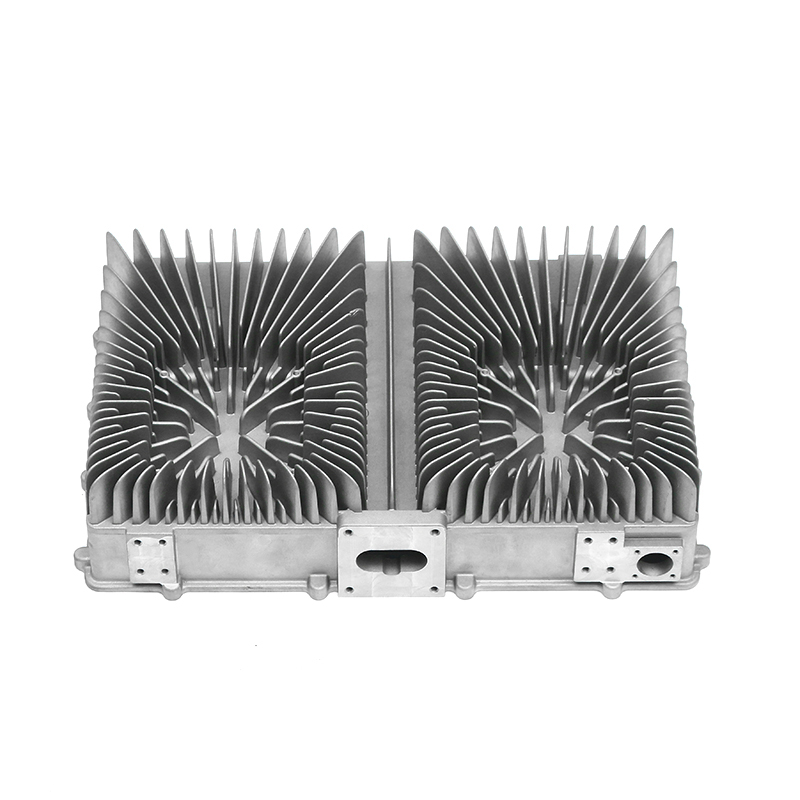
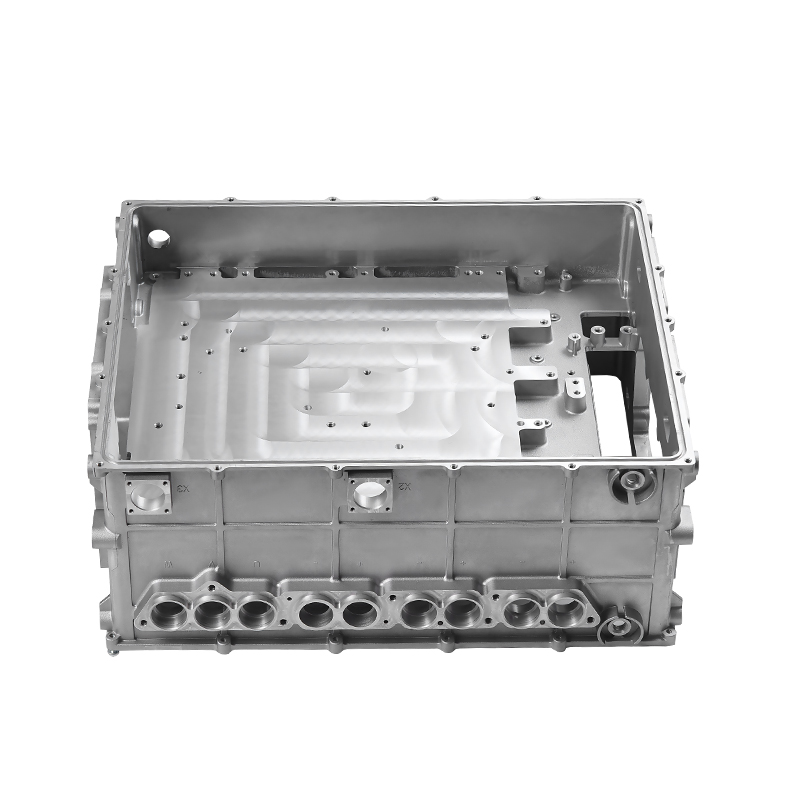 Литье под давлением серии с водяным охлаждением новой энергии с электронным управлением Категория форм и литых деталей для систем водяного охлаждения электромобилей, включая водяные насосы, баки и радиаторы для точной сборки. Посмотреть продукт →
Корпуса двигателей редко являются единственной отливкой в электронном приводе. Одна и та же платформа для вакуумного литья и обработки обычно обслуживает корпуса с водяным охлаждением и корпуса с воздушным охлаждением с электронным управлением, поэтому разговор с поставщиком, который начинается с корпуса двигателя, часто заканчивается небольшим семейством деталей, разделяющим одно технологическое окно, один метрологический подход и одну систему качества.
Все это не является экзотической технологией, и в этом-то и дело. Детали, которые остаются тихими и сухими, — это те детали, для которых сплав, вакуум, базовая схема, настройка обработки и испытания на герметичность были определены вместе в указанном порядке до того, как инструмент был нарезан. Принесите набор допусков и предел утечки в первую техническую проверку, а не в последнюю, и корпус выполнит свои пять функций, не становясь причиной срыва программы.