English
 русский
 عربى
 Deutsch
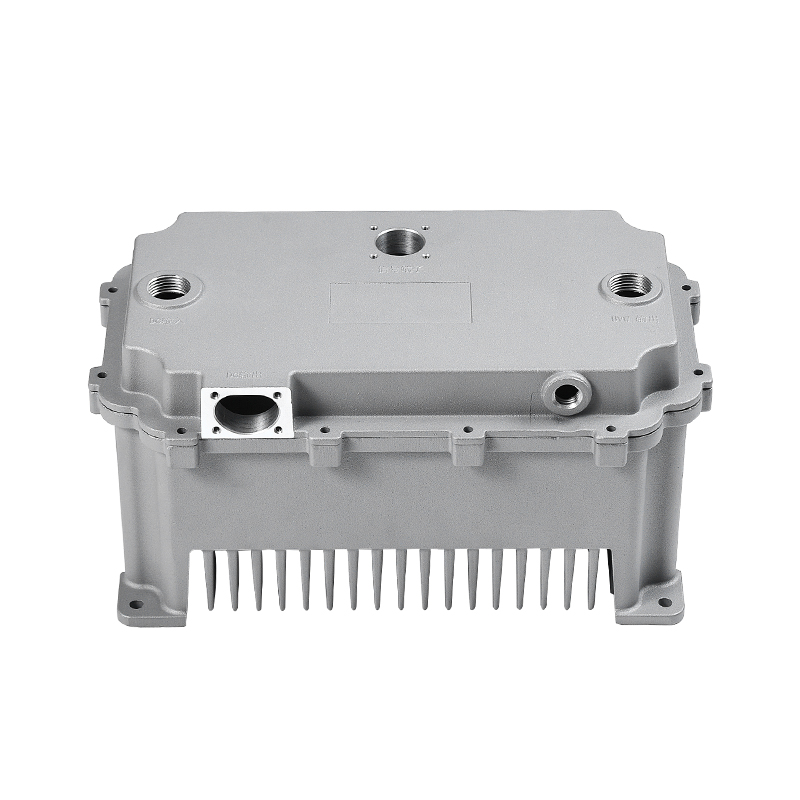
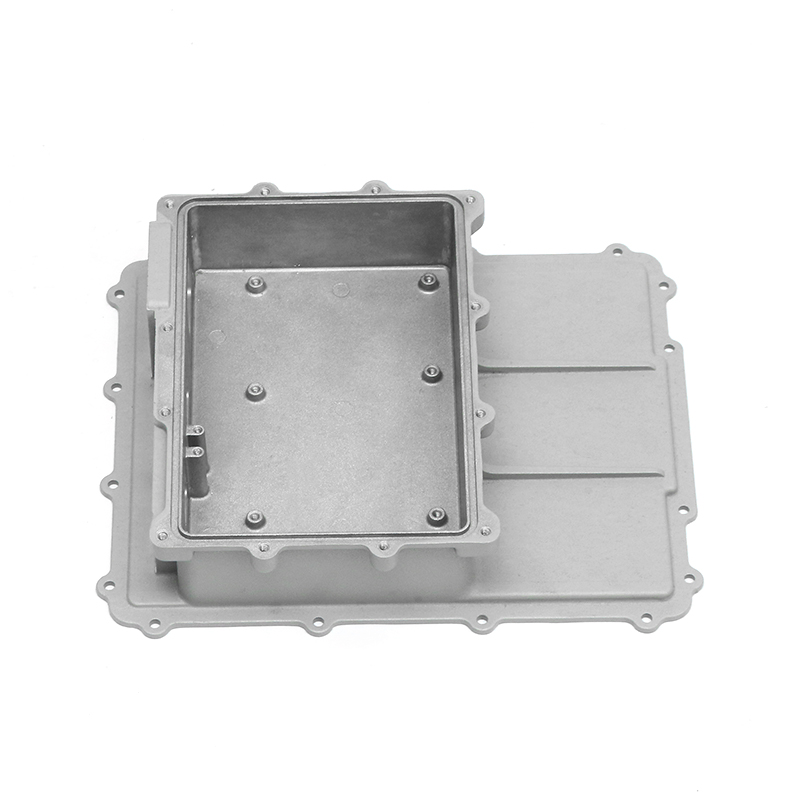
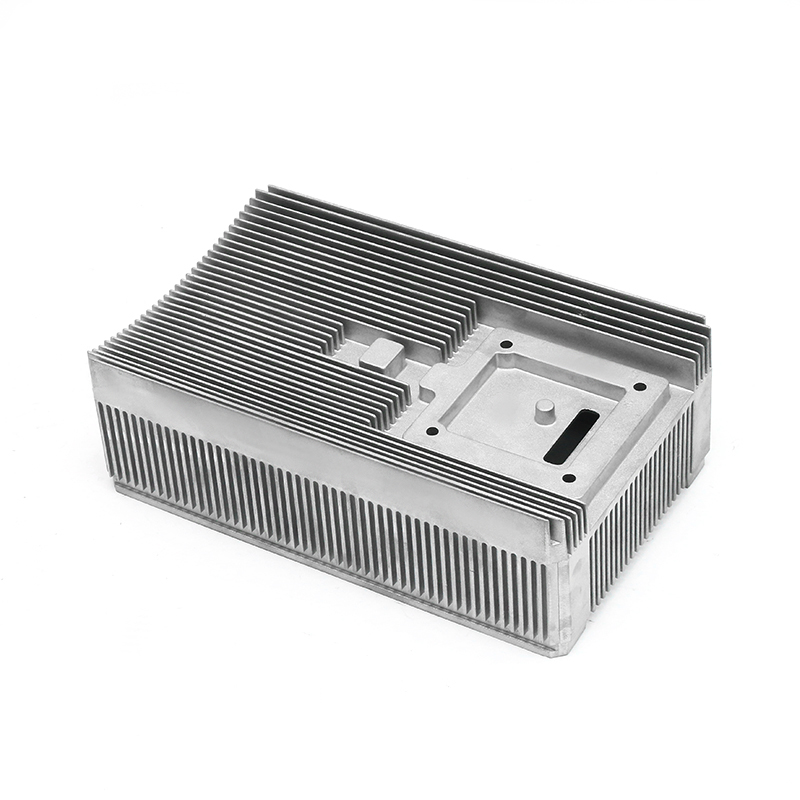
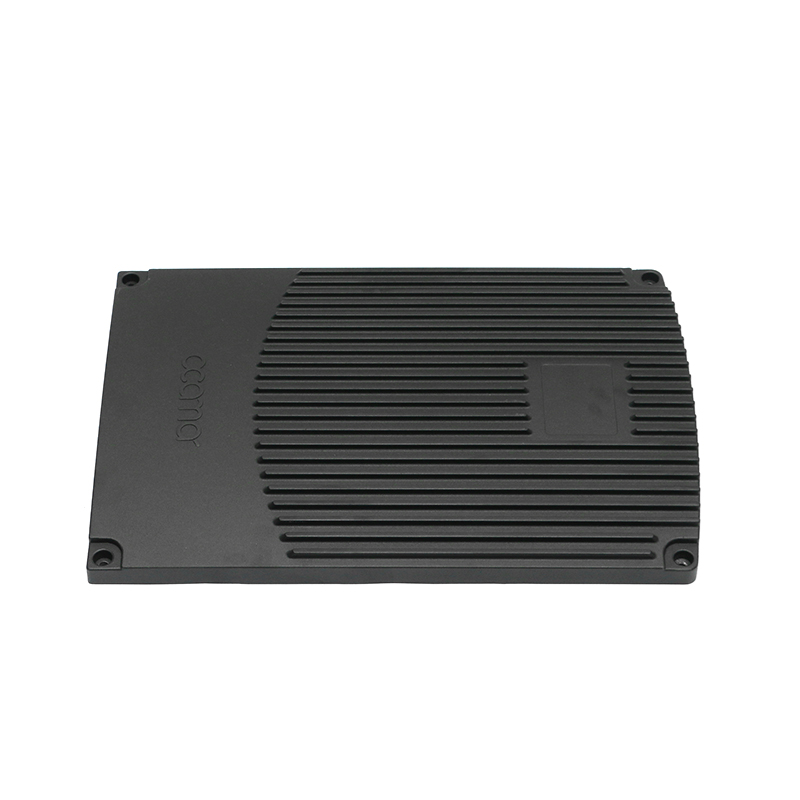
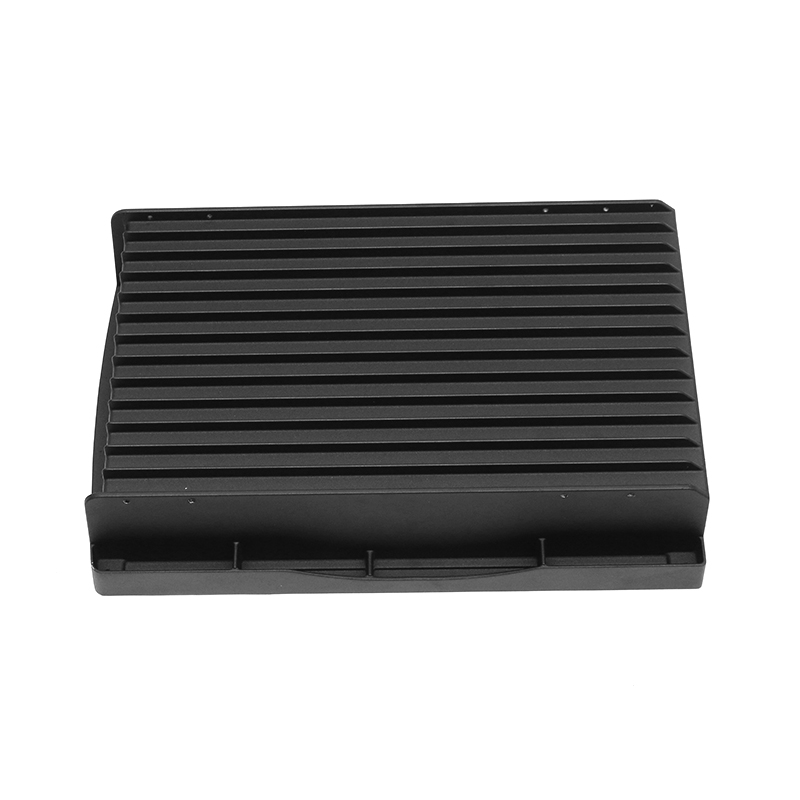
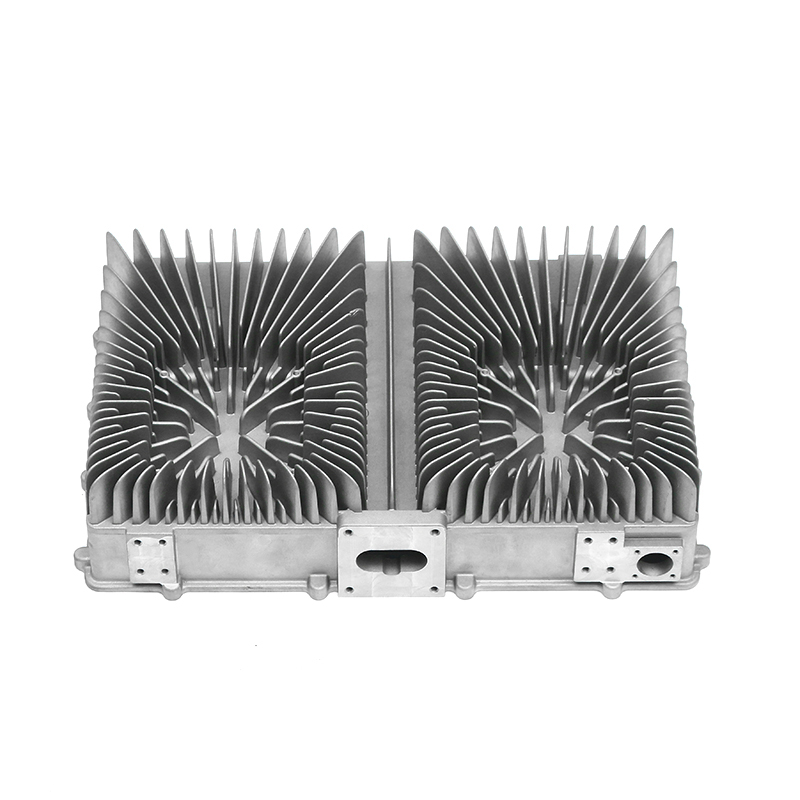
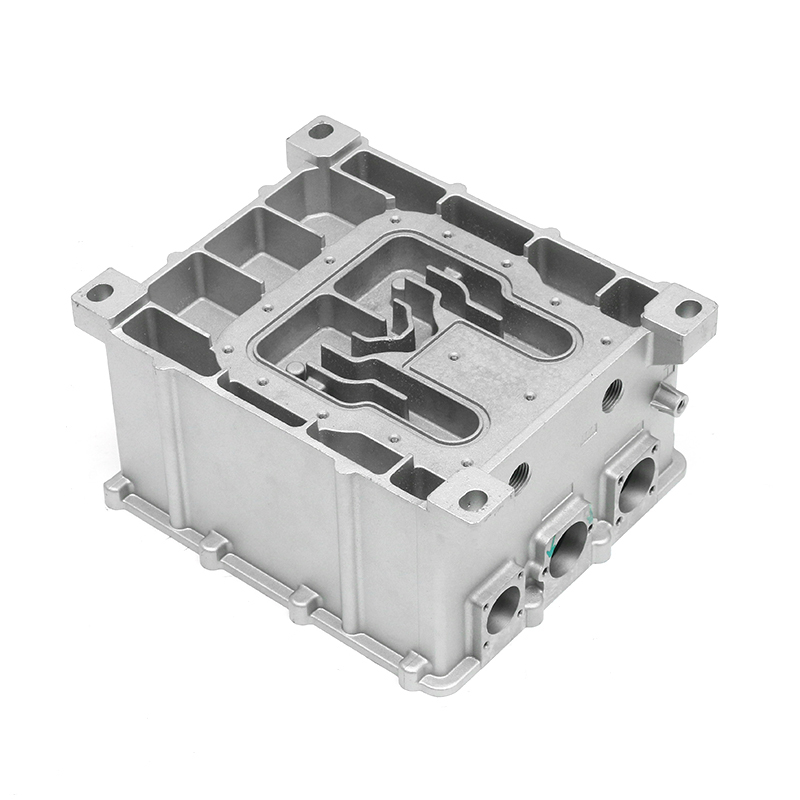
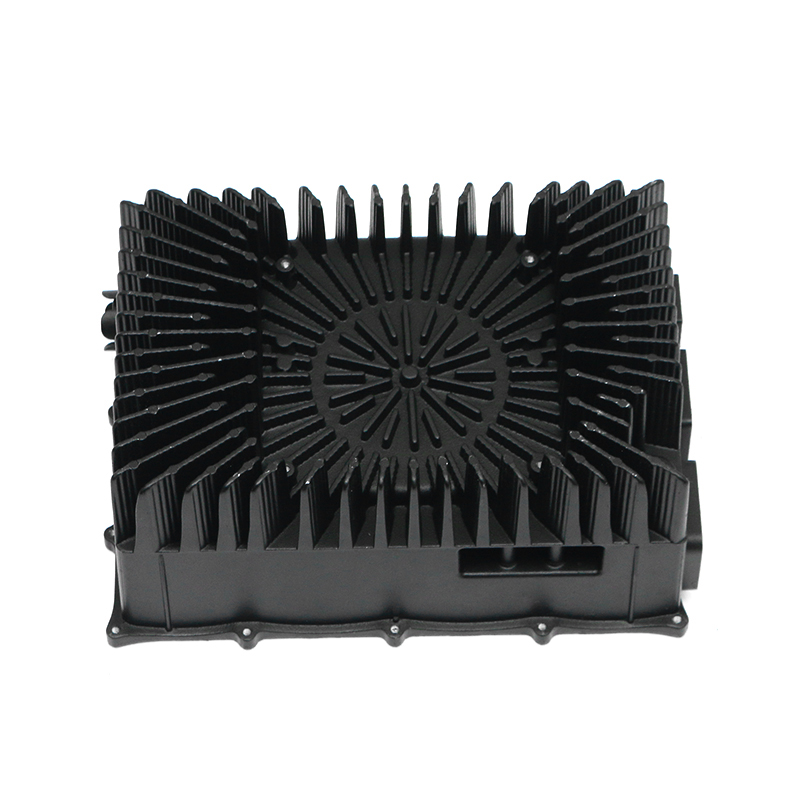
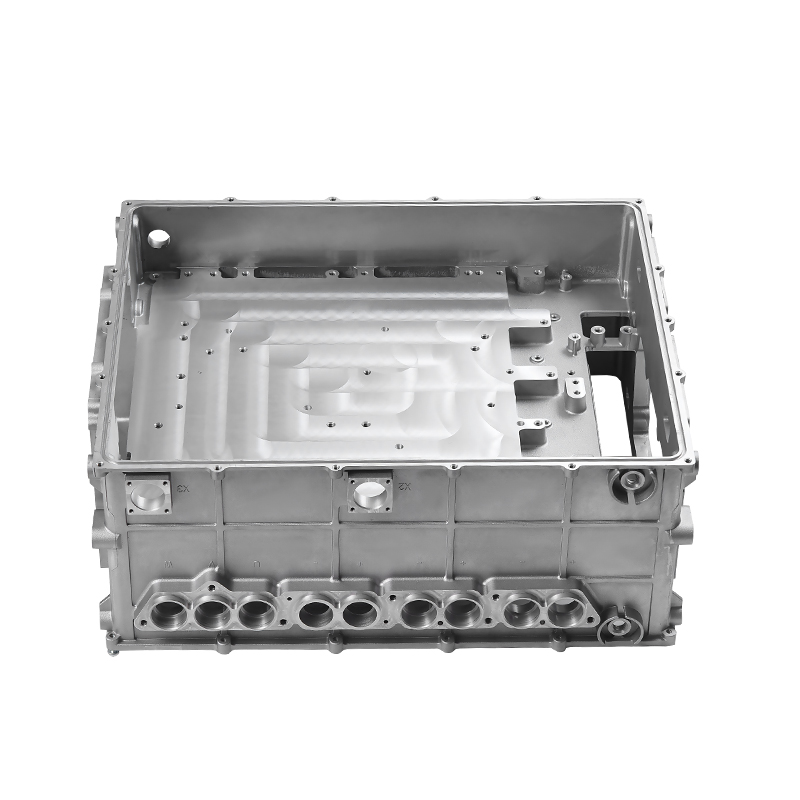
A Корпус электрического блока управления автомобиля выглядит как простой алюминиевый корпус, но на самом деле он находится на стыке механической, тепловой и электротехники. Силовая электроника внутри него генерирует сотни ватт тепла и должна выдерживать дорожную вибрацию, водяные брызги, соль и температуру окружающей среды от -40°C до 105°C. Плохо спроектированный корпус позже проявляется в виде термического снижения характеристик, влаги в полости разъема или трещин вокруг монтажных выступов — неисправностей, которые дорого отследить после того, как автомобиль выехал на дорогу.
Практический вывод прост: сплав, архитектура охлаждения и качество литья определяют, как будет работать электроника внутри и как долго прослужит система. Инженеры и покупатели, которые понимают эти переменные, могут быстрее оценить поставщиков и избежать репроектирования на позднем этапе.
Что должен делать корпус электрического блока управления автомобиля
Корпус блока управления выполняет пять одновременных функций.
- Механическая защита и монтаж — корпус несет на себе вес силовых плат и шин, передает вибрацию от дороги на конструкцию транспортного средства и должен поддерживать резонансные частоты выше преобладающего диапазона возбуждения.
- Отвод тепла — Основным путем охлаждения является проводимость от опорной плиты силового модуля к стенке корпуса или встроенной охлаждающей пластине. Тепловое сопротивление здесь определяет максимальный выходной ток, который инвертор может выдержать до снижения номинальных характеристик.
- Экологическая герметизация — высоковольтные корпуса должны быть защищены от влаги, пыли и агрессивных аэрозолей. Классы IP67 и IP68 являются типичными объектами, а корпус, кабельные вводы и мембрана для выравнивания давления образуют единый сплошной барьер.
- Электромагнитная защита — Алюминиевый корпус экранирует шум переключения инвертора. Перекрытие швов и сопротивление контакта покрытия с основанием должны оставаться стабильными при термоциклировании.
- Выравнивание разъема — обрабатываемая опорная поверхность контролирует положение разъема относительно стопки плат. Несоосность в несколько десятых миллиметра может погнуть контакты или привести к частичной посадке высоковольтных разъемов.
Эти обязанности взаимодействуют. Ребра улучшают охлаждение, но усложняют заполнение матрицы. Более толстая стенка добавляет жесткости и защиты, но замедляет передачу тепла. Каждая поверхность — это компромисс.
Алюминиевые сплавы для корпусов блоков управления
Алюминиевые отливки под давлением доминируют в корпусах электрических блоков управления, поскольку они сочетают в себе низкую плотность, хорошую теплопроводность, устойчивость к коррозии и экономичность производства. Большинство производственных программ охватывают три сплава: А356, АЦП12 и А380.
| Сплав | Теплопроводность (Вт/мК) | Метод литья | Типичные применения | Относительная стоимость |
|---|---|---|---|---|
| А356 | 150-155 | Постоянная форма, литье под низким давлением или гравитационное литье | Корпуса с водяным охлаждением, высокопрочные корпуса | Высшее |
| АЦП12 | 92-96 | Литье под высоким давлением | Корпуса с воздушным охлаждением, крупногабаритные детали | Нижний |
| А380 | 96 | Литье под высоким давлением | Общие автомобильные корпуса, крышки | Нижний |
Тепловой зазор имеет значение. A356 проводит примерно на 50 % больше тепла, чем ADC12 или A380, что заметно снижает повышение температуры через стенку корпуса. Компромиссом является стоимость и возможность литья: A356 дороже и его труднее отливать в тонких секциях, тогда как ADC12 надежно заполняет ребра сложной геометрии при высоких производительностях. Для корпусов с воздушным охлаждением и плотными ребрами ADC12 часто является правильным выбором; для пластин с водяным охлаждением и высоким тепловым потоком A356 заслуживает внимания.
Конструкции корпусов с воздушным и водяным охлаждением
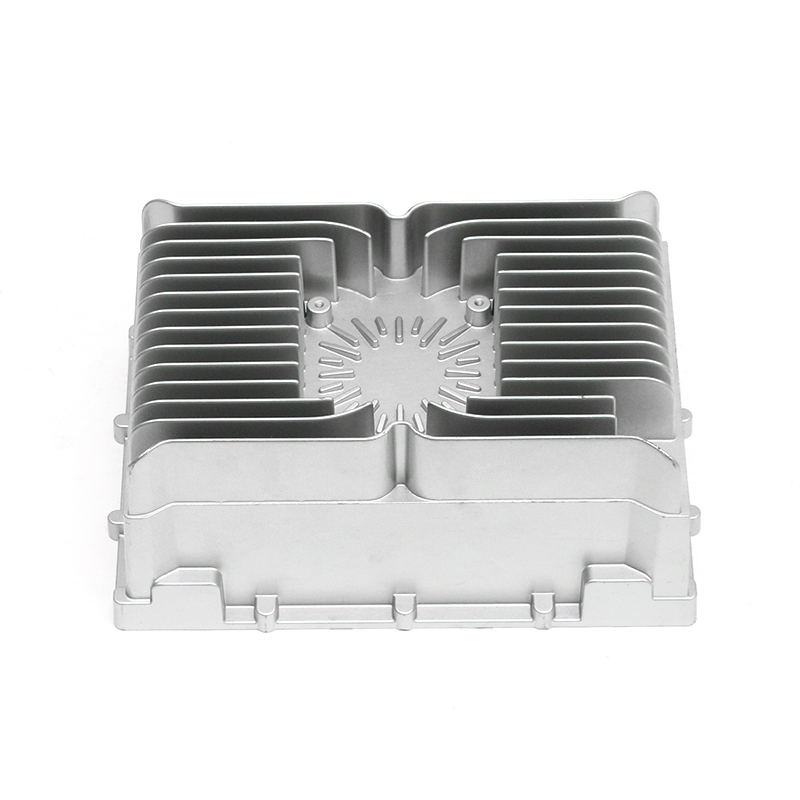
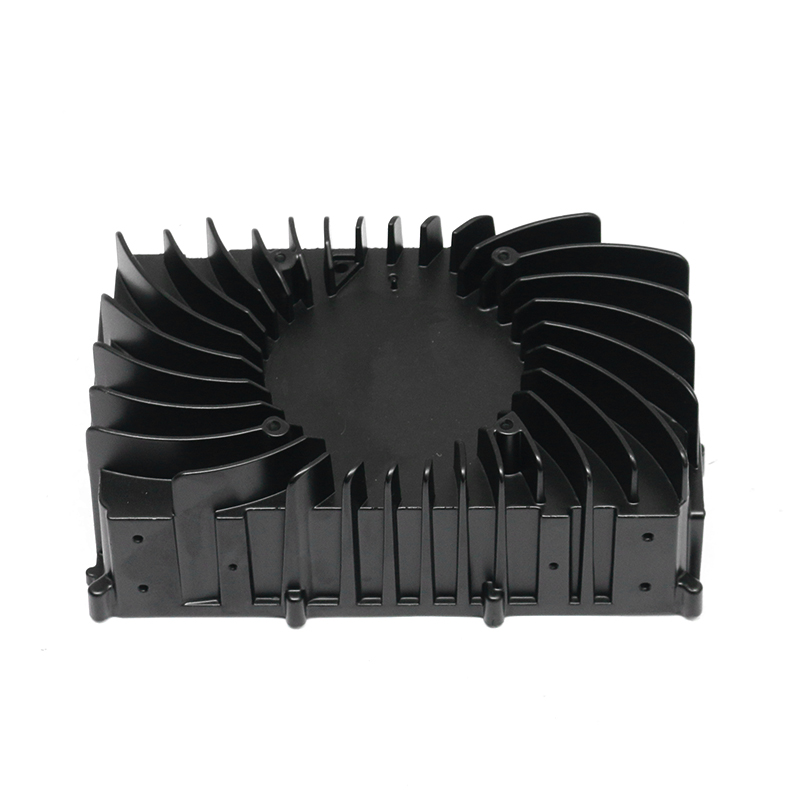
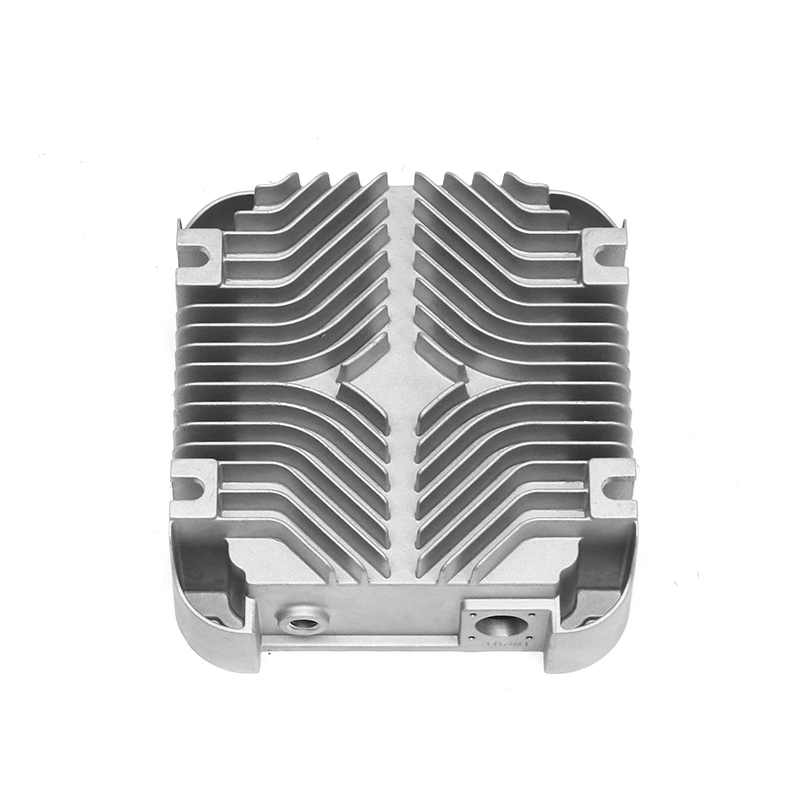
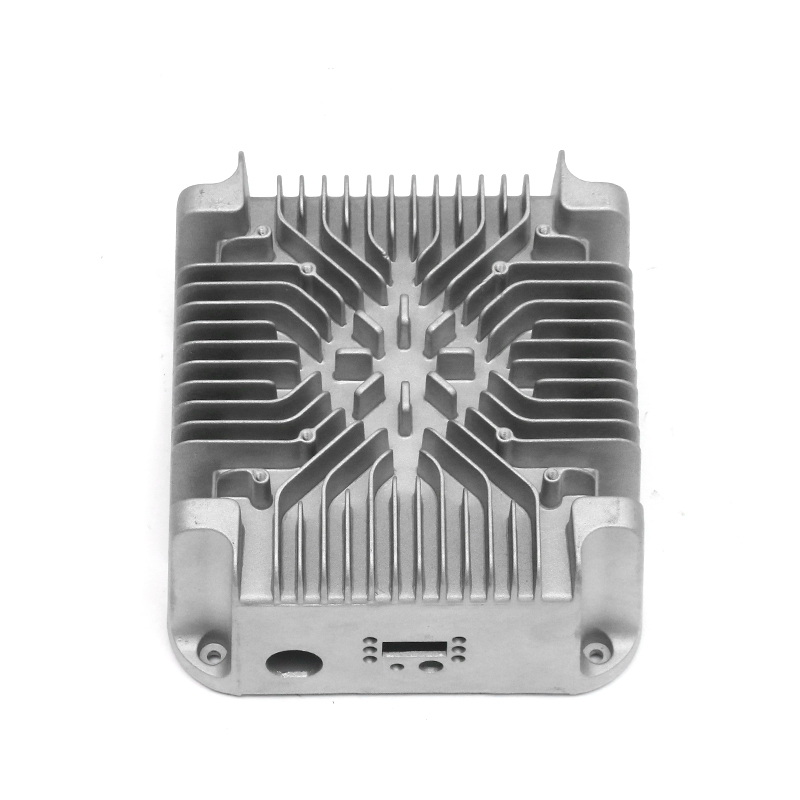
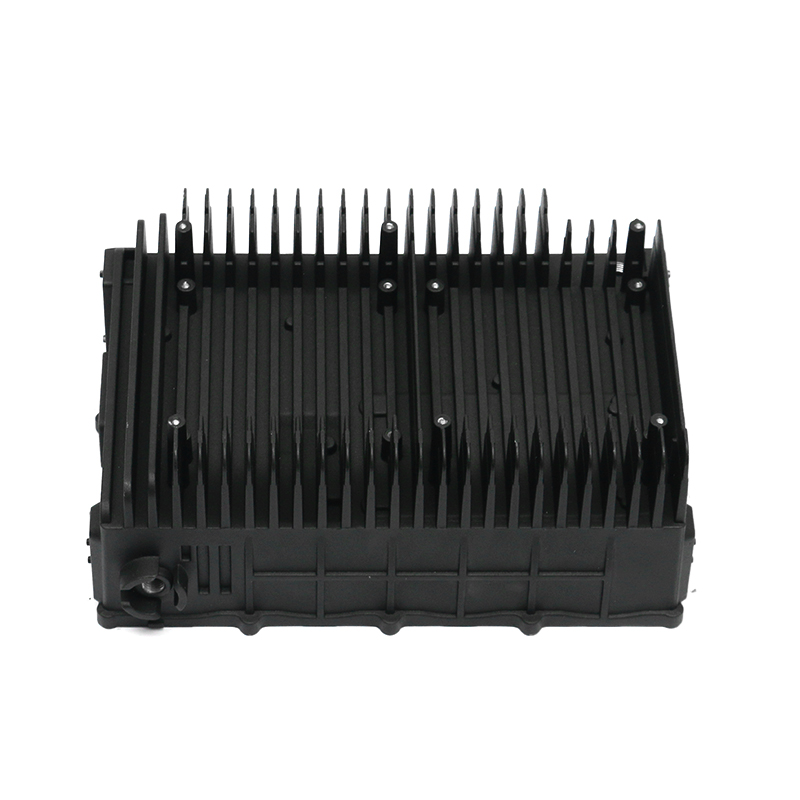
Следующее решение — архитектура охлаждения. Корпуса с воздушным охлаждением отводят тепло через внешние ребра, используя естественную конвекцию или принудительный поток воздуха в автомобиле. Они просты, имеют одну герметичную полость и не содержат фитингов для подачи охлаждающей жидкости. Их пределом является тепловой поток: алюминиевый корпус с ребрами обычно рассеивает от 0,005 до 0,02 Вт/см2К, а при превышении этого значения мощность силового каскада должна снижаться. Таким образом, воздушное охлаждение подходит для бортовых зарядных устройств, вспомогательных инверторов и преобразователей постоянного тока мощностью менее 3 кВт.
В корпусах с водяным охлаждением используются внутренние каналы или приклеенная холодная пластина непосредственно под монтажной поверхностью модуля. При прохождении охлаждающей жидкости через корпус тепловое сопротивление между корпусом и охлаждающей жидкостью падает до 0,02–0,05 К/Вт, что примерно в десять раз лучше, чем у воздуха. В стоимость входят дополнительные компоненты, такие как насос и шланги, а также более сложная отливка со скользящими сердечниками, дополнительная механическая обработка и обязательное испытание на герметичность.
| Параметр | Корпус с воздушным охлаждением | Корпус с водяным охлаждением |
|---|---|---|
| Термическое сопротивление (корпуса к охлаждающей жидкости или окружающей среде) | 0,3-0,6 К/Вт | 0,02-0,05 К/Вт |
| Дополнительные компоненты системы | Нет | Насос, шланги, охлаждающая жидкость, расширительный бачок |
| Сложность жилья | Ребристый внешний вид, одна полость | Внутренние каналы, холодная пластина, сварка |
| Типичные применения | Бортовые зарядные устройства, маломощные вспомогательные приводы | Тяговые инверторы, преобразователи постоянного тока большой мощности |
| Производственные соображения | Простая матрица, быстрый цикл | Скользящие сердечники, дополнительная обработка, проверка на герметичность |
Литье под давлением, механическая обработка и допуски, которые имеют значение
Литье под высоким давлением является наиболее экономичным процессом для объемов корпусов, превышающих несколько тысяч штук в год. Машины с усилием зажима от 400 до 2000 тонн подходят для любых задач: от небольших корпусов зарядных устройств до больших корпусов тяговых инверторов. Алюминий отливается при температуре плавления около 650-680°C, а стальные матрицы с водяным охлаждением контролируют затвердевание, ограничивая пористость.
Пять особенностей допусков заслуживают наибольшего внимания при инженерном анализе:
- Ровность монтажной поверхности силового модуля: От 0,05 до 0,1 мм на 100 мм, чтобы материал термоинтерфейса сжимался равномерно.
- Толщина стенки: от 2,5 до 4,0 мм на несущих стенах; ребра могут опускаться до 1,5 мм, но требуется жесткий контроль наполнения.
- Углы уклона: От 1 до 2 градусов на внешних стенах, от 2 до 3 градусов на внутренних ядрах.
- Обрабатывающий запас: От 0,5 до 0,8 мм на уплотнительных и монтажных поверхностях для окончательного прохода на станке с ЧПУ.
- Согласованность данных: приспособления для механической обработки имеют те же элементы, которые сопрягаются с разъемом во время сборки, обеспечивая предсказуемость сборки.
После литья обрабатывающие центры с ЧПУ обрабатывают каждую важную поверхность, соприкасающуюся с электроникой или уплотнением. В корпусах с водяным охлаждением для закрытия каналов охлаждения часто используется сварка трением с перемешиванием, а соединение должно выдерживать давление воздуха от 0,3 до 0,5 МПа. Обработка поверхности, такая как анодирование, улучшает защиту, но уплотнительные поверхности замаскированы и оставлены без покрытия, чтобы сохранить плоскостность.
Герметизация, испытание на герметичность и производственный контроль
Уплотнение начинается с канавки под прокладку. Обработанная канавка с уплотнительным кольцом или фасонной прокладкой компенсирует изменения плоскостности и удерживает сжатие на уровне 15–25 % сечения прокладки. Также требуется вентиляционное отверстие для выравнивания давления с гидрофобной мембраной; в противном случае термоциклирование вытянет влагу за пределы уплотнения.
Испытание на утечку — это этап производства, а не просто проверка конструкции. Приборы для проверки герметичности создают давление в корпусе до 100–150 кПа и сравнивают падение давления с калиброванным пределом. Для большинства электрических блоков управления скорость утечки ниже 0,0001 мбар л/с считается соответствующей требованиям IP67.
| Этап проверки | Оборудование | Что он проверяет |
|---|---|---|
| Точность размеров | Координатно-измерительная машина (КИМ) | Плоскостность, расположение отверстий, геометрия уплотняющей поверхности |
| Внутренние дефекты | Промышленный трансформатор тока | Пористость и пустоты вблизи уплотнительных поверхностей и каналов охлаждения. |
| Состав материала | Оптический эмиссионный спектрометр | Сплав chemistry against specification |
| Герметичность | Тестер герметичности | Скорость утечки собранного корпуса |
Как оценить поставщика корпуса электрического блока управления
Покупатели могут снизить проектный риск, оценивая поставщиков жилья по конкретному контрольному списку:
- Собственное проектирование и изготовление штампов — поставщик, имеющий собственный цех изготовления форм, может устранить проблемы с литниками и переливами за несколько дней, а не недель.
- Линейка машин для литья под давлением — Усилие зажима от 400 до 2000 тонн указывает на возможность применения корпусов от небольших зарядных устройств до крупных тяговых инверторов.
- Мощность обработки — большинство корпусов поставляются полностью обработанными, поэтому количество обрабатывающих центров с ЧПУ напрямую влияет на время выполнения заказа и возможности параллельной программы.
- Оборудование для производственного контроля — КИМ, промышленные компьютерные томографы, спектрометры и тестеры герметичности должны быть частью повседневного производства, а не приемочной лаборатории.
- Сертификация качества — Покрытие IATF 16949:2016 для литья под давлением и механической обработки является базовым ожиданием для поставщиков автомобильной продукции.
- Опыт работы с обеими архитектурами охлаждения. — Для корпусов с водяным охлаждением требуются канальные сердечники, навыки сварки и проверки на герметичность, которые поставщик систем с воздушным охлаждением не доказал.
Интегрированный производитель, который объединяет изготовление пресс-форм, литье под давлением, механическую обработку и контроль под одной крышей, обеспечивает кратчайший цикл обратной связи. Ningbo Fenda New Energy Technology Co., Ltd. следует этой модели с шестью машинами для литья под давлением от 400 до 2000 тонн, 80 обрабатывающими центрами и квалификационным комплексом, включающим КИМ, промышленные компьютерные томографы, спектрометры и несколько тестеров герметичности.
Корпус блока управления — это место, где машиностроение встречается с силовой электроникой. Выберите правильный сплав, архитектуру охлаждения, допуски и стратегию уплотнения, и внутренняя электроника будет работать в стабильной среде на протяжении всего срока службы автомобиля. Уделяйте любому из этих факторов слишком мало внимания, и неудачи на местах проявятся спустя годы. Корпус заслуживает такой же строгости дизайна, как и печатная плата, которую он защищает.