English
 русский
 عربى
 Deutsch
Хорошо спроектированная форма — это разница между отливкой, которая проходит производство быстро, и отливкой, которая тратит бюджет на пробные снимки. При литье алюминия под давлением форма фиксирует достижимую геометрию, качество поверхности, постоянство размеров и время цикла еще до того, как будет изготовлена первая деталь. Если форма слабая, навыки оператора, мощность пресса и скорость обрабатывающего центра не смогут это компенсировать.
В этом руководстве объясняется, что такое алюминиевая форма для литья под давлением, какие компоненты имеют значение, какие параметры конструкции заслуживают наибольшего внимания и как оценить поставщика формы, чтобы выявить слабые места до выпуска оснастки, а не после нее.
Что такое алюминиевая форма для литья под давлением?
Форма для литья под давлением алюминия, обычно называемая матрицей, представляет собой стальной инструмент многоразового использования, который придает расплавленному алюминию окончательную форму под высоким давлением и на высокой скорости. Форма состоит из двух половин из закаленной инструментальной стали. Матрица крышки остается на неподвижной плите и содержит полость со стороны впрыска, тогда как матрица выталкивателя движется вместе с ходом открытия и несет на себе штифты, которые освобождают готовую деталь.
При производстве две половины сжимаются вместе с достаточной силой, чтобы противостоять давлению впрыска. Расплавленный алюминий при температуре примерно от 600 до 700 градусов Цельсия вдавливается в полость под давлением, которое обычно достигает 300–1500 бар, и дробь затвердевает в течение нескольких секунд, поскольку стальная матрица быстро отводит тепло. Каждый цикл повторяет один и тот же термический и механический удар, поэтому марка стали пресс-формы, термообработка и конструкция канала охлаждения имеют такое же большое значение, как и сама форма полости.
Основные компоненты формы для литья алюминия под давлением
Отдельные части формы оказывают непосредственное влияние на характеристики заполнения, затвердевание, точность размеров, работу по обрезке и срок службы инструмента. В этом списке показаны компоненты, которые всегда следует проверять при оценке инструмента.
| Компонент | Функция | Основное влияние |
|---|---|---|
| Матрица крышки (фиксированная половина) | Удерживает полость со стороны инъекции | Определяет фиксированную сторону детали и область литника. |
| Выбрасывающая матрица (подвижная половина) | Несет выталкивающие штифты и движущиеся сердечники. | Управляет выбросом и выпуском поднутрения |
| Система бегунков | Направляет расплавленный алюминий к затвору полости | Влияет на скорость наполнения, потери температуры и направление потока. |
| Перелив и вентиляция | Собирает холодный металлический фронт и выводит воздух. | Определяет уровень пористости и заполнение кромок. |
| Выталкиватели | Выталкивание затвердевшей отливки из матрицы | Определяет следы на поверхности и силу спуска. |
| Каналы охлаждения | Циркуляция воды или масла внутри формы | Установите время затвердевания, усадки и время цикла. |
| Перемещение ядер | Боковые элементы формы и подрезы | Добавляет сложность механизма, но улучшает форму детали. |
Чертеж пресс-формы — это не просто форма полости. Это тепловой и потоковой план. Если объем перелива слишком мал, пористость собирается вблизи затвора. Если охлаждающий канал расположен вокруг толстой бобышки неравномерно, отливка может деформироваться, когда выталкивающие штифты вытолкнут ее наружу. Анализ пресс-формы на таком уровне детализации предотвращает сюрпризы в дальнейшем при серийном производстве.
Факторы проектирования пресс-форм, которые контролируют качество деталей
Большинство дефектов литья связано с решениями, принятыми до резки стали. Именно эти факторы следует рассмотреть в первую очередь.
Углы уклона
Стены, параллельные направлению открытия формы, нуждаются в конусе, называемом тягой. Без достаточной тяги сила выталкивания возрастает, поверхности рвутся, а выталкивающие штифты оставляют глубокие следы. Для литья алюминия под давлением реалистичной отправной точкой является угол от 0,5 до 2 градусов на внешних стенках и от 1 до 3 градусов на внутренних или глубоких стенках. Глубокие карманы и внутренние ребра требуют большего сужения.
Толщина стены
Литье алюминия под давлением лучше всего работает с однородными стенками. Типичные конструкционные корпуса рассчитаны на толщину от 2 до 4 мм, а более толстые сегменты должны быть вырезаны или усилены ребрами жесткости. Когда тонкие и толстые секции встречаются без перехода, усадка в более толстой секции создает пористость или вмятины, которые появляются только после механической обработки.
Филе и ребрышки
Острые внутренние углы блокируют поток металла и в процессе эксплуатации становятся концентраторами напряжений. Разработчик пресс-формы должен добавить радиусы скруглений во внутренних углах и использовать ребра для придания жесткости плоским участкам. Такой подход сохраняет деталь легкой, сохраняя при этом жесткость, что важно для автомобильных корпусов.
Схема ворот и охлаждения
Положение затвора определяет, как заполняется полость, где образуются линии сварки и какая обрезка необходима после выстрела. Расположение охлаждающих каналов определяет направление затвердевания. Когда наполнение и охлаждение сбалансированы, деформация, пористость и время цикла остаются под контролем.
Типичные конструктивные диапазоны форм для литья под давлением алюминия
| Проектный параметр | Типичный диапазон |
|---|---|
| Угол уклона, наружные стены | от 0,5 до 2 градусов |
| Угол уклона, внутренние стенки и ребра | от 1 до 3 градусов |
| Номинальная толщина стенки | от 2 до 4 мм |
| Припуск на обработку готовых поверхностей | от 0,5 до 1,5 мм |
| Минимальный радиус скругления | от 0,5 до 1 мм |
Распространенные типы форм для литья алюминия под давлением
Какой стиль пресс-формы вы выберете, зависит от этапа изготовления продукта и объема производства.
- Прототип умирает: Упрощенный инструмент, позволяющий получить небольшое количество образцов для проверки конструкции. Их можно быстро модифицировать, и они намного дешевле, чем производственная оснастка.
- Производственные штампы: Формы из закаленной инструментальной стали рассчитаны на десятки тысяч выстрелов. Первоначальная стоимость выше, но стоимость детали снижается.
- Одногнездные и многогнездные матрицы: Одна полость изготавливает одну деталь за цикл; наличие нескольких полостей увеличивает производительность, но требует сбалансированного литника, чтобы избежать неравномерного заполнения.
- Отряд умирает: Сменные вставки для полостей, смонтированные в общей форме, хорошо подходят для средних объемов и частой замены деталей.
- Обрезные матрицы: Вторичные штампы, используемые с прессом для обрезки желоба, переливов и заусенцев от отлитой детали.
Обрезные штампы часто недооцениваются в бюджете на инструмент. Удаление заусенцев — работа, не добавляющая ценности, а плохо выровненная обрезная матрица может повредить отливку, уже прошедшую основной процесс.
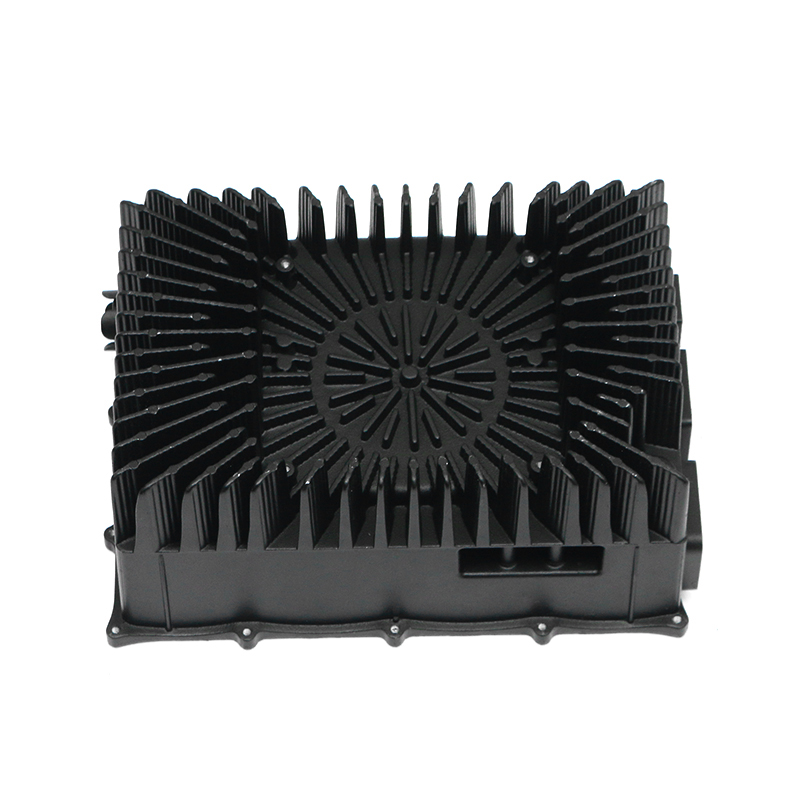
 Прецизионное литье под давлением в пресс-форме для надежного удаления заусенцев Этот поставщик объединяет проектирование пресс-форм, литье под давлением и последующую обработку на одном объекте, а также крупнотоннажные машины и контроль CMM/CT для обеспечения точности обрезки инструментов и защиты готовых отливок. Посмотреть продукт →
На что следует обратить внимание при выборе поставщика алюминиевых форм для литья под давлением
Большинство проектов терпят неудачу не потому, что форма полости неправильная, а потому, что поставщик не может доказать правильность формы. Проверьте эти пункты перед подписанием контракта на оснастку.
Марка стали и термическая обработка
Формы премиум-класса для литья под давлением алюминия обычно изготавливаются из инструментальной стали H13, закаляются и обрабатываются для защиты от термического воздействия и вымывания. Попросите сертификат на материал и протокол термообработки. Если сталь или обработка неопределенные, срок службы формы и консистенция отливки будут неопределенными.
Моделирование перед резкой
Поставщик, который моделирует заполнение штампа и затвердевание, может обнаружить воздушные ловушки, холодные закрытия и дефекты усадки до начала резки стали. Затем пробные снимки подтверждают симуляцию, вместо того чтобы полагаться на метод проб и ошибок в прессе.
Проверка размеров и внутреннего качества
Размеры полости, линия разъема, положение выталкивателя и расположение каналов охлаждения должны быть проверены на координатно-измерительной машине. Для отливок, для которых важна герметичность, пористость внутри детали следует проверять с помощью рентгеновского излучения или промышленной компьютерной томографии. Пресс-форма, доставленная без этих записей, несет в себе скрытый риск.
Владение процессом
Пресс-форма — это только половина производственного уравнения. Настройки станка, обработка детали после выброса и удаление припуска — все это влияет на окончательный размер. Партнерство с интегрированный производитель литья под давлением алюминия проектирование пресс-формы на одном и том же заводе сокращает циклы итераций и сохраняет ответственность в одном месте.
Почему интегрированный партнер по пресс-формам и литью снижает риск
Когда пресс-форма разрабатывается на одном предприятии, где работают пресс и обрабатывающий центр, обратная связь происходит мгновенно. Показатели пористости при первом снимке анализируются в тот же день, а полость можно отрегулировать без переговоров между отдельными поставщиками. Для программ, чувствительных ко времени, это напрямую сокращает время разработки.
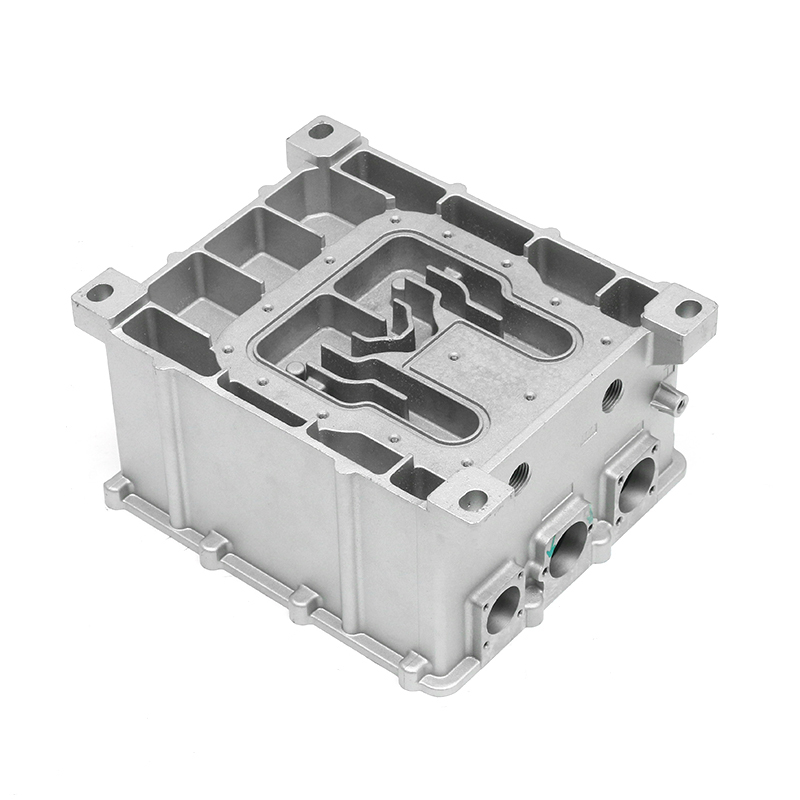
Интеграция имеет наибольшее значение для деталей со сложными внутренними характеристиками, требованиями к уплотнению или тонкими стенками, поскольку эти особенности решаются на этапе пресс-формы. Точное литье напрямую влияет на надежность таких деталей конструкции, как корпуса двигателей транспортных средств на новой энергии , где точность размеров и плотная микроструктура обеспечивают посадку сборки и эффективность охлаждения.
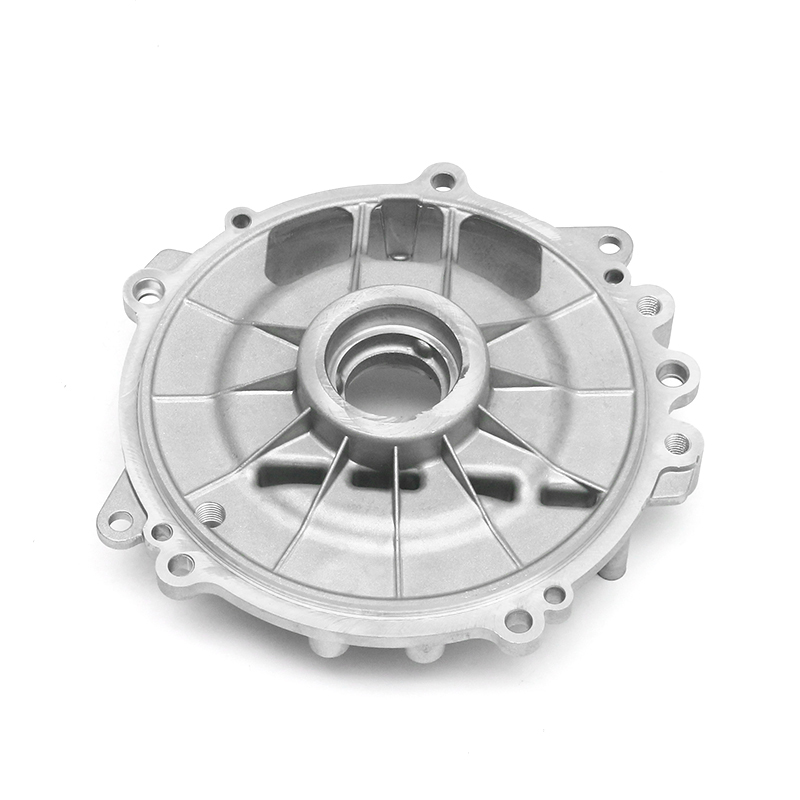 Литье корпуса двигателя новой энергии со встроенным контролем качества Корпуса двигателей требуют прочности, легкости конструкции, отвода тепла и устойчивости к коррозии. Этот производитель предлагает интегрированную оснастку и отливку по стандарту IATF 16949, а также расширенную проверку структурной надежности. Посмотреть продукт →
В Ningbo Fenda New Energy Technology эта интегрированная модель работает на площадке площадью 15 000 квадратных метров с 6 машинами для литья под давлением алюминия от 400 до 2 000 тонн, 80 высокоскоростными прецизионными обрабатывающими центрами, более 30 специальными технологическими установками, обеспечивающими сварку трением с перемешиванием и электроэрозионную обработку, а также контрольное оборудование, включающее координатно-измерительные машины, промышленные компьютерные томографы, спектрометры и многочисленные тестеры герметичности. Команда инженеров, разрабатывающая форму, также проверяет отливку, обработку и окончательные характеристики герметизации в соответствии с системой управления качеством IATF 16949.
Для корпусов, которые должны выдерживать давление и охлаждающую жидкость, таких как электронные блоки управления с водяным охлаждением, конструкция пресс-формы должна одновременно контролировать тонкостенность и пути утечек. Это именно та геометрия, в которой опыт интегрированной оснастки окупается при серийном производстве.
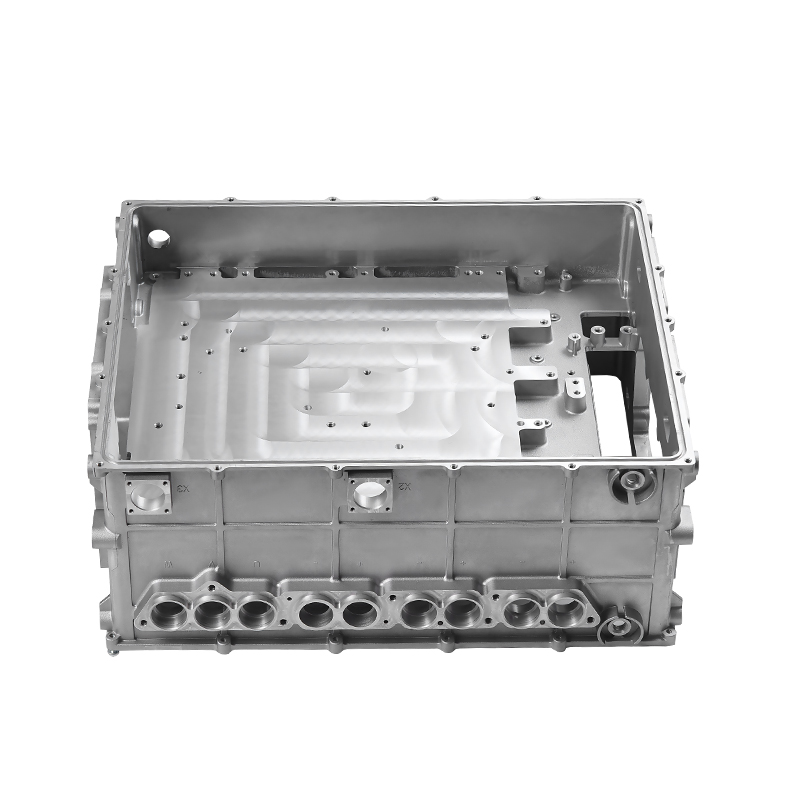 Корпус электронного блока управления с водяным охлаждением Опыт литья под давлением Для корпусов, которые должны удерживать жидкость и сохранять тонкостенность, интегрированный опыт этого поставщика в области пресс-форм и литья помогает контролировать пути утечек и поддерживает серийное производство герметичных электронных блоков. Посмотреть продукт →