English
 русский
 عربى
 Deutsch
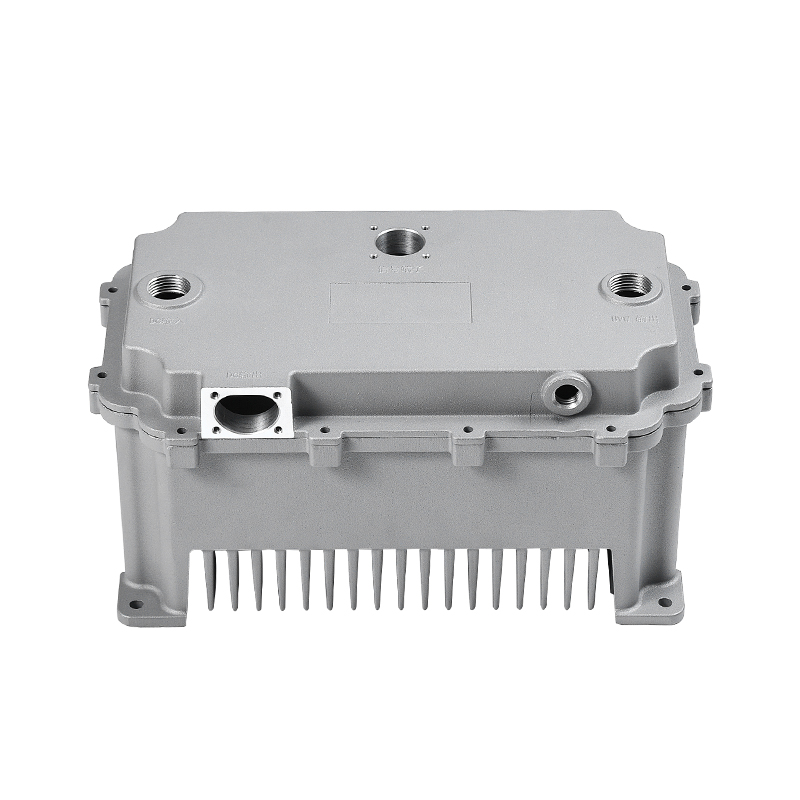
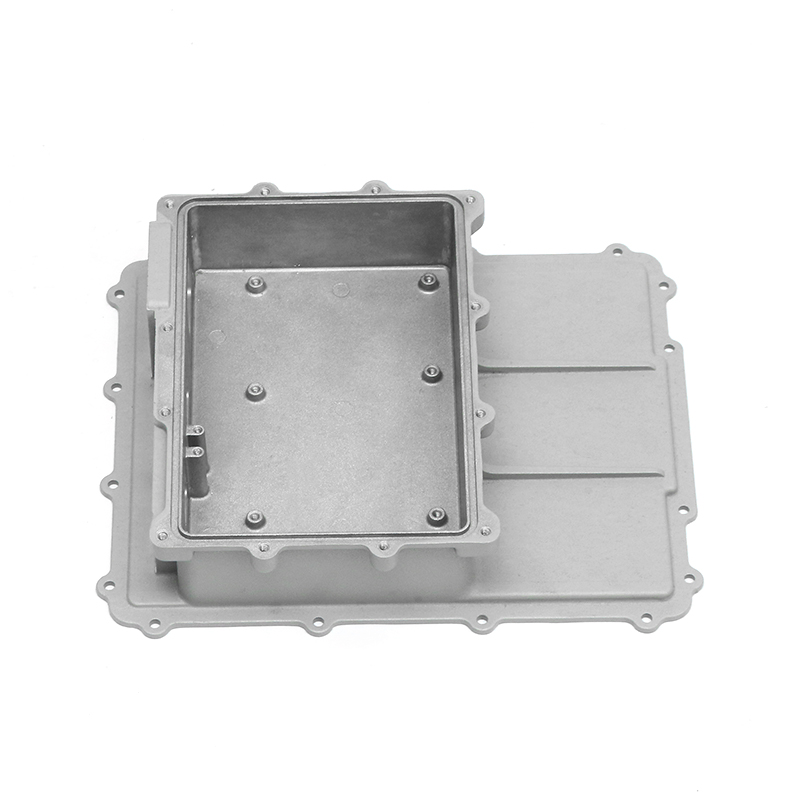
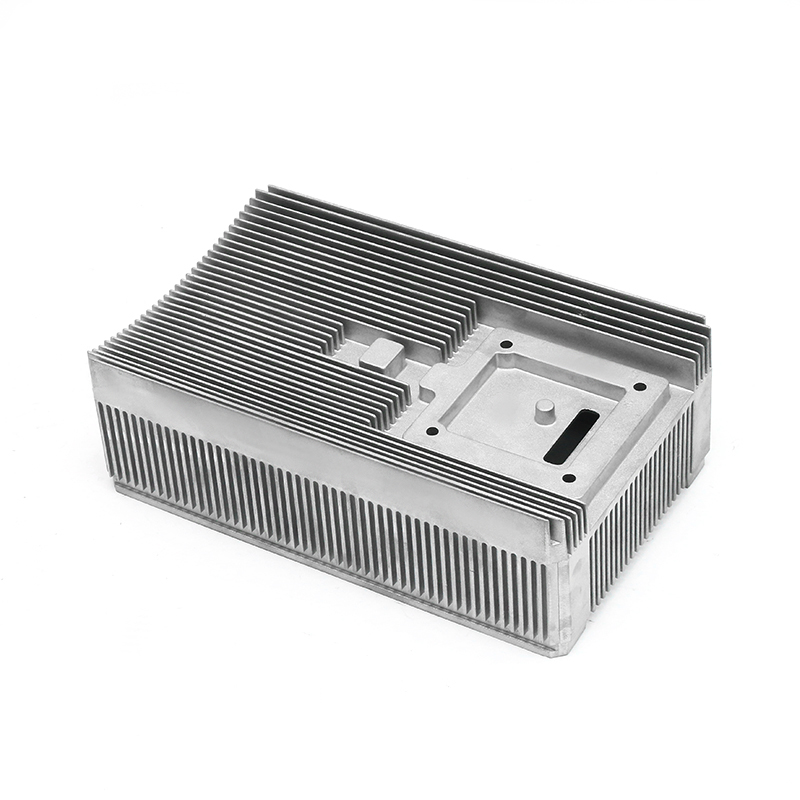
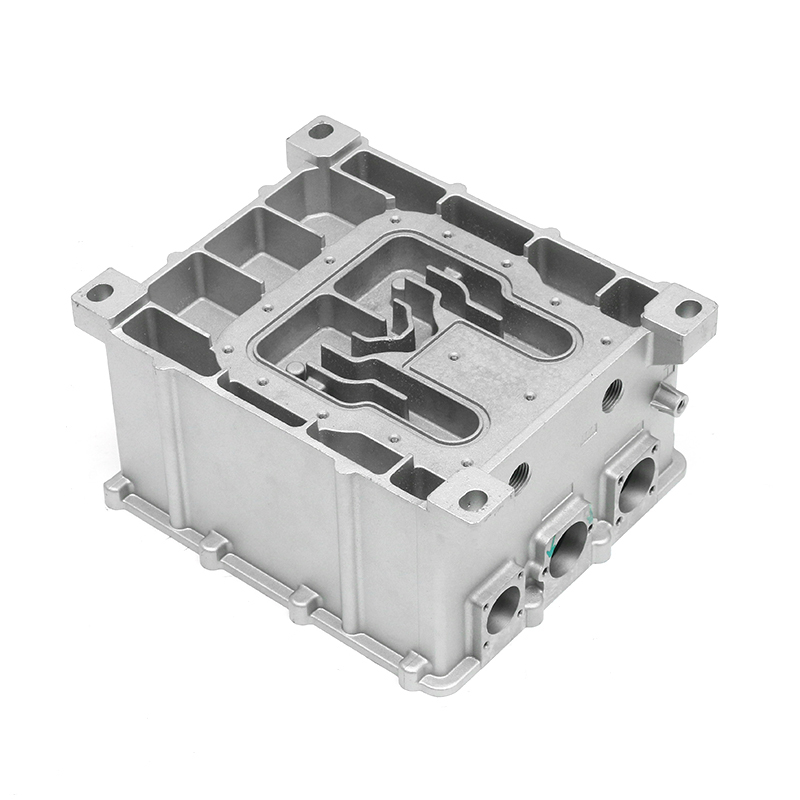
Алюминиевый корпус двигателя должен не только заключать в себя ротор и статор. Он должен отводить тепло от обмоток, сохранять концентричность седел подшипников с точностью до сотых долей миллиметра, выдерживать непрерывную вибрацию на протяжении всего срока службы автомобиля и прибавлять как можно меньше массы. Именно такое сочетание задач является причиной того, что литой алюминий стал стандартным корпусом для автомобильных тяговых двигателей и растущей доли промышленных приводов.
Почему алюминий является выбором по умолчанию для корпусов двигателей
Начнем с вывода: для большинства транспортных средств и промышленных двигателей алюминиевый сплав является подходящим материалом корпуса. В основе этого аргумента лежат четыре измеримых свойства: теплопроводность, плотность, коррозионная стойкость и технологичность в масштабе.
Алюминий проводит тепло примерно в три-четыре раза лучше, чем чугун. Типичные сплавы, отлитые под давлением, достигают 150–190 Вт/м·К, а чугун – около 50 Вт/м·К. Для электродвигателя этот зазор имеет значение сразу: тепло, выделяемое потерями в меди, быстрее перемещается от статора к внешней поверхности, снижая температуру обмотки и продлевая срок службы изоляции. В тяговых электродвигателях, где устойчивый выходной крутящий момент зависит от поддержания магнитов и обмоток ниже их температурного предела, само по себе это свойство часто определяет выбор материала.
Плотность – второй решающий фактор. Алюминий с плотностью около 2,7 г/см³ заменяет железо с плотностью примерно 7,2 г/см³, что снижает массу корпуса примерно на 60 процентов. В автомобиле экономия снижает потребление энергии и структурную нагрузку на опоры и места аварий. В промышленном оборудовании более легкий корпус снижает усилия по перемещению, стоимость доставки и размер несущей рамы.
Коррозионная картина также благоприятна. Алюминий образует стабильный самоограничивающийся оксидный слой, защищающий от атмосферной коррозии; в большинстве условий железо требует покраски, гальванического покрытия или порошкового покрытия. Низкую ударную прочность алюминия иногда называют недостатком, но корпус с правильными ребрами и достаточной толщиной стенок выдерживает динамические нагрузки, возникающие при нормальной эксплуатации двигателя.
| Недвижимость | Литой алюминий | Чугун |
|---|---|---|
| Плотность (г/см³) | 2.7 | 7.2 |
| Теплопроводность (Вт/м·К) | 150–190 | ~50 |
| Типичная толщина стенки (мм) | 2–4 | 4–6 |
| Коррозионная стойкость | Самоограничивающийся оксидный слой | Требуется покрытие в большинстве сред |
| Обрабатываемость | Отличная, высокая скорость резки | Хорошие, медленные скорости и твердосплавный инструмент |
| Сила точечного удара | Нижний, компенсированный ребрами конструкции. | Более высокая собственная прочность |
Литье под давлением: путь производства сложных корпусов
После принятия решения о выборе материала литье под высоким давлением становится процессом, который делает алюминиевые корпуса двигателей экономичными в масштабах производства. Расплавленный алюминий впрыскивается в матрицу из закаленной стали под давлением обычно от 10 до 100 МПа. Металл заполняет полость за миллисекунды и быстро затвердевает на поверхности матрицы с водяным охлаждением. В результате получается корпус сетчатой формы с тонкими стенками, мелкими деталями и хорошей отделкой поверхности — характеристики, которые было бы непомерно дорого производить при механической обработке из цельной заготовки.
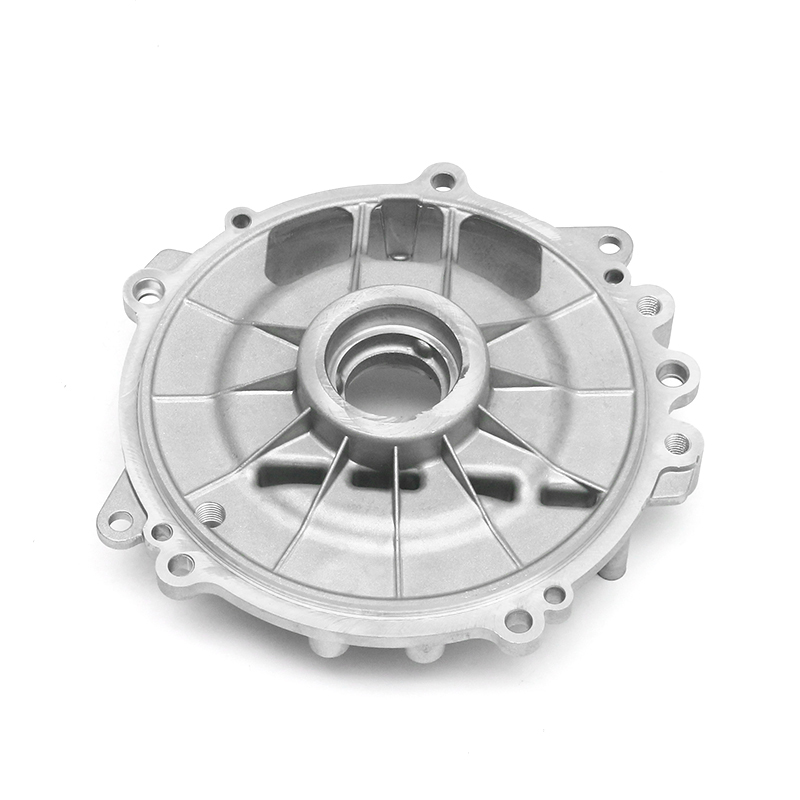 Обзор поставщиков литья под давлением корпусов двигателей New Energy Этот поставщик специализируется на литых под давлением алюминиевых корпусах для двигателей электромобилей, проектировании покрытий, выборе материалов, формовании и обработке поверхности, уделяя особое внимание прочности, легкому весу, термическим характеристикам и коррозионной стойкости. Посмотреть продукт →
Обычные сплавы для литья под давлением для корпусов двигателей включают A380/ADC12, AlSi9Cu3 и A356 для применений, требующих более высокой пластичности. Эти сплавы сочетают в себе текучесть, прочность, тепловые характеристики и обрабатываемость. A380 и ADC12 доминируют в крупносерийном производстве, поскольку они хорошо заполняют сложные полости и обеспечивают чистоту обработки. A356, часто используемый при литье в постоянные формы или при литье под низким давлением, обеспечивает лучшее удлинение, когда корпус должен поглощать больше механической энергии.
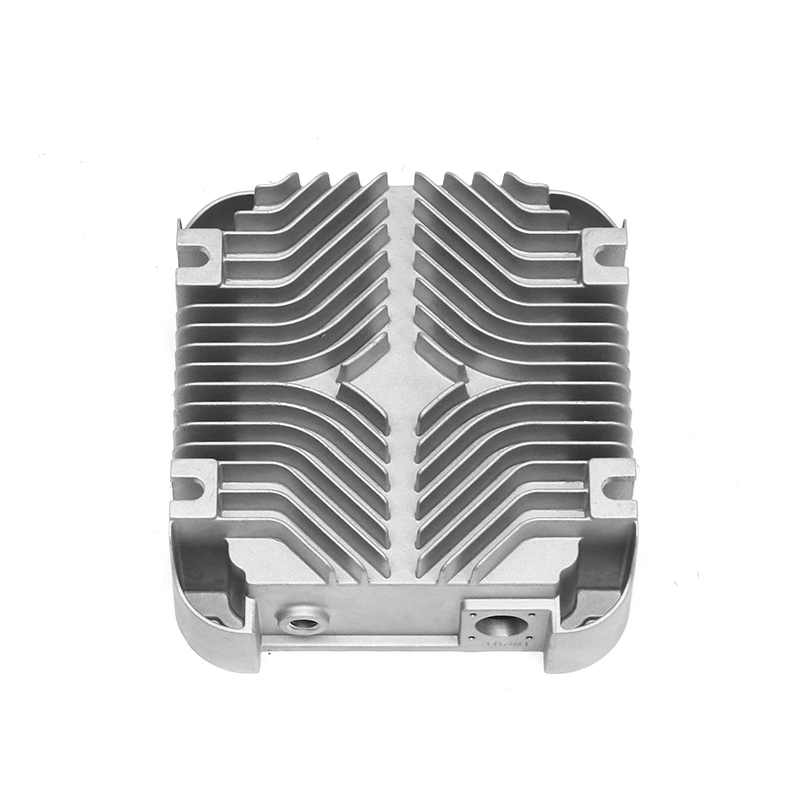
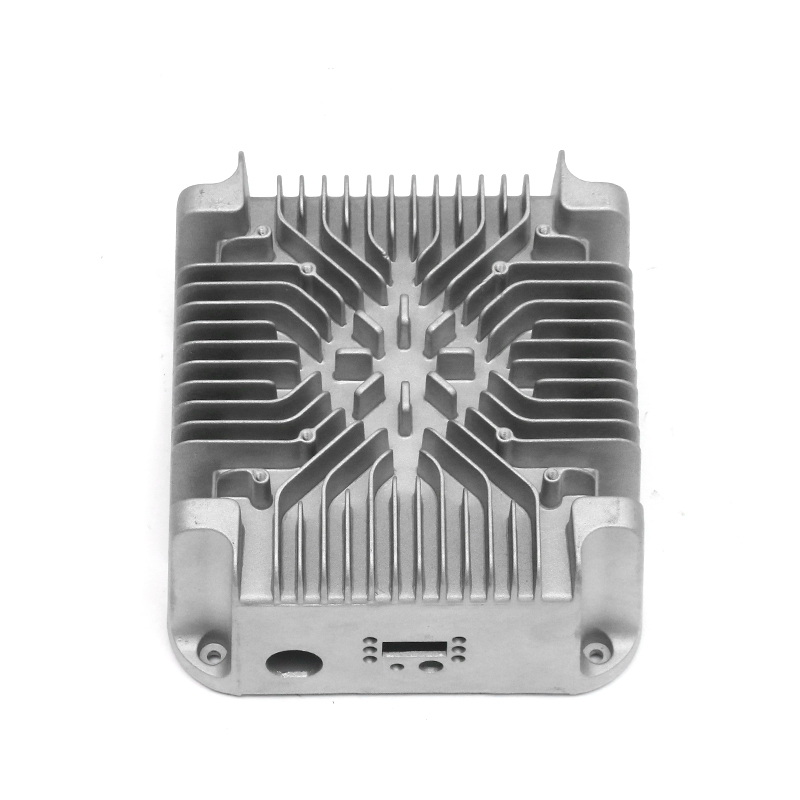
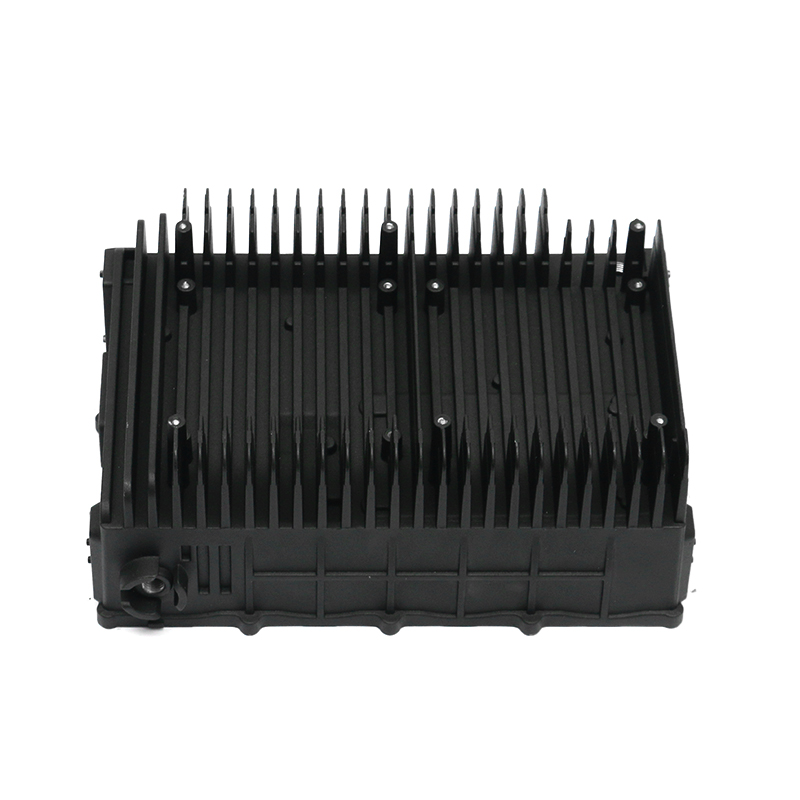
При литье под давлением охлаждающие ребра, монтажные втулки, кабельные каналы и иногда встроенную водяную рубашку объединяются в корпусе двигателя за один раз. Вторичная обработка завершает только функциональные поверхности: отверстия подшипников, уплотнительные поверхности и резьбовые отверстия. На хорошо отлаженной линии корпус превращается из расплавленного сплава в полностью обработанный компонент с проверенными размерами за несколько часов, что делает этот процесс подходящим для крупномасштабных автомобильных программ.
Рекомендации по проектированию, определяющие производительность корпуса двигателя
Толщина стенки, ребра и углы уклона
Литье под давлением вознаграждает проекты, которые уважают этот процесс. Толщина стенок типичного корпуса двигателя составляет от 2 до 4 мм. Равномерные стены минимизируют усадочную пористость и деформацию. Ребра добавляют жесткости там, где в противном случае деталь изгибалась бы, и служат одновременно поверхностью теплопередачи. Для каждой вертикальной детали необходим угол уклона не менее 1–1,5 градусов, чтобы деталь могла аккуратно выйти из штампа.
Каналы теплоотвода и охлаждения
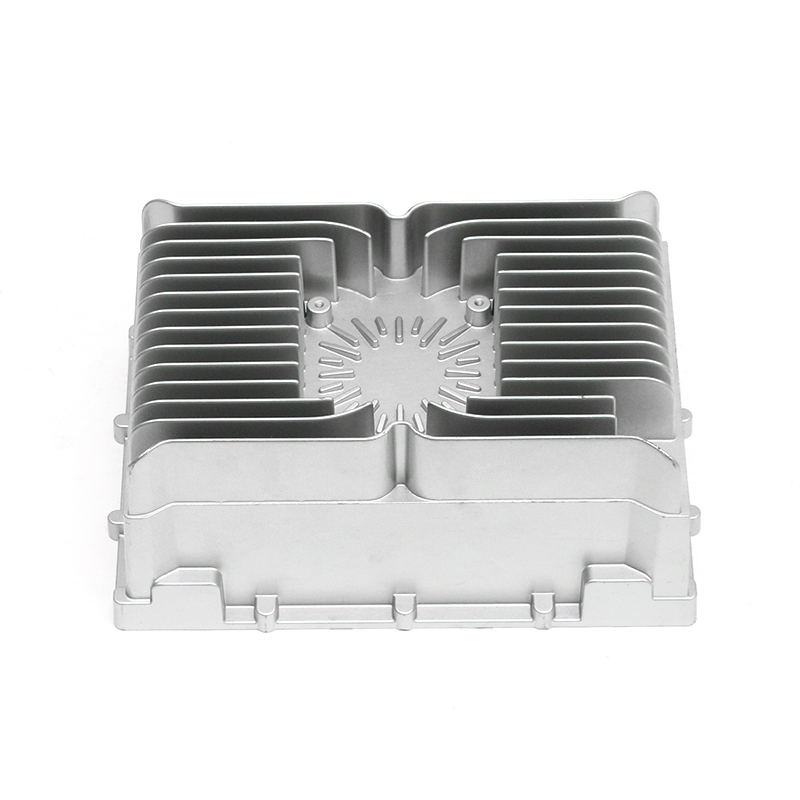
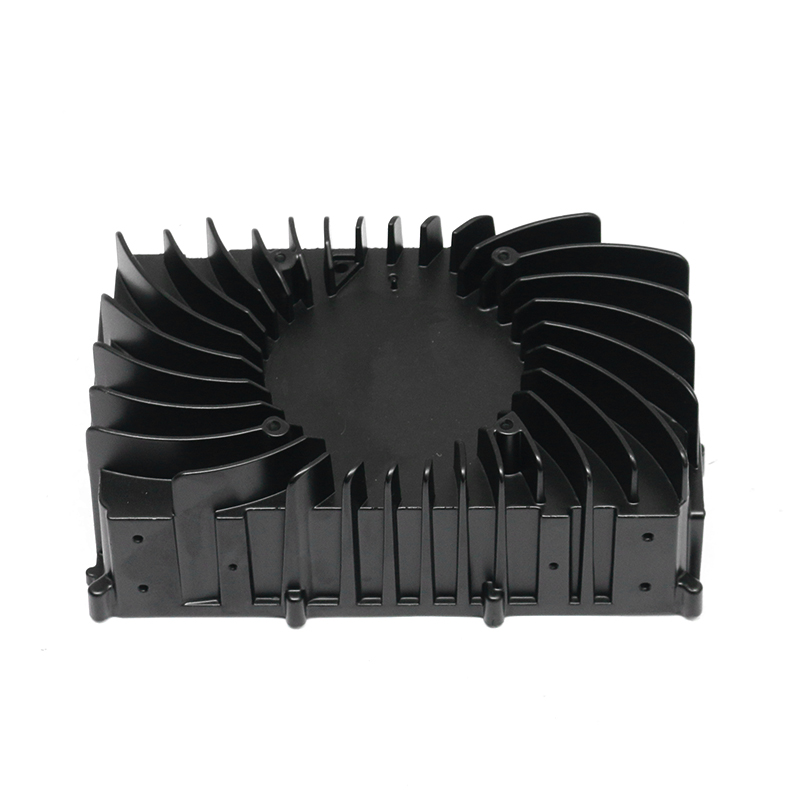
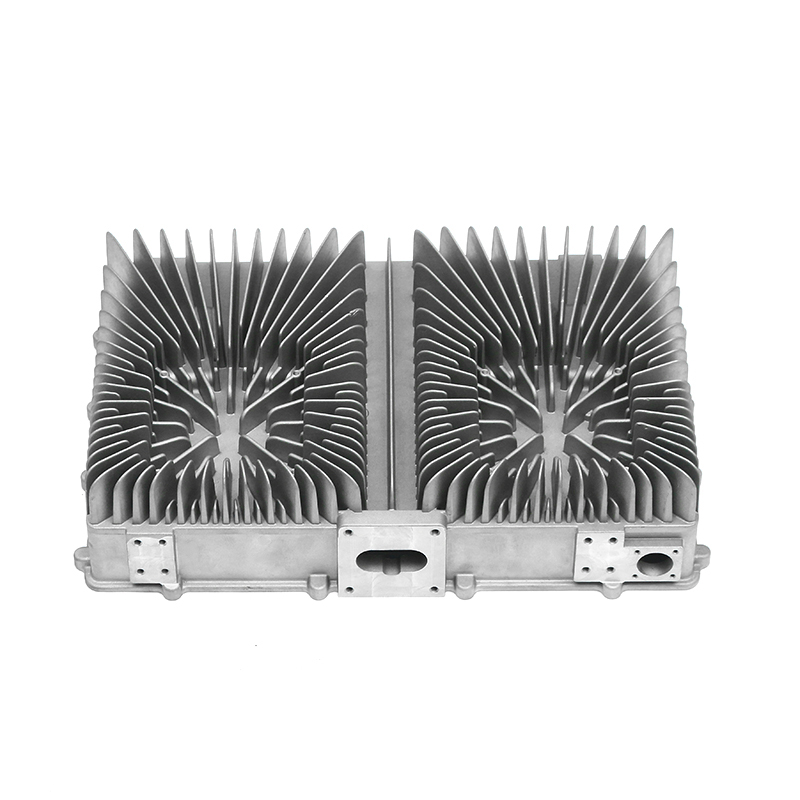
Тепловой расчет – это то, где алюминиевые корпуса зарабатывают себе на жизнь. Ребра охлаждения на внешней поверхности увеличивают площадь конвекции; для двигателей с жидкостным охлаждением корпус может быть отлит со встроенной водяной рубашкой или иметь отдельный охлаждающий рукав. В электромобилях корпус с водяным охлаждением существенно снижает температуру двигателя при длительной работе с высокими нагрузками, защищая магниты и изоляцию обмоток.
Та же технология литья под давлением, которая используется для производства корпусов двигателей, также позволяет производить корпуса с жидкостным охлаждением, используемые для силовой электроники электромобилей, к которым предъявляются те же требования к температуре и герметизации.
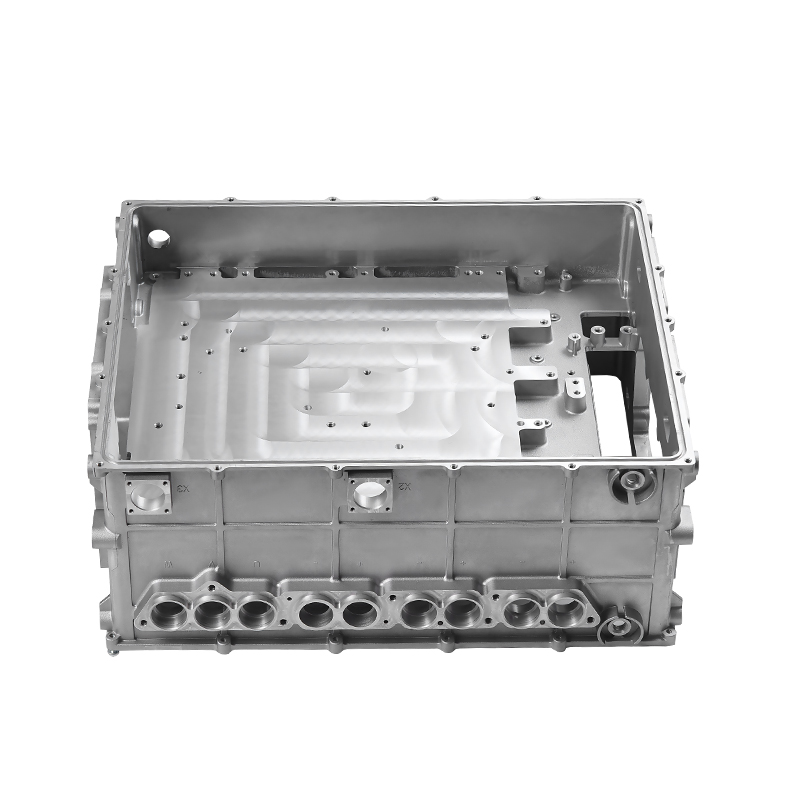 Решения для литья под давлением с электронным управлением и водяным охлаждением новой энергии Этот производитель предлагает литые под давлением корпуса с водяным охлаждением для силовой электроники электромобилей, используя собственные методы литья, механической обработки и контроля качества для удовлетворения требований к термическим и герметизирующим свойствам в соответствии с автомобильными стандартами. Посмотреть продукт →
Технология производства не статична. Некоторые производители начинают комбинировать литье под давлением с аддитивным производством, чтобы создать геометрию внутренних каналов охлаждения, которую невозможно получить одним только литьем — пример как 3D-печать и традиционные технологии объединяются для ускорения модернизации корпусов двигателей, работающих на новой энергии .
Припуски и допуски на обработку
Отверстия подшипников, поверхности фланцев и отверстия под штифты обрабатываются после литья, обычно с припуском от 0,5 до 1,5 мм на поверхность. Окончательные допуски отверстий подшипников обычно соответствуют IT7 или выше, а соосность между отверстиями может быть указана в пределах 0,05 мм. Отливка должна быть достаточно прочной под обработанными поверхностями, чтобы режущие инструменты никогда не вскрывали внутреннюю пористость.
Атрибуты качества, которые отличают хорошее жилье от неудачного
Покупателям алюминиевых корпусов двигателей следует просмотреть чертеж детали и проверить, как поставщик контролирует три вещи: химию сплава, внутреннюю целостность и соответствие размеров.
Химический состав сплава проверяется с помощью оптической эмиссионной спектроскопии. Пределы содержания микроэлементов в железе, меди и магнии влияют на прочность, теплопроводность и поведение при обработке. Литейный завод, который пропускает химическую проверку, может поставлять корпуса с противоречивыми свойствами.
Пористость является основным скрытым риском для литых корпусов. Для корпусов двигателей, в которых имеется охлаждающая жидкость или должен сохраняться вакуум, внутренние утечки недопустимы. Промышленное компьютерное сканирование и рентгеновский контроль выявляют внутренние пустоты, которые не может обнаружить поверхностный осмотр, а испытания на разрушение под давлением или утечки гелия на готовых корпусах проверяют целостность уплотнения. Эти проверки имеют большое значение, поскольку последствия утечки корпуса в полевых условиях — повреждение подшипника, нарушение изоляции или полная замена двигателя — намного перевешивают стоимость испытаний на заводе.
Та же дисциплина распространяется и на проверку размеров, где координатно-измерительные машины подтверждают, что критические отверстия и монтажные поверхности остаются в пределах допусков во всех производственных партиях. Для автомобильных программ система управления качеством IATF 16949:2016 обеспечивает документированную основу для контроля процессов и управления изменениями. Система, лежащая в основе частей, имеет такое же значение, как и сами части — см. как точное литье обеспечивает высокую надежность и стабильность корпусов двигателей транспортных средств на новой энергии для более подробного изучения управления процессами на уровне производства.
Что покупатели должны проверить перед утверждением поставщика
Чертеж детали передает геометрию, но не сообщает о производственных возможностях. Прежде чем утвердить источник алюминиевого корпуса двигателя, подтвердите следующее посредством аудита или документальных доказательств.
- Разработка и обслуживание пресс-форм осуществляется собственными силами, поскольку качество матрицы определяет качество отливки с первого выстрела.
- Машины для литья под давлением имеют размеры, соответствующие проектируемой площади корпуса и необходимой силе запирания.
- Обрабатывающие центры, обеспечивающие жесткие допуски на отверстия подшипников и уплотняющие поверхности.
- Полный комплекс инспекций: КИМ, КТ или рентгеновский аппарат, спектрометр и станции проверки герметичности.
- Документированная система качества, в идеале IATF 16949:2016.
- Подтвержденный опыт работы с корпусами, аналогичными по конструкции, или отливками, пригодными для использования в транспортных средствах.
Стоимость – обратная сторона решения. В цену алюминиевого корпуса двигателя входит амортизация инструмента, время цикла литья, объем механической обработки, обработка поверхности и процент брака, которого фактически достигает поставщик. Низкая заявленная цена без подтверждения технологических данных обычно означает либо низкую прибыль, либо скрытый риск.
Поставщики, которые держат литье и механическую обработку под одной крышей, обычно более предсказуемо контролируют затраты и качество. Например, компания Ningbo Fenda New Energy Technology Co., Ltd. управляет шестью машинами для литья под давлением от 400 до 2000 тонн, более чем 80 обрабатывающими центрами и комплексом контроля, включающим КИМ, промышленную компьютерную томографию, спектроскопию и тестеры на герметичность. Подобная вертикальная интеграция — это то, что покупатели должны искать в партнере по аренде автомобилей.
Алюминиевые корпуса двигателей не являются правильным решением для всех крайних случаев. Серьезные ударные нагрузки, очень высокие рабочие температуры или необычно низкие минимальные затраты все еще могут указывать на железо. Но для широкого сегмента рынка — автомобильных тяговых двигателей, промышленных сервоприводов, насосов, компрессоров и вспомогательных агрегатов — литой алюминий обеспечивает наилучший баланс терморегулирования, веса, эффективности производства и стоимости жизненного цикла. Поставщики, выигравшие эту работу, — это те, кто контролирует полный цикл: проектирование пресс-форм, литье, механическую обработку и испытания.