English
 русский
 عربى
 Deutsch
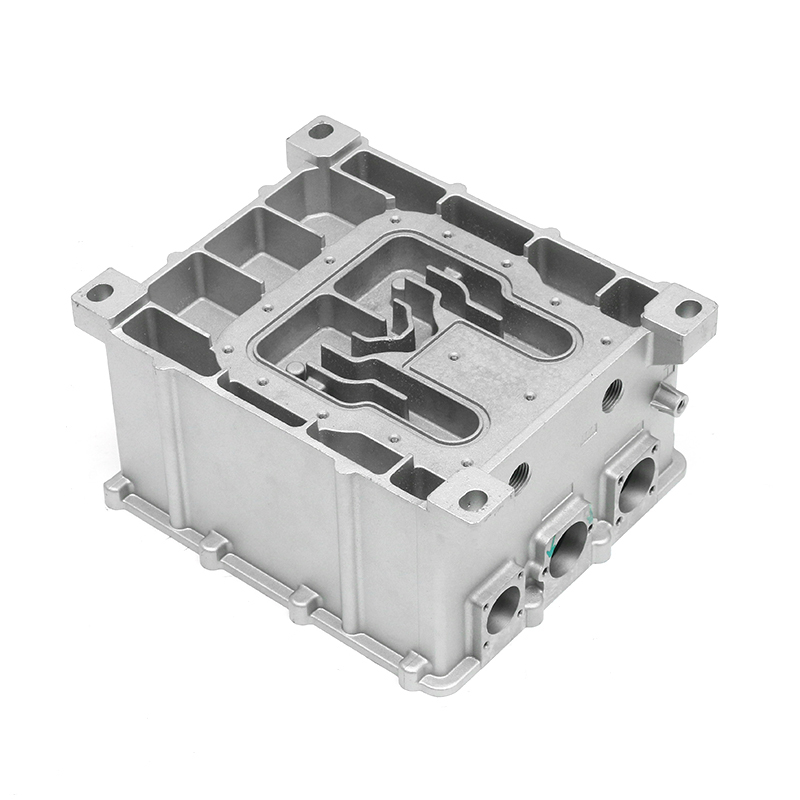
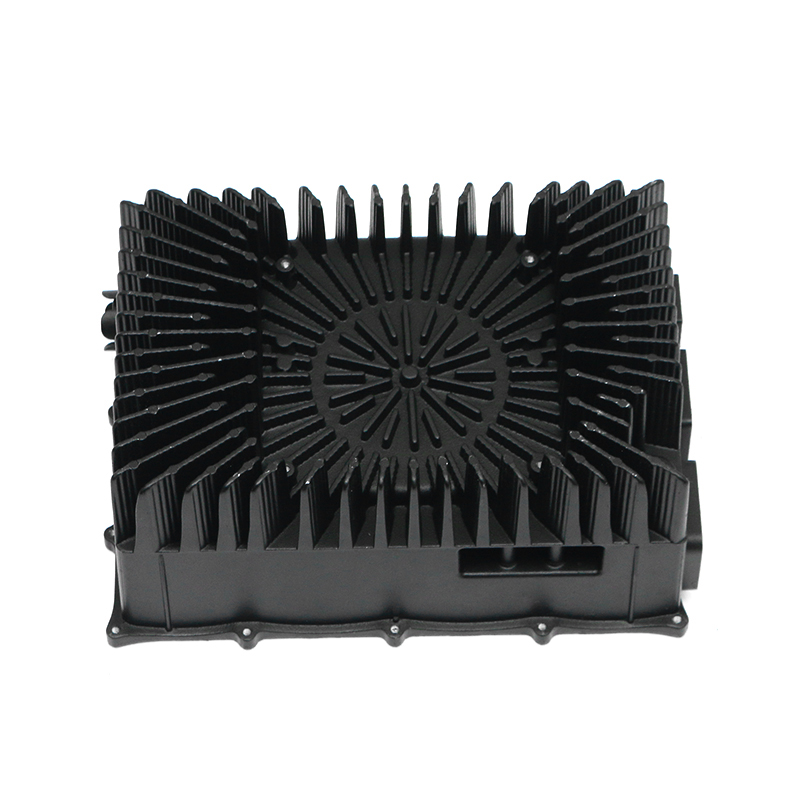
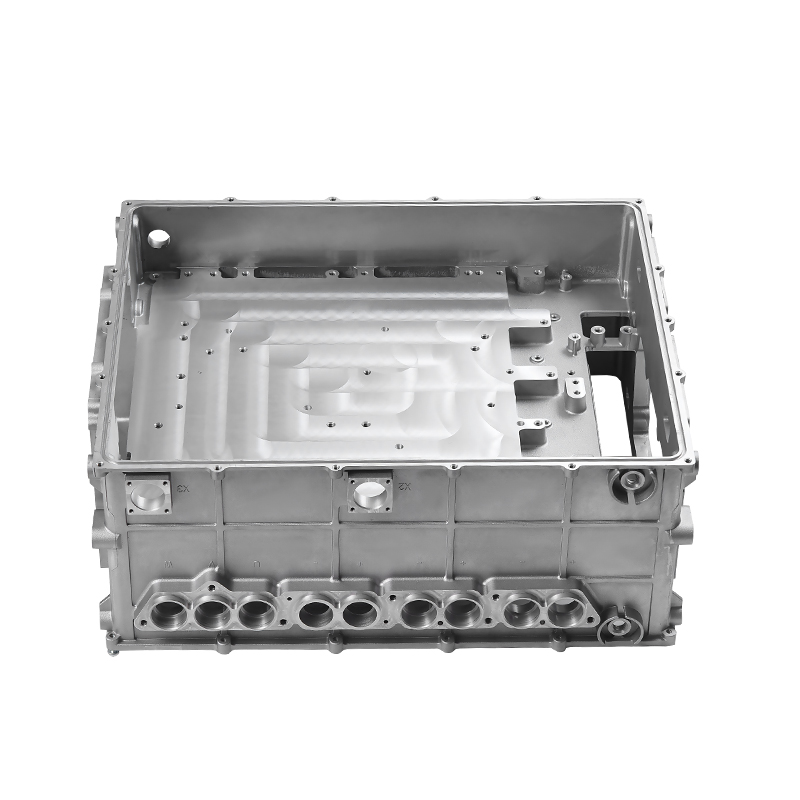
Откройте капот практически любого современного автомобиля, и корпус водяного насоса представляет собой отлитую под давлением алюминиевую деталь, о которой вам не придется думать. Эта тихая надежность является инженерным решением. Литье алюминия под высоким давлением создает корпус водяного насоса с постоянными каналами для охлаждающей жидкости, плотными уплотнительными поверхностями и структурой затрат, которая подходит для миллионов автомобилей в год. Когда водяной насос должен прожить 150 000 км и более, процесс литья имеет большее значение, чем думает большинство покупателей.
Почему литье под давлением является выбором по умолчанию для автомобильных водяных насосов
Литье под давлением выбрано не потому, что оно простое, а потому, что оно решает главный конфликт конструкции водяного насоса: деталь должна иметь сложные каналы для охлаждающей жидкости и жесткие, тонкие стенки, оставаясь при этом доступной при больших объемах. Чугун и готовые альтернативы могут работать, но обычно они требуют увеличения массы или дополнительных этапов обработки. Корпус из литого под давлением алюминия имеет толщину стенок в диапазоне 2,5–4,0 мм, что делает насос легче и помогает отводить тепло от подшипников и уплотнений. Экономия веса по сравнению с чугуном обычно составляет 40–50%.
С точки зрения производства литье под давлением — это одноэтапный процесс сложной геометрии. Ворота, направляющие и линии охлаждения встроены в конструкцию пресс-формы, поэтому тысячи деталей получаются с одинаковыми профилями. Для семейного насоса для седанов, выпущенного тиражом в 100 000 единиц, такая повторяемость снижает стоимость детали и снижает риск отказа на месте. Вот почему OEM-производители и поставщики первого уровня продолжают использовать литье под давлением для корпусов и корпусов водяных насосов.
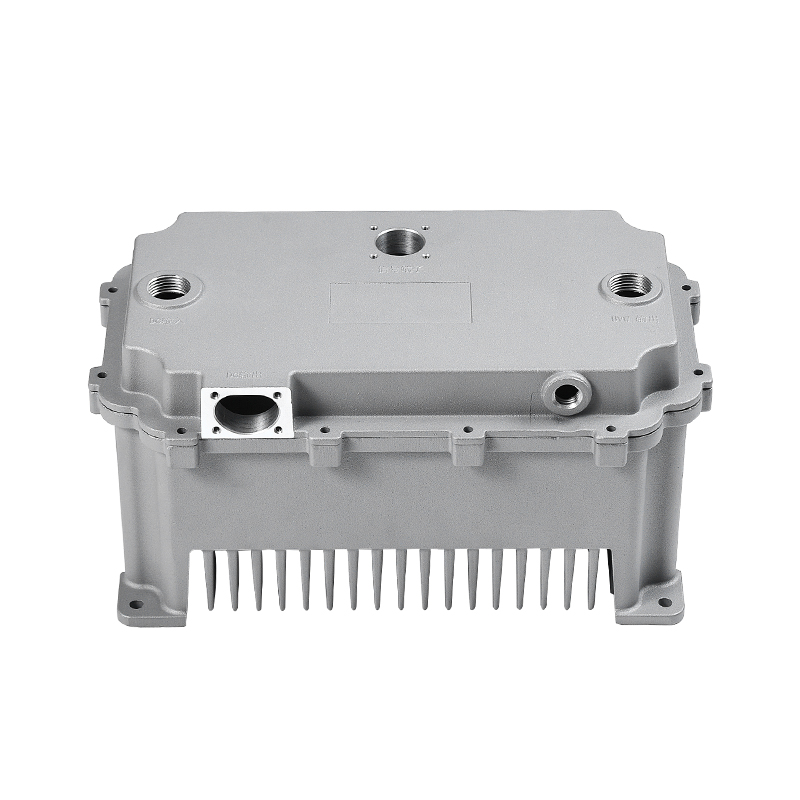
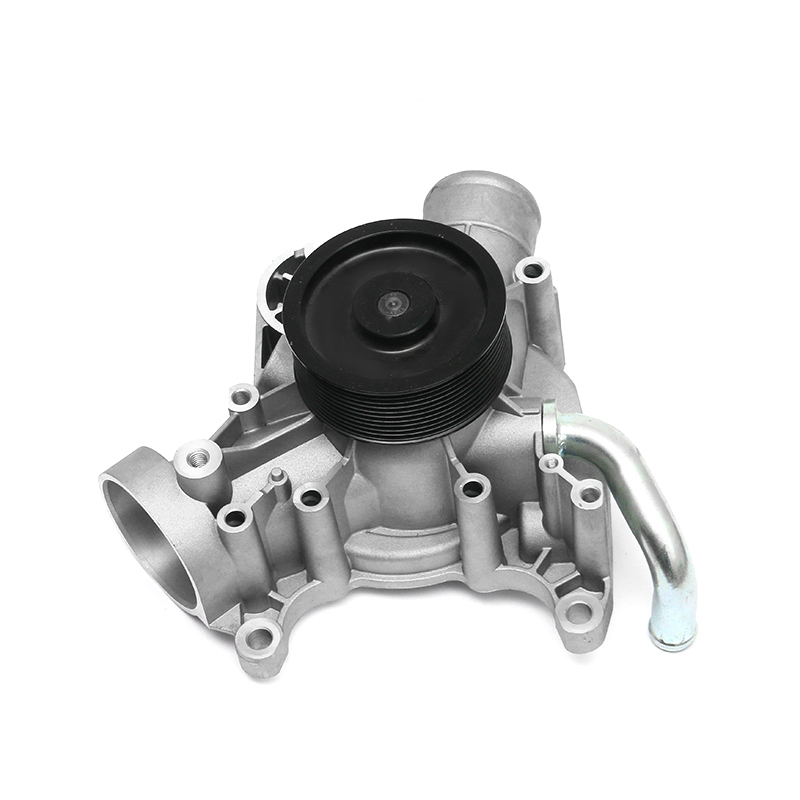 Прецизионное литье под давлением корпусов автомобильных водяных насосов Этот поставщик сочетает в себе опыт проектирования пресс-форм, литья под давлением и обработки для производства прочных алюминиевых корпусов водяных насосов, обеспечивая стабильное качество компонентов охлаждения двигателя. Посмотреть продукт →
Алюминиевые сплавы, используемые при литье под давлением водяных насосов
Выбор сплава — это компромисс между текучестью, герметичностью, теплопроводностью и обрабатываемостью. На практике в корпусах водяных насосов используются почти эвтектические алюминиево-кремниевые сплавы, поскольку кремний улучшает течение расплавленного металла в тонкие секции и уменьшает усадку при затвердевании.
| Сплав | Ключевые характеристики | Типичное использование |
|---|---|---|
| АЦП12 | Высокая текучесть; хорошая герметичность; хорошая обрабатываемость | Сложные корпуса и кронштейны водяных насосов |
| А380 | Хорошая прочность и теплопроводность; широкий диапазон плавления | Корпуса, требующие более высокой механической или усталостной стойкости. |
| АлСи10Мг(Фе) | Более низкое содержание железа; лучшая пластичность для обработки после литья | Корпуса охлаждающей жидкости электромобилей и конструктивные крепления насосов |
Эти сплавы не взаимозаменяемы. Насос, расположенный рядом с турбокомпрессором, испытывает иную тепловую нагрузку, чем насос небольшого безнаддувного двигателя. Чертеж, рабочее давление и монтажное положение должны быть проверены до окончательной обработки сплава.
Процесс литья под давлением шаг за шагом
Каждый водяной насос, отлитый под давлением, начинается с формы, спроектированной вокруг контура охлаждения. Конструкция пресс-формы определяет, где находится линия разъема, как сердечник будет формировать полость рабочего колеса и сколько боковых действий необходимо. Опытный инженер по литью под давлением проверит результаты моделирования потока перед резкой стали.
- Конструкция пресс-формы: каналы охлаждения, расположение ворот и положение эжектора оптимизированы для обеспечения единой схемы заполнения.
- Плавка и впрыск: алюминиевый сплав выдерживается при правильной температуре и подается в матрицу под высоким давлением.
- Затвердевание и охлаждение: контролируемое охлаждение обеспечивает полное заполнение тонких стенок и сохранение эффективности подачи.
- Выброс и обрезка: отливка снимается с матрицы и обрезаются перелив, заусенец и литниковая система.
- Обработка и чистовая обработка: критические поверхности, отверстия и поверхности прокладок обрабатываются на обрабатывающих центрах с ЧПУ.
- Испытание под давлением и проверка: корпуса проверяются на герметичность, проверяются размеры и готовятся к поставке.
Давление в полости достаточно велико, чтобы продавливать металл в тонкостенные детали и воспроизводить поверхность формы. Такое сочетание давления, контроля температуры и точности инструментов отличает прочный корпус водяного насоса от места утечки.
Контроль качества: что делает литой корпус водяного насоса надежным
Пористость – враг номер один отливки водяного насоса. Во время впрыска воздух может попасть в ловушку, и если возле уплотняющей поверхности появится пористость, охлаждающая жидкость выйдет наружу. Поскольку контур охлаждающей жидкости работает под давлением, корпус необходимо проверить на герметичность. Герметичная крышка легкового автомобиля обычно выдерживает давление около 100–140 кПа, поэтому корпус должен быть проверен на герметичность в этом диапазоне или выше. Качественный поставщик проверит 100% деталей, часто с воздухом или гелием, и будет вести учет каждого результата.
Контроль размеров является второй важной задачей. Отверстие подшипника, полость рабочего колеса и поверхности прокладки напрямую влияют на эффективность насоса и срок службы уплотнения. Проверки координатно-измерительных машин в процессе производства, а также промышленная компьютерная томография на предмет внутренней пористости предоставляют данные во время производства, а не постфактум.
Целостность материала – третий слой. Спектрометрическая проверка каждой плавки гарантирует, что кремний, медь и железо находятся в заданном диапазоне. Если сплав растекается, вместе с ним изменяются пористость и обрабатываемость. Именно здесь сертификация IATF 16949 имеет реальную ценность, поскольку требует документирования всей системы качества, а не просто заявлений.
Рекомендации по проектированию для инженеров и покупателей
Чтобы получить наилучший результат при литье под давлением автомобильного водяного насоса, корпус с самого начала следует проектировать методом литья под давлением. Конструкция, скопированная с песчаной отливки или пластиковой детали, создаст предотвратимые проблемы в форме и конечном качестве уплотнения.
- Сохраняйте толщину стенок как можно более однородной; резкие шаги вызывают усадку и неравномерное охлаждение.
- Укажите угол уклона от 0,5° до 2°, чтобы отливку можно было выбросить без искажений.
- Разместите важные уплотнительные поверхности в местах, которые будут впоследствии обработаны, а не оставлены в отлитом виде.
- Избегайте жестких допусков на поверхностях, которые в них не нуждаются; обработанные поверхности могут выдерживать ±0,1 мм, а размеры только отливок следует обсуждать с поставщиком.
Покупателям вторичного рынка эти детали конструкции не видны, но они отражаются на частоте отказов насоса. Корпус с чистыми каналами для охлаждающей жидкости и плоскими, правильно обработанными уплотнительными поверхностями естественным образом защитит подшипник и узел уплотнения.
Как выбрать поставщика литья под давлением автомобильных водяных насосов
Выбор поставщика – это решение по управлению рисками. Корпус, который протекает или деформируется под давлением горячей охлаждающей жидкости, может повредить марку насоса, даже если все остальные компоненты в порядке. По этой причине оценивайте возможности поставщика, а не только заявленную цену.
Начнём с литейного оборудования. Для корпусов разных размеров необходимы машины от 400 до 2000 тонн. Поставщик, имеющий обрабатывающие центры и собственное контрольное оборудование, может согласовать все допуски в одном производственном процессе. Опыт проектирования пресс-форм еще более важен, поскольку плохую конструкцию литника невозможно исправить с помощью более дешевого сплава. На нашем заводе проектирование пресс-форм, литье под давлением, механическая обработка и испытания выполняются под одной крышей, что позволяет избежать разрыва между оснасткой и производством.
- Сертификация IATF 16949 или эквивалентной автомобильной системы качества.
- Собственная разработка пресс-форм и возможность их обслуживания.
- КИМ, промышленная компьютерная томография, спектрометр и оборудование для проверки герметичности.
- Один поставщик литья, механической обработки и обработки поверхности.
- Документированный опыт работы с корпусами насосов, а не только с обычным литьем под давлением.
Корпус с подобранными уплотнительными поверхностями и чистыми каналами для охлаждающей жидкости также обеспечит более длительный срок службы. Эта связь между компонентами насоса и надежностью двигателя описана в нашей технической записке на Износостойкость водяного насоса и срок службы двигателя .
Итог
Литье автомобильных водяных насосов под давлением — это устоявшийся процесс, но его успех зависит от материала, формы и контроля процесса. Литье алюминия под давлением остается наиболее практичным способом производства легких, повторяемых и доступных по цене насосов. Для инженеров и покупателей цель состоит не в том, чтобы найти литье насоса с наименьшими затратами, а в том, чтобы найти поставщика, который сможет доказать, что каждый корпус имеет точные размеры и герметичен. Проверьте эти средства контроля на этапе отбора проб, и надежность последует за ними.