English
 русский
 عربى
 Deutsch
Корпус водяного насоса — это та деталь, которая превращает жалобу на утечку охлаждающей жидкости в решение о ремонте. Он не вращается и редко заменяется первым компонентом, но если его лицевая сторона деформирована или стенка становится пористой, насос выходит из строя. Понимание того, как отливаются, обрабатываются и испытываются корпуса, упрощает оценку поставщиков и предотвращает повторные сбои.
Что делает корпус водяного насоса
Корпус водяного насоса является структурной границей, которая удерживает охлаждающую жидкость внутри контура охлаждения. Он содержит впускное и выпускное отверстия насоса, поддерживает подшипник вала, обеспечивает обработанную поверхность блока цилиндров и содержит прокладку или уплотнительное кольцо, предотвращающее просачивание.
Поскольку корпус соединен с горячим блоком двигателя, он должен сохранять свою форму в ходе тепловых циклов от холодного запуска до нормальной рабочей температуры. Корпус, который изгибается или сползает, нарушает уплотнение между насосом и блоком. Зазор рабочего колеса также контролируется корпусом; если корпус прогибается, крыльчатка может тереться о корпус и уменьшать поток.
Материал, выбранный для корпуса, влияет на поведение насоса в эксплуатации. Чугун и алюминий доминируют в производстве по разным причинам.
Чугун и алюминий для корпусов водяных насосов
Чугунные корпуса по-прежнему широко распространены в тяжелых и старых платформах двигателей. Они выдерживают вибрацию, противостоят эрозии из-за твердых частиц, а их больший вес редко является проблемой в большом моторном отсеке. Их слабым местом является коррозия, особенно при необслуживании теплоносителя и повреждении защитного покрытия.
Литые алюминиевые корпуса по умолчанию используются в современных легковых автомобилях и электромобилях. Они снижают вес, отводят тепло от зоны подшипника и позволяют системе охлаждения более стабильно достигать рабочей температуры. Алюминию нужна более плотная литейная структура, чтобы противостоять пористости, поэтому процесс литья под давлением имеет большее значение, чем чугун.
| Недвижимость | Чугунный корпус | Литой алюминиевый корпус |
|---|---|---|
| Вес | Тяжелый; может увеличить нагрузку на ремень и подшипники | Свет; проще управлять в переднеприводных компоновках |
| Коррозионная стойкость | Зависит от покрытия и химического состава охлаждающей жидкости | Более стабильный при правильной обработке поверхности |
| Обрабатываемость | Сложнее с оснасткой; стабильные размеры | Отличный сорт с мелкозернистой структурой. |
| Теплопередача | Умеренный; может сохранять охлаждающую жидкость теплой | Высшее; помогает хорошо отводить тепло от подшипника |
| Типичный отказ | Ржавчина вокруг поверхности прокладки | Утечка через пористость на тонкостенных участках |
Поломка в алюминиевом корпусе не всегда видна снаружи. Пористая секция под выпускным отверстием может просачиваться только тогда, когда система находится под давлением и горячая. Именно поэтому процесс литья и проверка на герметичность не являются обязательными этапами.
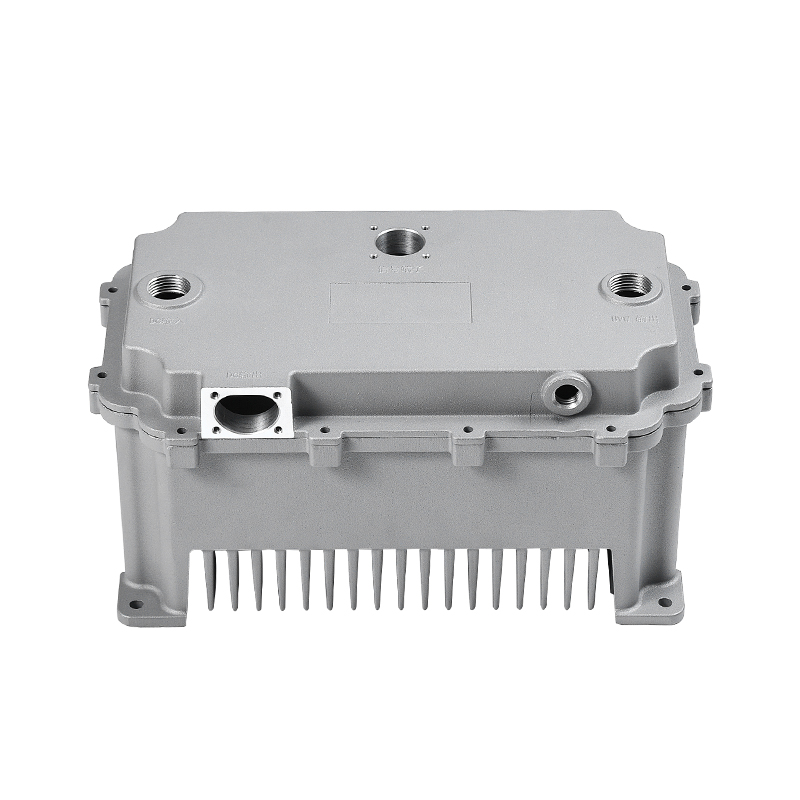
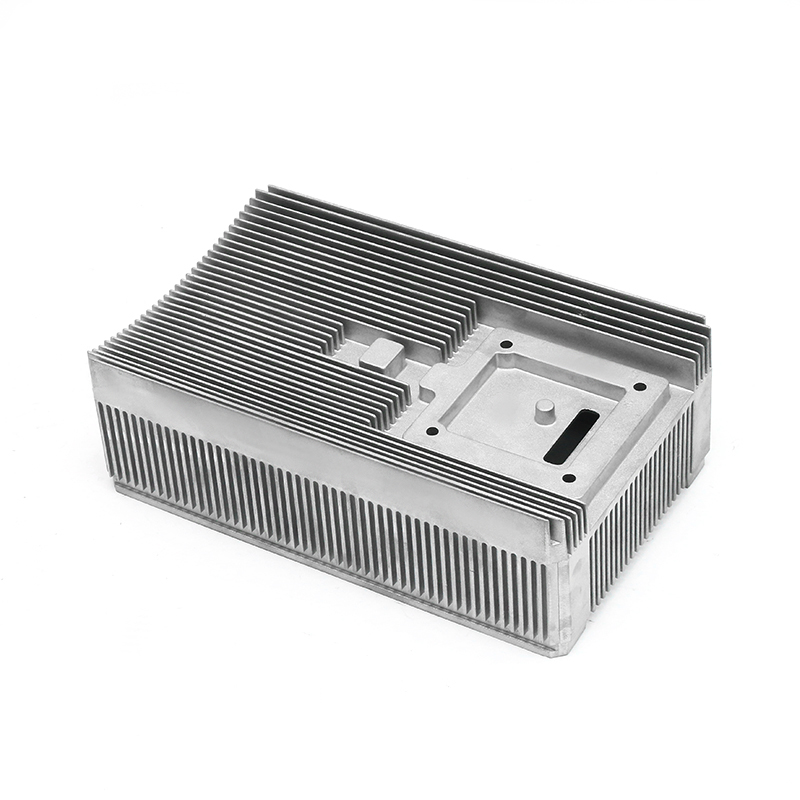
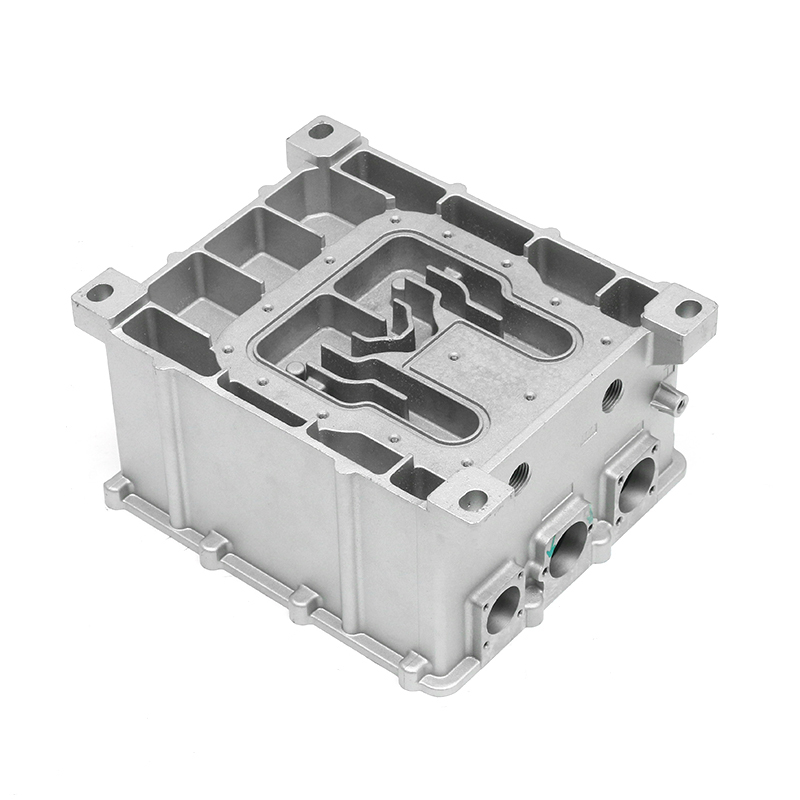
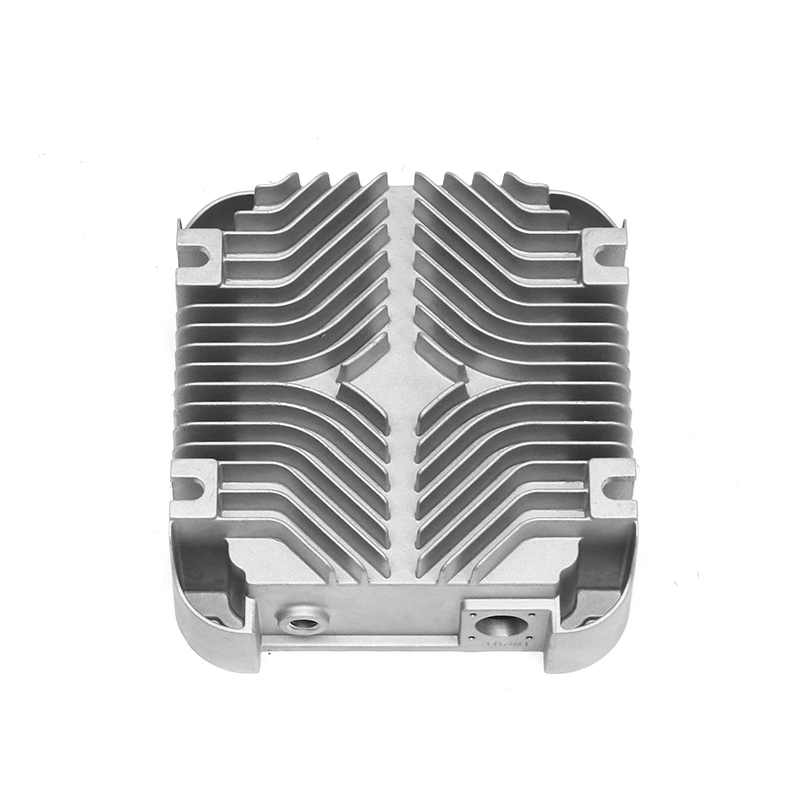
Когда корпус изготавливается как часть комплектного узла водяного насоса, применяется та же логика материала и обработки. Вы можете увидеть ассортимент Корпуса автомобильных водяных насосов, которые мы производим включая этапы литья и испытаний каждого изделия.
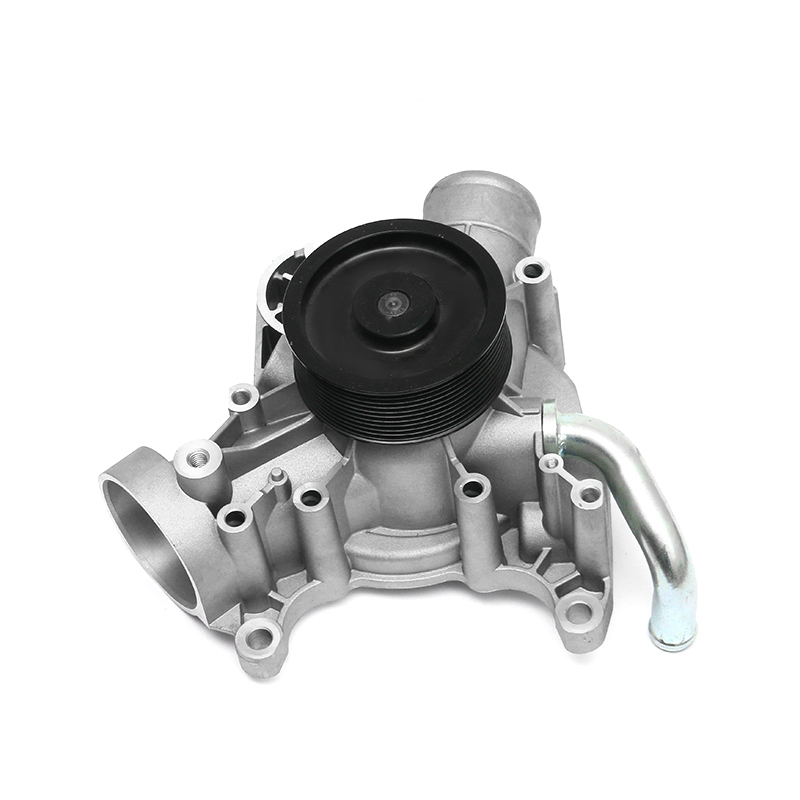 OEM/ODM литье под давлением автомобильных водяных насосов Производители, Поставщики, Фабрика Ningbo Fenda New Energy Technology Co., Ltd. - китайские производители автомобильных водяных насосов для литья под давлением и поставщики автомобильных водяных насосов, наш завод... Посмотреть продукт →
Почему процесс литья под давлением определяет надежность корпуса
Корпус водяного насоса изначально представляет собой отлитую под давлением почти сетчатую форму. Матрица контролирует толщину стенки, линии охлаждения и углы уклона. Если конструкция формы не обеспечивает равномерную подачу расплавленного алюминия, в участках, которые впоследствии попадают под давление, образуется пористость.
Практическим следствием является то, что корпус может выглядеть чистым снаружи, но при этом протекать через внутренние микропустоты. Вот почему герметичные корпуса водяных насосов нуждаются в контролируемой скорости затвора, достаточном переливе и проверенном профиле впрыска.
Поставщик, который разрабатывает собственные формы, имеет явное преимущество на этом этапе. Наша производственная история началась с проектирования пресс-форм, и та же команда до сих пор работает над штампами, прежде чем корпус водяного насоса поступит в производство. На литейном заводе используются шесть машин для литья под давлением от 400 до 2000 тонн, что достаточно для корпусов насосов различного размера и более крупных компонентов охлаждающей жидкости.
Даже хорошая отливка может быть ослаблена плохим методом обработки, но отливка остается основой. Более подробную информацию о том, как развивается износ на уровне насоса, см. в нашем техническом примечании по адресу повышение износостойкости водяных насосов .
Обработка поверхностей, подлежащих герметизации
После отливки корпус водяного насоса проходит через обрабатывающие центры, где создаются плоские поверхности, отверстие и седло уплотнения. Это поверхности, на которых находится давление охлаждающей жидкости. Типичный корпус требует контролируемой плоскостности лицевой поверхности двигателя, одинакового отверстия для подшипника вала и гладкой канавки для радиального уплотнения.
Слишком агрессивная обработка может привести к открытию пор у поверхности. Слишком легкая обработка может привести к образованию литой пленки, препятствующей правильному сжатию прокладки. Правильный баланс достигается за счет определенных опорных точек, стабильного зажима и документированных смещений инструмента.
На нашем заводе 80 высокоскоростных обрабатывающих центров обрабатывают корпуса насосов и сопутствующие алюминиевые детали. После обработки координатно-измерительные машины снимают стандартные размеры, а промышленный компьютерный томограф проверяет толщину внутренней стенки и распределение пористости. Эти шаги не являются дополнительными лабораторными мероприятиями; они являются частью документации по контролю качества, поставляемой при серийном производстве.
Основные проверки механической обработки корпуса водяного насоса
- Плоскость и обработка сопрягаемой поверхности двигателя.
- Диаметр отверстия подшипника и соосность ступицы шкива.
- Глубина канавки уплотнителя и состояние кромки.
- Положение болтовых отверстий относительно заводских установочных штифтов.
- Результат испытания под давлением после окончательной обработки.
Что следует проверить перед заказом корпусов водяных насосов
Покупка корпуса водяного насоса у поставщика, литого под давлением, отличается от покупки стандартной проставки. Корпус является безопасным элементом системы охлаждения, поэтому причиной его отказа является не визуальный дефект, а медленная потеря охлаждающей жидкости, приводящая к перегреву двигателя.
Прежде чем утвердить поставщика, помимо цены, обратите внимание на следующие моменты:
- Проверка материала. Марка сплава должна выдерживать воздействие высоких температур охлаждающей жидкости и требуемую защиту от коррозии.
- Доказательства герметичности. Протоколы испытаний на утечку воздуха расскажут вам больше, чем образец корпуса, который никогда не подвергался испытаниям.
- Возможность механической обработки. Спросите, контролирует ли поставщик ссылки на исходные данные между операциями литья и механической обработки.
- Покрытие или обработка поверхности. Алюминиевые корпуса требуют защитного слоя, способного противостоять охлаждающей жидкости двигателя при рабочей температуре.
- Система качества процесса. Система, сертифицированная IATF 16949:2016, обеспечивает прослеживаемость от плавки до окончательной проверки.
В нашей компании система качества соответствует стандарту IATF 16949:2016, а инспекционное оборудование включает в себя две координатно-измерительные машины, промышленный компьютерный томограф, спектрометры и многочисленные тестеры на герметичность. Эти ресурсы используются в каждой производственной партии, а не только в первоначальных образцах.
Потребности в конструкции корпуса водяного насоса в электромобилях
Электрические силовые агрегаты изменили условия эксплуатации водяного насоса. Насос больше не работает с фиксированным передаточным числом; он управляется электроникой и обеспечивает циркуляцию охлаждающей жидкости с переменной скоростью в зависимости от температуры аккумулятора и двигателя. Это создает пульсацию давления, и корпус должен оставаться устойчивым при кратковременных нагрузках.
Электромобили и гибридные автомобили также оснащены клапанами терморегулирования и несколькими патрубками для охлаждающей жидкости. Это означает, что корпус больше не является просто крышкой насоса. Они становятся коллекторами с несколькими портами, которые требуют того же контроля пористости, что и традиционный корпус насоса, но с более сложной геометрией.
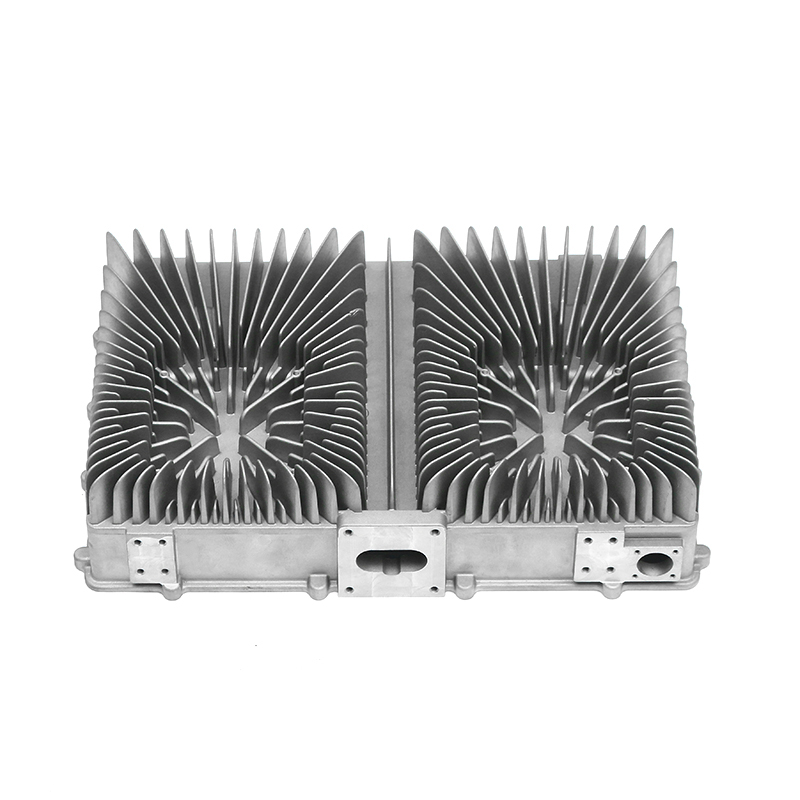
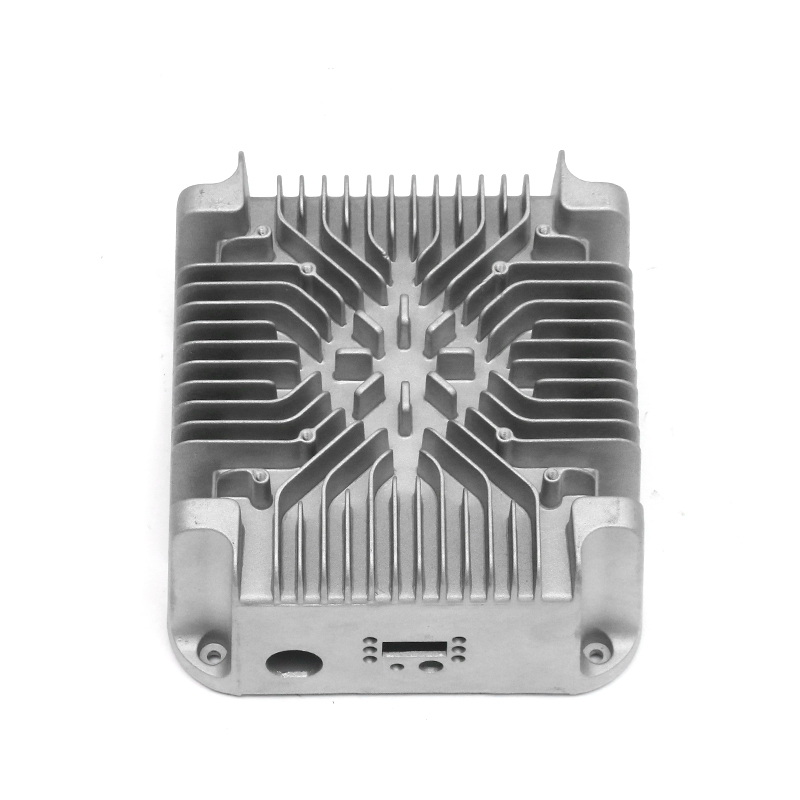
Для компонентов управления охлаждающей жидкостью, которые выходят за рамки традиционного водяного насоса, корпуса с электронным водяным охлаждением новой энергии мы производим, чтобы показать, как одна и та же дисциплина литья и обработки применяется к более крупным конструкциям портов и каналам потока.
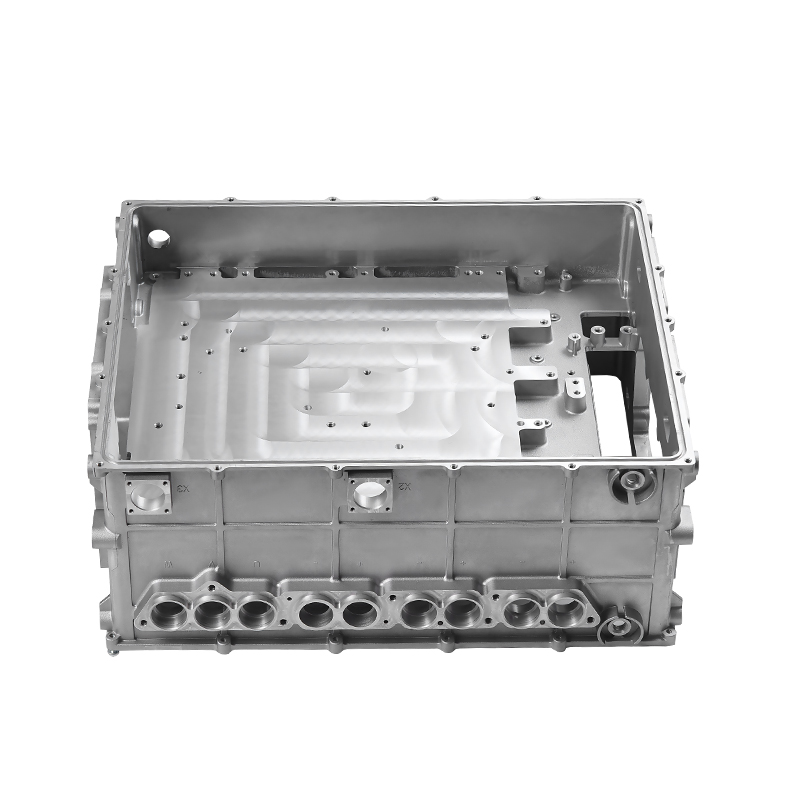 OEM/ODM литье под давлением, серия Ma с водяным охлаждением новой энергии с электронным управлением Ningbo Fenda New Energy Technology Co., Ltd. - это китайский производитель литья под давлением серии водяного охлаждения с электронным управлением ... Посмотреть продукт →
Корпус водяного насоса не обязательно должен быть дорогим, но он должен быть плотным, правильным по размерам и честно проверенным. Начните с материала, затем посмотрите на процесс кастинга и доказательства качества. Поставщик, который может предоставить протоколы испытаний под давлением и отчеты о размерах обработанных деталей, избавит вас от утечки охлаждающей жидкости, которая возвращается через неделю после установки.