English
 русский
 عربى
 Deutsch
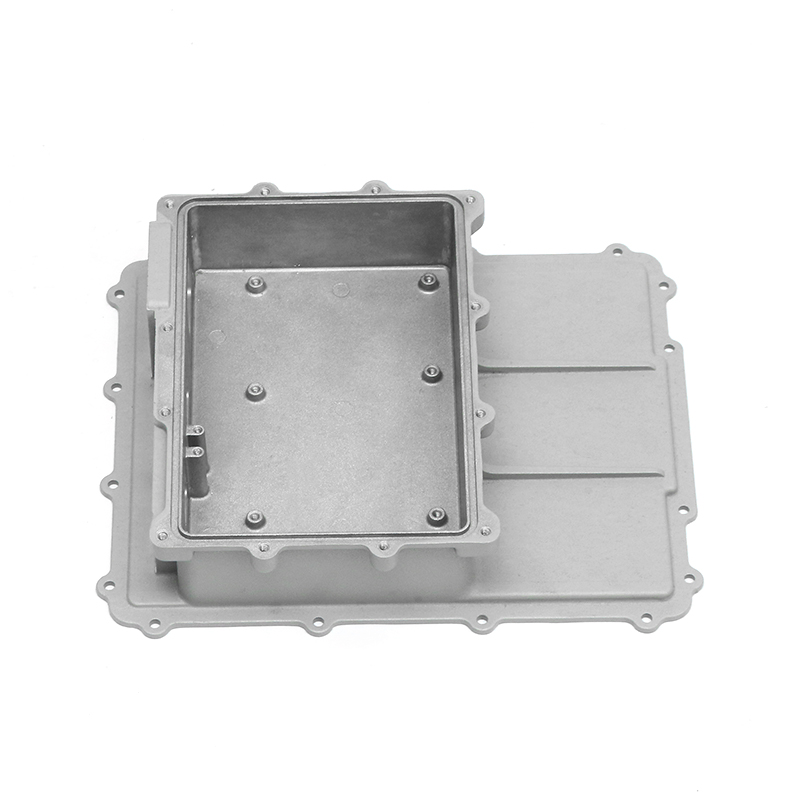
Электрический блок управления на 48 В может пройти стендовую проверку IP67 и при этом иметь влажную полость разъема после брызг на зимней дороге. Путь утечки часто заключается не только в прокладке; это плоскостность уплотнительного фланца, расположение сапуна или след пористости, который открывается во время механической обработки. Вот почему Корпус электрического блока управления автомобиля следует рассматривать как герметичную, тепловую и структурную систему, а не как металлическую коробку, в которой находится печатная плата.
Наилучшей конструкцией корпуса обычно является конструкция с наименьшим количеством компромиссов: стабильная литая уплотнительная поверхность, канал охлаждения, соответствующий потерям мощности, и план проверки, копирующий условия эксплуатации автомобиля. Толстые стены редко исправляют тонкую конструкцию.
Что должен сделать корпус, прежде чем он станет выглядеть как деталь
Корпус электрошкафа выполняет сразу несколько работ. Он защищает электронику от пыли, воды, ударов камней и дорожной соли. Он поддерживает разъемы, шины, крепления для печатных плат и иногда крышку сервисного доступа. Он также обеспечивает путь тепла от силовых устройств к воздуху или охлаждающей жидкости и должен выдерживать вибрацию, термоциклирование и монтажные нагрузки без потери давления уплотнения.
- Не допускайте попадания воды и пыли на уплотнительный фланец, интерфейсы разъемов, сапун и сервисную крышку.
- Перемещайте тепло от IGBT, MOSFET или других силовых устройств в ребра, холодную пластину или внутренний канал охлаждающей жидкости.
- Выдерживает структурные нагрузки от креплений, жгутов и требований к ударам, не деформируя уплотнительную поверхность.
- Обеспечьте стабильный путь заземления и, при необходимости, экранирование от электромагнитных помех на крышке и соединениях разъемов.
Для этой детали обычно используется литье алюминия под давлением, поскольку оно обеспечивает хорошее соотношение жесткости к весу, хорошую теплопроводность, а также возможность формировать сложные монтажные выступы и элементы охлаждения за одну отливку. Часто используется толщина стенки примерно 2,5–4 мм, но правильное значение зависит от расстояния заполнения, пути нагрузки и риска пористости. Тонкие стены экономят массу; они также ухудшают стабильность наполнения и уплотняющей поверхности.
Уплотнение начинается с фланца, а не с прокладки.
Прокладка может работать только с предоставленной ей поверхностью. Если уплотнительный фланец перекручен, слишком шероховат или имеет пору, достигающую обработанной поверхности, проверка на герметичность обнаружит ее. Обычной отправной точкой является обработанная уплотнительная поверхность с плоскостностью в диапазоне 0,05–0,10 мм и шероховатостью поверхности Ra 1,6–3,2 мкм, но окончательная выноска должна соответствовать данным о сжатии, предоставленным поставщиком прокладки, и спецификациям OEM.
Угол уклона, расположение выталкивателя и расположение затвора также имеют значение. Уклон в 1-2 градуса типичен для стенок, отлитых под давлением, но для уплотнительного фланца может потребоваться отдельный припуск на обработку, чтобы прокладка прилегала к чистой, плоской поверхности. Пористость представляет собой более тихий риск: небольшая внутренняя пора, пересекающая уплотнительную поверхность после механической обработки, может стать каналом утечки, который появляется только после термоциклирования. Испытание на падение давления является обычным явлением на производстве, тогда как испытание гелием используется, когда предел утечки очень жесткий или этого требует заказчик.
Путь охлаждения определяет форму корпуса
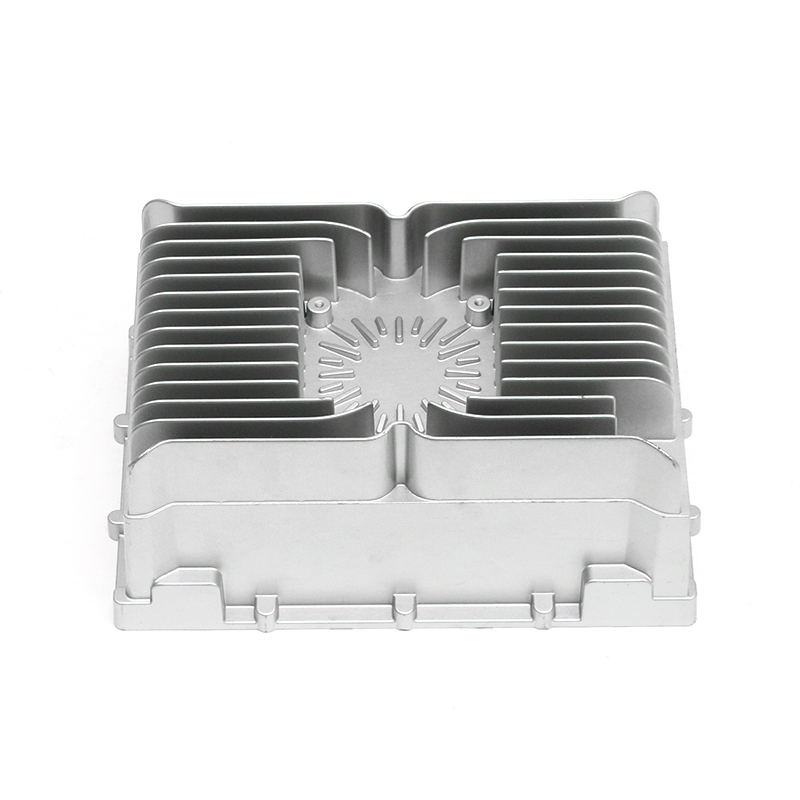
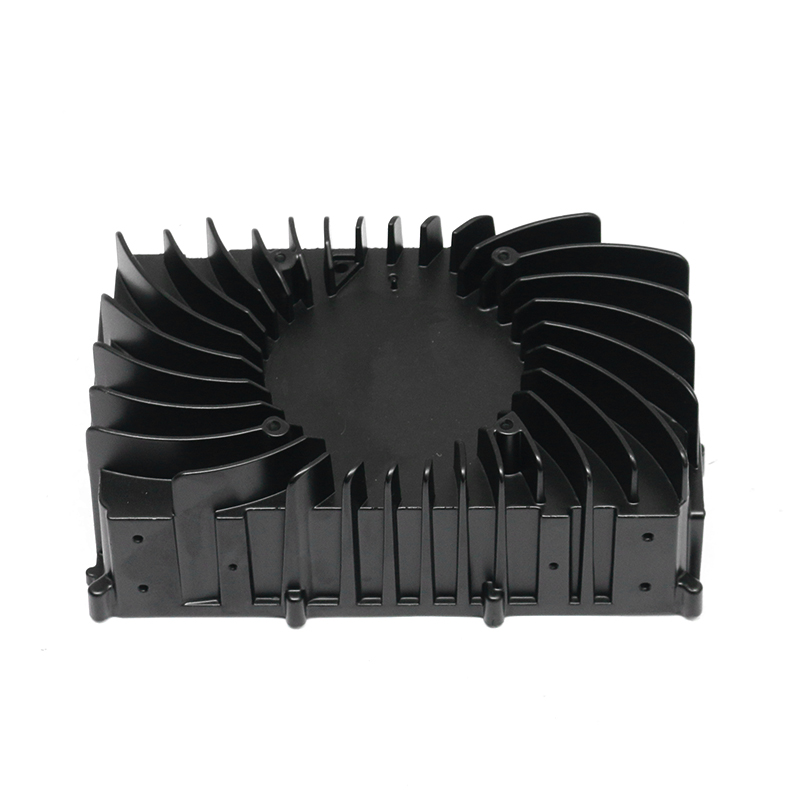
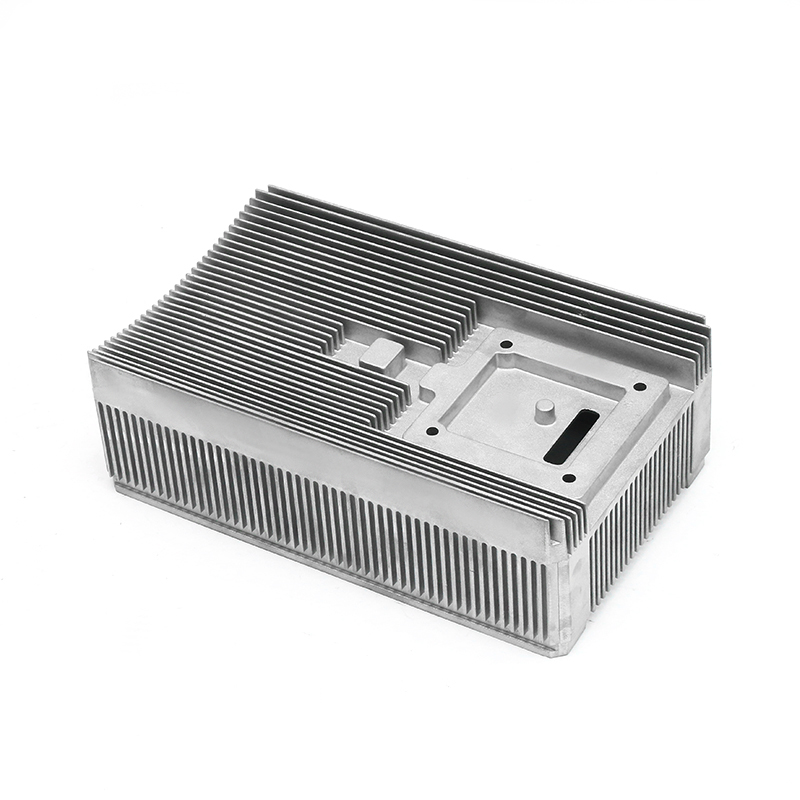
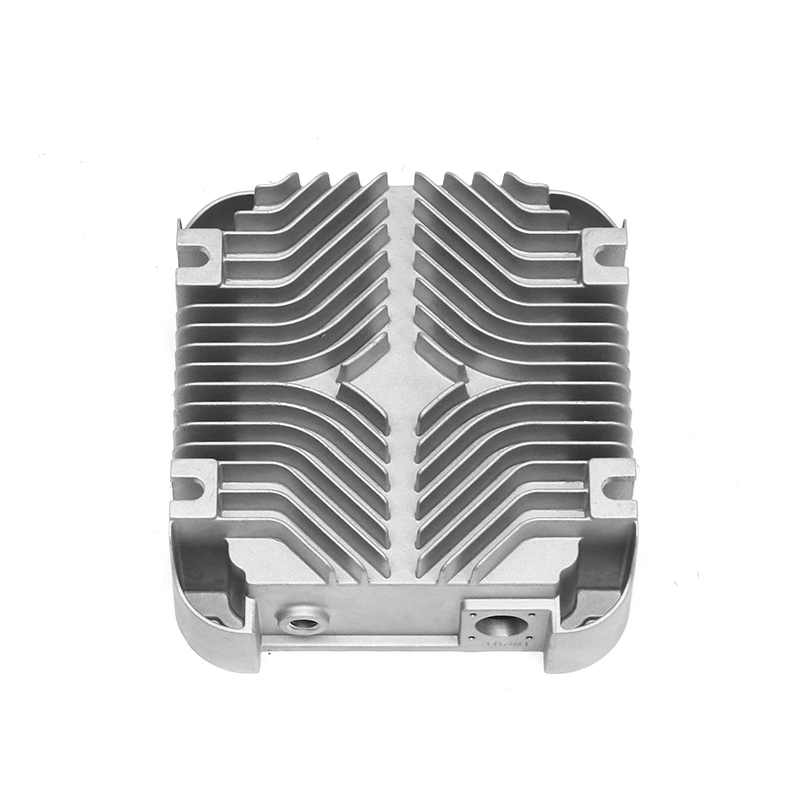
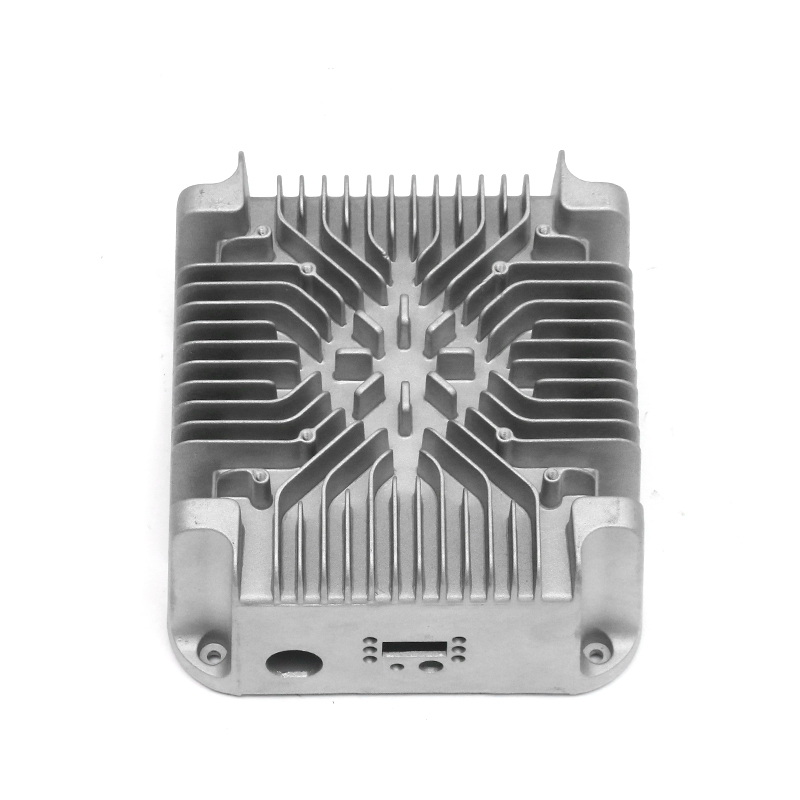
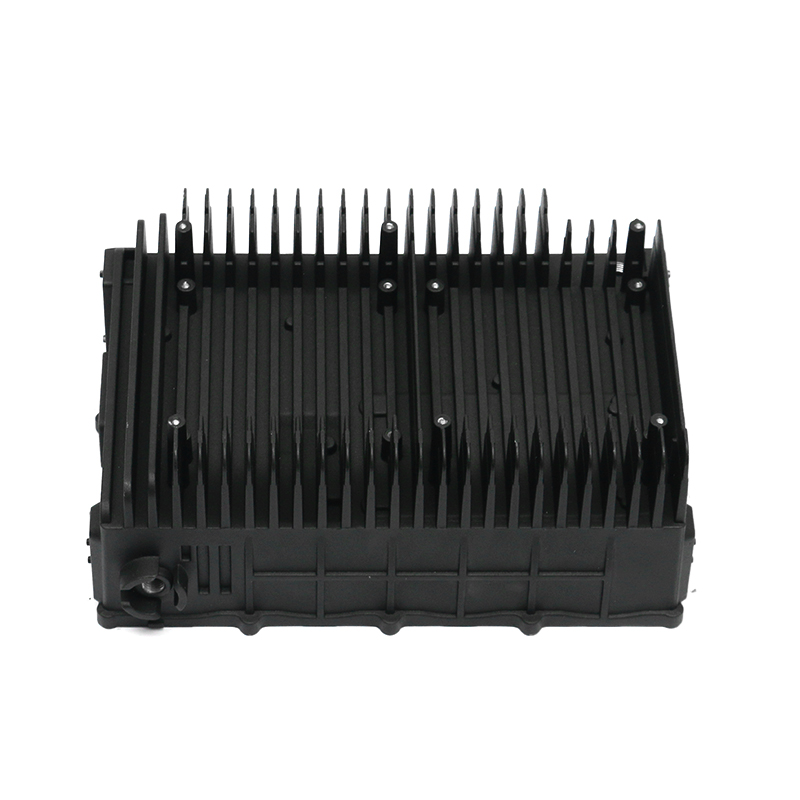
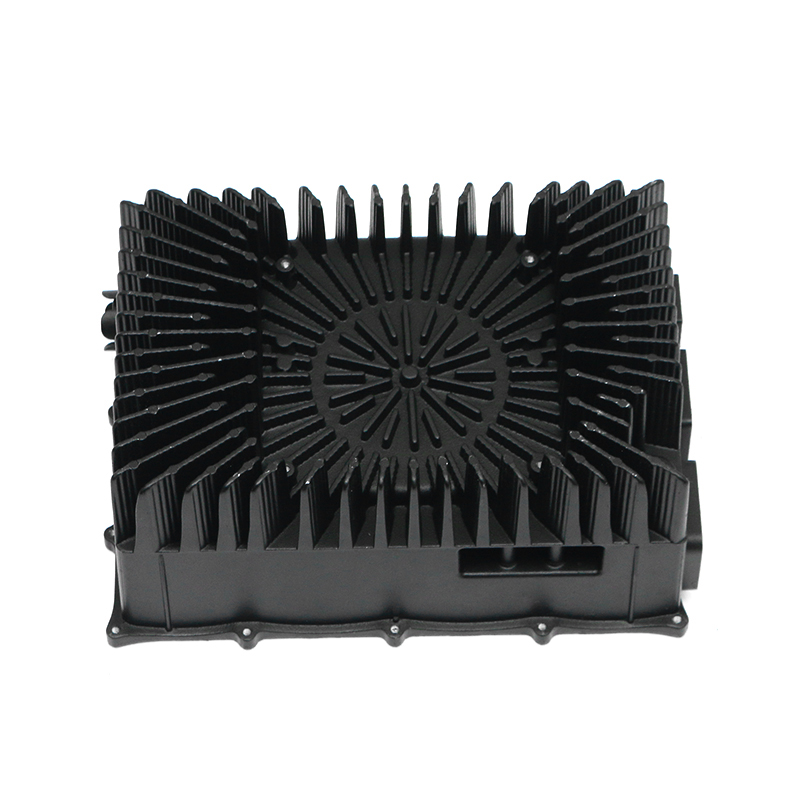
Корпуса блоков управления с воздушным охлаждением обычно полагаются на внешние ребра, открытые каналы и поток воздуха от вентилятора или движения транспортного средства. Их проще отливать, легче обслуживать и часто они стоят дешевле, чем конструкции с жидкостным охлаждением. Компромиссом является отвод тепла: воздушное охлаждение хорошо работает для снижения потерь мощности, но оно становится громоздким, когда электроника требует высокого постоянного тока.
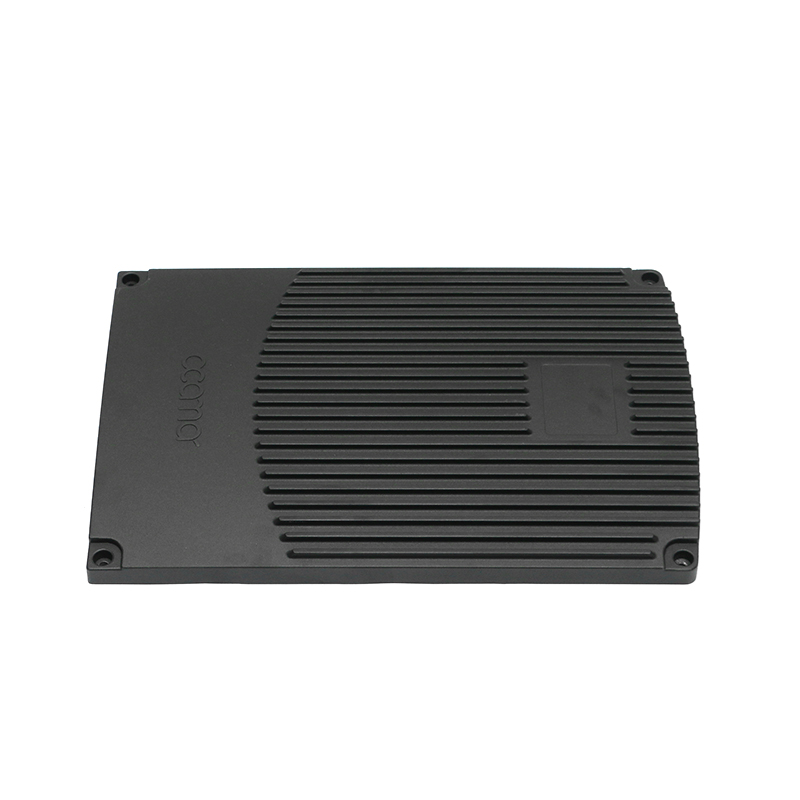
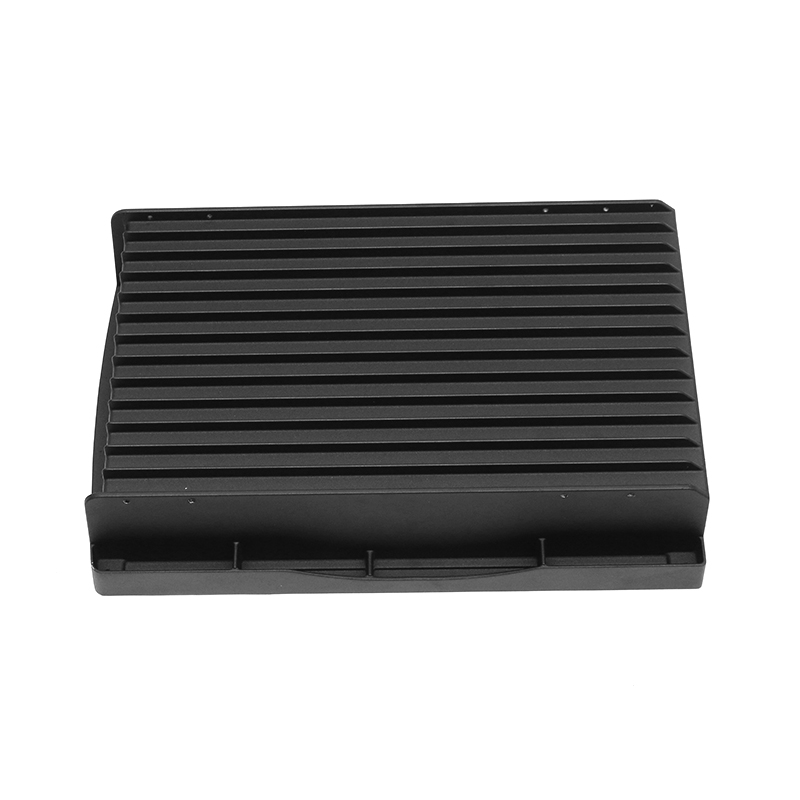
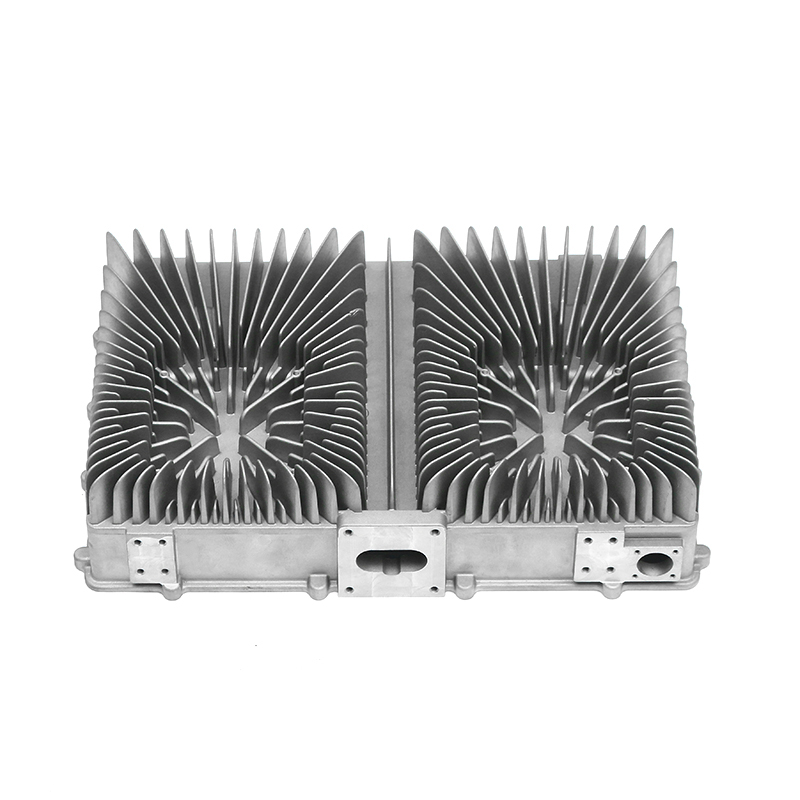
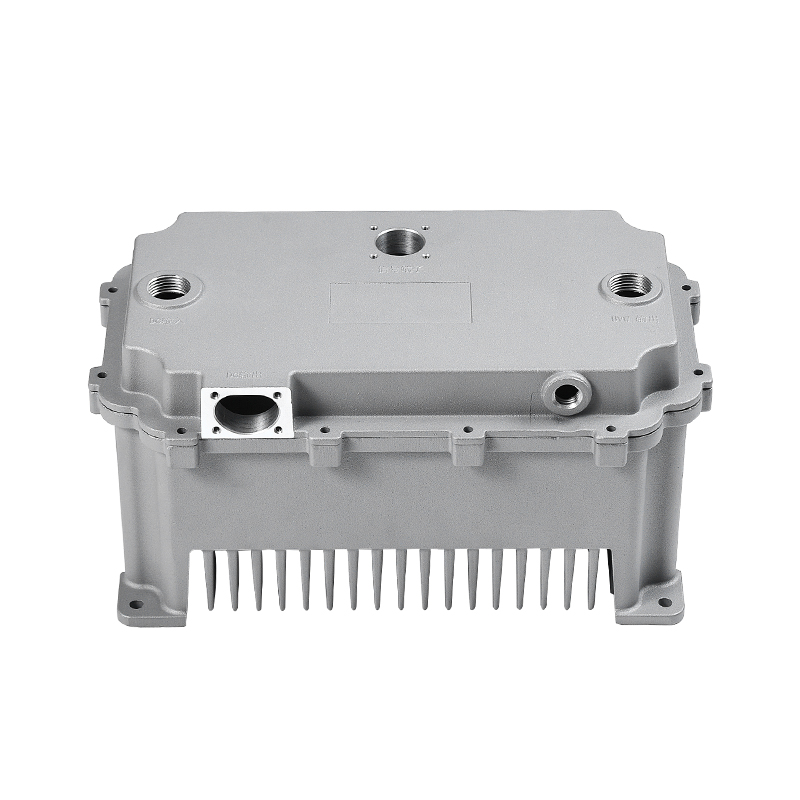 Серия литья под давлением с воздушным охлаждением New Energy с электронным управлением Изготовленные по индивидуальному заказу формы и легкие алюминиевые отливки под давлением для электронных блоков управления с воздушным охлаждением и контроллеров двигателей с контролем качества по стандарту IATF 16949. Посмотреть продукт →
В корпусах с жидкостным охлаждением используются внутренние каналы или соединенная холодная пластина для передачи тепла в контур охлаждающей жидкости. Они могут обеспечить более высокую плотность мощности в меньшем корпусе, но добавляют технологический риск: геометрия каналов, толщина стенок вокруг охлаждающей жидкости и целостность соединений — все это влияет на долговечность. Сварка трением с перемешиванием часто используется для закрытия алюминиевых каналов, поскольку она позволяет избежать риска пористости и деформации, характерного для некоторых способов сварки плавлением. Стратегия герметизации также меняется, поскольку отверстия для охлаждающей жидкости и стенки каналов становятся новыми границами утечек. Дизайн для корпуса с водяным охлаждением в экстремальных условиях обычно сочетают в себе циклическое изменение давления, термический удар и испытания на коррозию, а не полагаются на одну проверку на утечку.
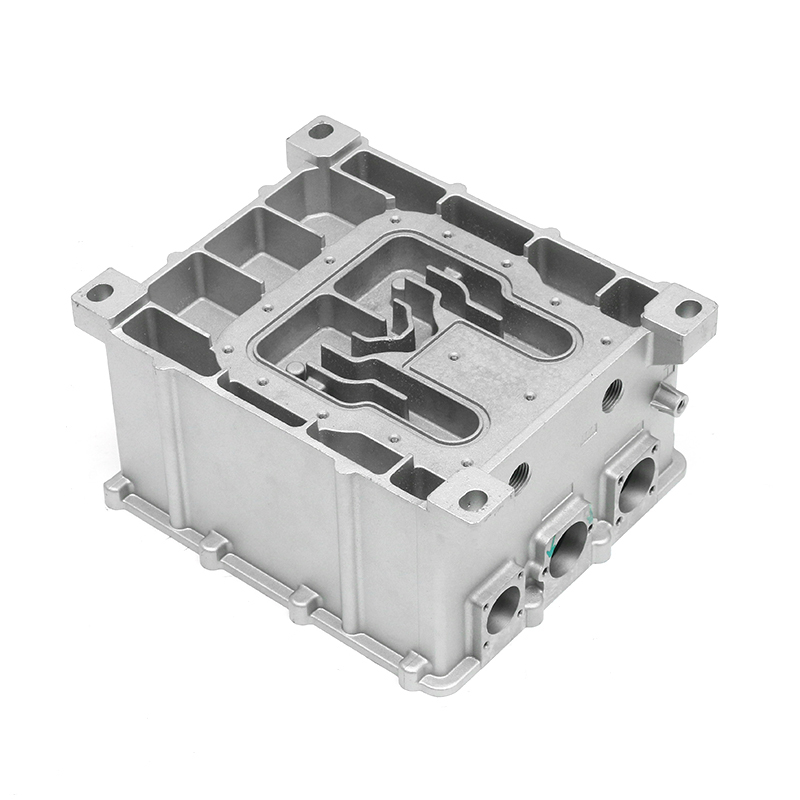
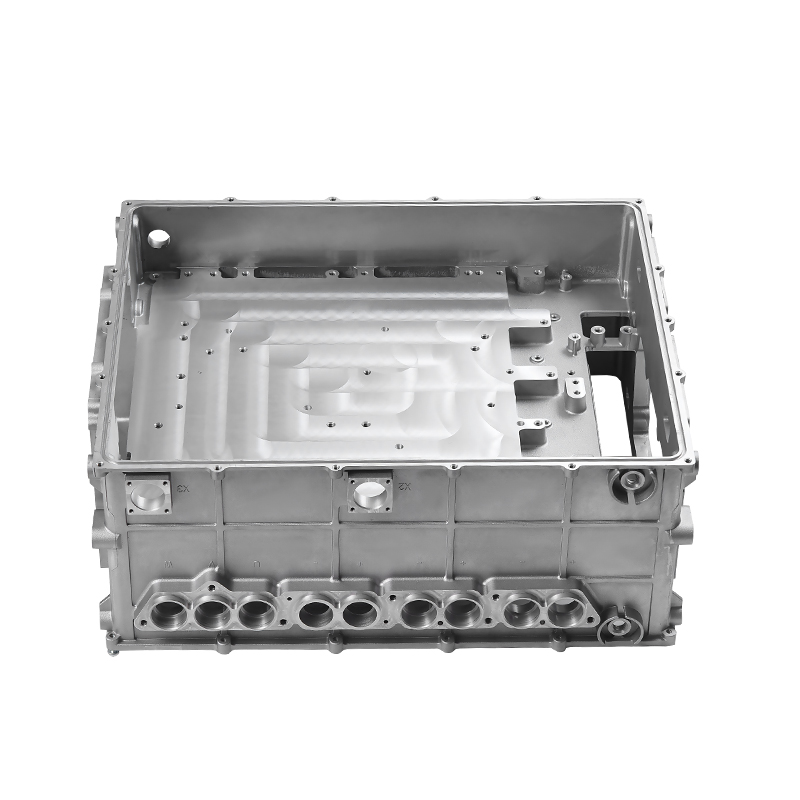 Серия литья под давлением с водяным охлаждением новой энергии с электронным управлением OEM/ODM-литьевые формы и компоненты для водяных насосов, баков и радиаторов электромобилей, поддерживающие интеллектуальное управление охлаждением и терморегулированием. Посмотреть продукт →
Практический выбор не в абстрактном выборе воздуха или жидкости. Вопрос в том, сможет ли корпус компенсировать фактическую потерю мощности в наихудших условиях окружающей среды, не делая при этом уплотнительную поверхность или монтажную конструкцию менее стабильными. Корпус, который охлаждается на стенде, но протекает после 500 термоциклов, не является успешным охлаждением.
Толщина стенок, осадка и пористость являются факторами затрат.
Большая часть стоимости жилья фиксируется на ранней стадии, в концепции литья и механической обработки. Конструкция с толстыми стенками может выглядеть прочной, но она может привести к усадочной пористости, увеличению времени цикла и утяжелению деталей. Конструкция с очень тонкими стенками может плохо заполняться, а уплотнительный фланец может оказаться нестабильным после механической обработки. Полезный вопрос заключается в том, где необходима масса, а где она только увеличивает риск.
| Область дизайна | Корпус с воздушным охлаждением | Корпус с жидкостным охлаждением | Влияние производства |
|---|---|---|---|
| Толщина стенки | Часто 2,5-3,5 мм. | Часто 3,0-4,5 мм вокруг каналов. | Тонкие стенки экономят массу, но повышают риск наполнения и пористости. |
| Уплотняющая поверхность | Обработанный фланец крышки | Фланец крышки плюс поверхности отверстий для охлаждающей жидкости | Плоскостность и качество поверхности определяют скорость утечек. |
| Функция охлаждения | Плавники или открытые каналы | Внутренние каналы, часто сваренные трением с перемешиванием. | Проверка канала и проверка на герметичность являются обязательными. |
| Фокус проверки | Воздушный поток, пыль, термическое воздействие | Давление охлаждающей жидкости, термический удар, коррозия | Последовательность испытаний должна соответствовать режиму работы автомобиля. |
Валидация должна отражать транспортное средство, а не стенд.
Корпус, прошедший статическое испытание на герметичность, все равно может выйти из строя, если при испытании не учитываются вибрация, тепловое расширение и нагрузки на разъемы. Валидация должна воспроизводить порядок, в котором транспортное средство загружает деталь: сборка, транспортировка, установка, термоциклирование, вибрация, разбрызгивание и изменение давления.
Практическая последовательность проверки
- Утверждение материала и отливки: проверка спектра, рентгеновская или промышленная компьютерная томография и согласованные пределы пористости в критических секциях.
- Одобрение механической обработки: проверка монтажных поверхностей с помощью КИМ, плоскостность уплотнительного фланца, положение отверстий и шероховатость поверхности.
- Испытание на утечку: падение давления для производства, гелий для жестких пределов и определенное повторное испытание после термического удара.
- Экологические испытания: термический удар, вибрация, брызги IP6K9K, солевой туман и циклическое изменение давления при наличии охлаждающей жидкости.
- Контроль производства: PPAP, исследование возможностей критических размеров и контроль изменений при ремонте пресс-форм или редактировании механической обработки.
IATF 16949:2016 является полезной базой, поскольку он заставляет поставщика связывать проектные записи, средства управления процессом и корректирующие действия. Он не заменяет план валидации конкретного жилья, но делает его проверяемым.
Что спросить у поставщика литых корпусов?
Поставщик должен быть в состоянии объяснить, как уплотнительная поверхность остается плоской после механической обработки, как контролируется пористость в отливке и как проверяется путь охлаждения. Поставщик, указывающий цену только за килограмм, не отвечает на вопросы, важные для корпуса электрического блока управления.
- Можете ли вы отлить и обработать уплотнительную поверхность с помощью контролируемого приспособления и указать ее плоскостность на производственном чертеже?
- Как определить и проверить пористость вблизи уплотнительных поверхностей, каналов СОЖ и монтажных бобышек?
- Какой метод проверки герметичности вы используете и как вы соотносите его с требованиями автомобиля?
- Есть ли у вас собственные возможности по обслуживанию пресс-форм, сварке трением с перемешиванием, КИМ и промышленной компьютерной томографии, или эти услуги переданы на аутсорсинг?
- Как вы справляетесь с техническими изменениями после PPAP, особенно с ремонтом пресс-формы, влияющим на уплотнительную поверхность?
В Fenda направление размещения охватывает проектирование пресс-форм, литье под давлением 400–2000T, обработку на станках с ЧПУ, сварку трением с перемешиванием, проверку CMM и промышленной компьютерной томографии, а также испытания на герметичность под одной крышей. Этот вертикальный контроль полезен, поскольку уплотнительная поверхность, канал охлаждения и конечный результат утечки не являются отдельными проблемами; это одна производственная цепочка.
Практический вывод прост: укажите корпус электрического блока управления автомобиля вокруг уплотняющей поверхности, тепловой путь и последовательность проверки, затем выберите поставщика, который может показать данные для всех трех. Корпус, который легко отлить, но сложно герметизировать, будет стоить больше по гарантии, чем сэкономит на цене за штуку.
Начните с наихудшей тепловой нагрузки и наиболее тяжелых условий разбрызгивания, затем вернитесь к толщине стенки, конструкции фланца и предельным значениям испытаний на герметичность. Этот порядок делает корпус надежной частью электронного блока, а не ремонтом на поздней стадии.