English
 русский
 عربى
 Deutsch
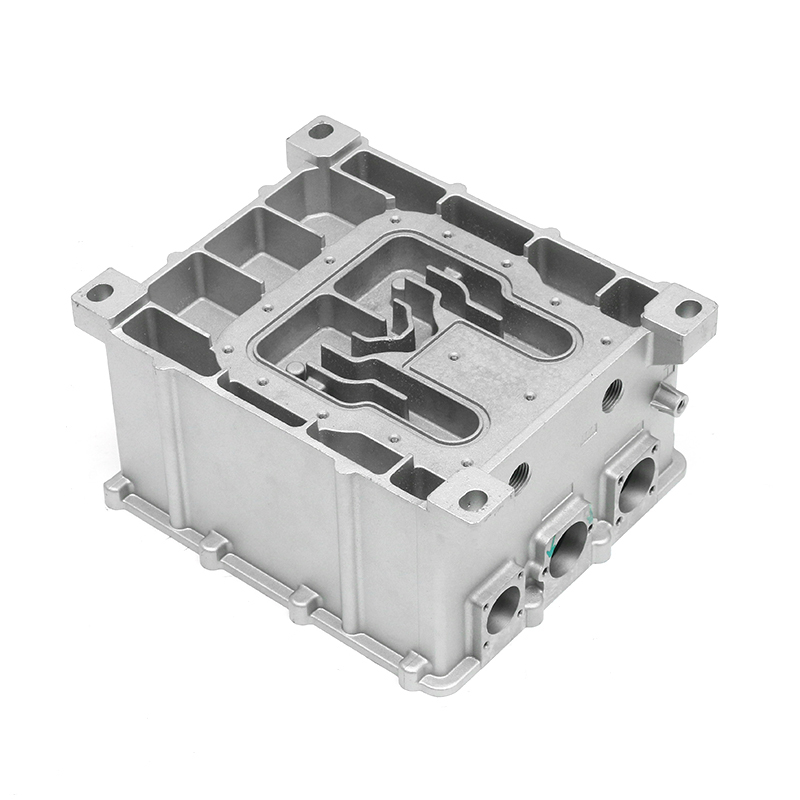
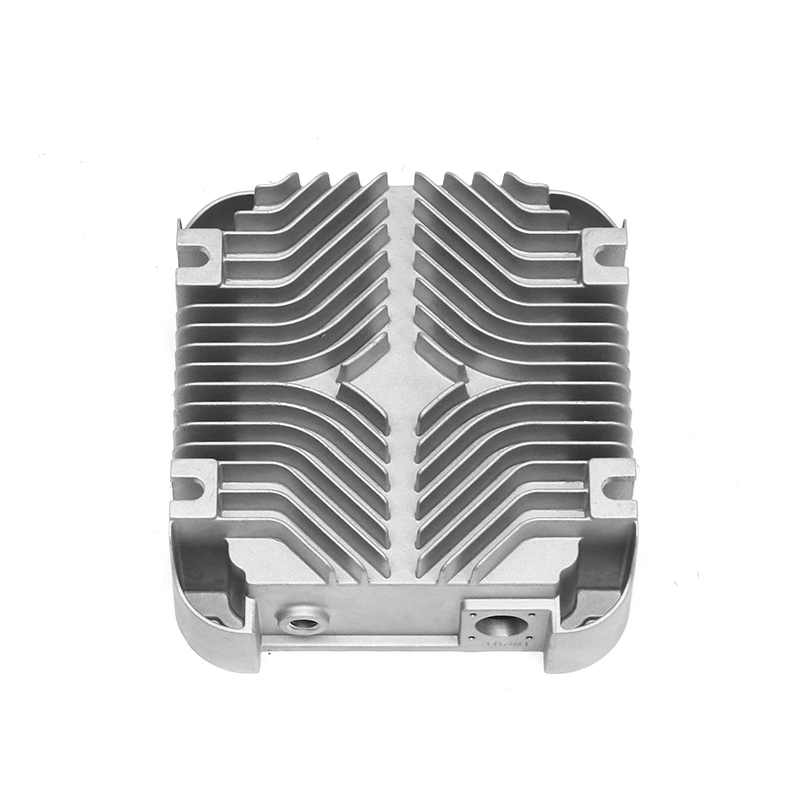
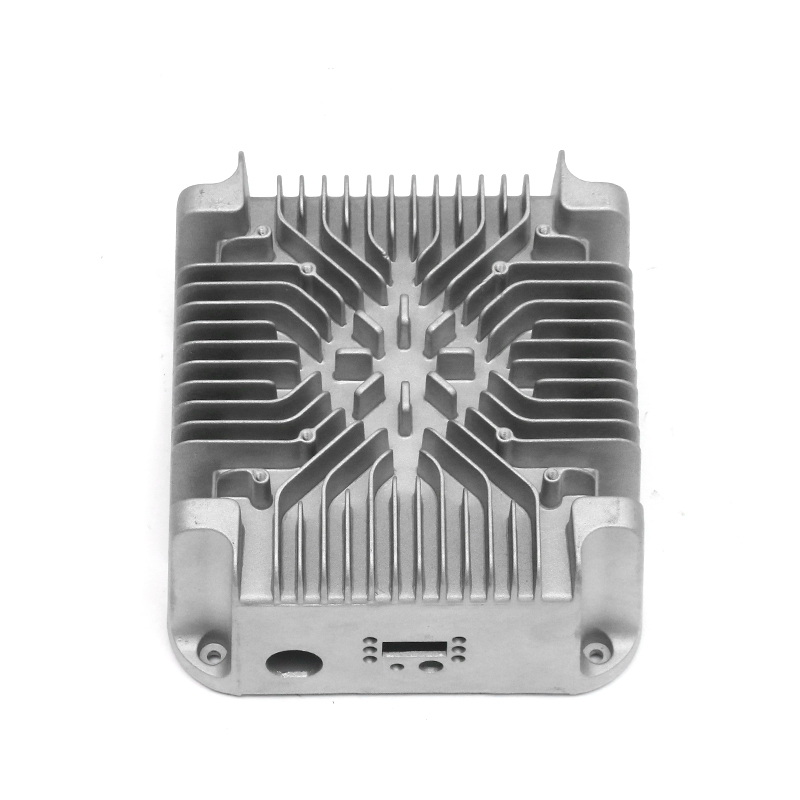
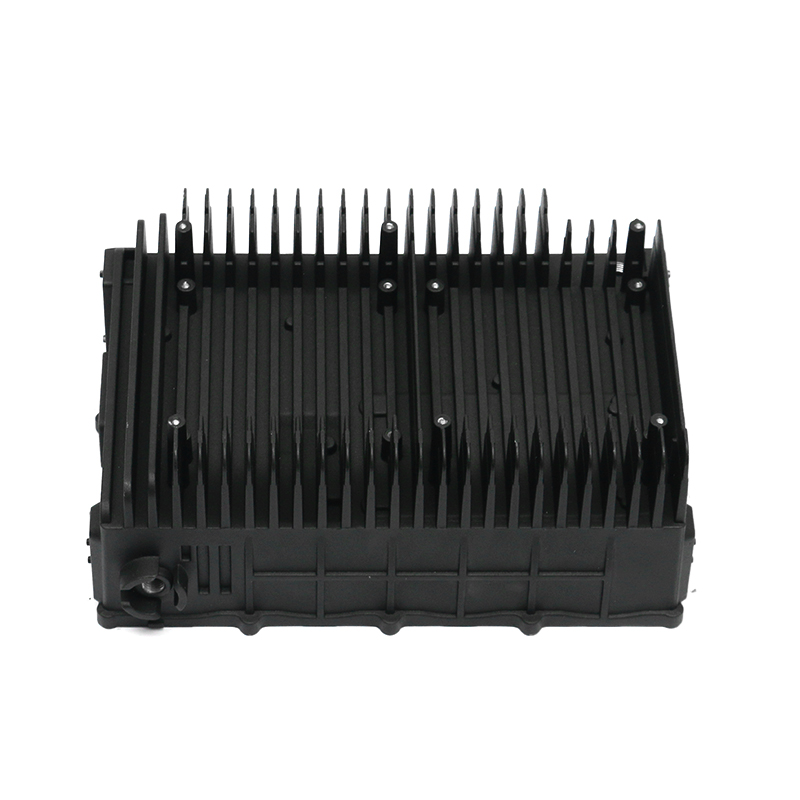
Вы смотрите на чертеж корпуса нового тягового двигателя. Первый вопрос, который задают большинство покупателей, касается цены за единицу товара. Более полезный вопрос заключается в том, может ли производитель контролировать всю производственную цепочку, поскольку корпус двигателя редко выходит из строя в тот момент, когда он покидает машину для литья под давлением. Это выходит из строя позже, когда внутренняя пористость, размерный дрейф или негерметичный канал охлаждения обнаруживаются после того, как тысячи устройств уже находятся в эксплуатации.
В Нинбо Fenda New Energy Technology Co., Ltd. , это различие не является академическим. Компания начала свою деятельность как цех по производству пресс-форм в 2006 году, и этот опыт изготовления форм до сих пор определяет то, как мы выполняем наши операции по литью под давлением и механической обработке сегодня. Когда мы говорим, что пресс-форма — это первая станция контроля качества, мы подразумеваем это буквально.
Что затрудняет изготовление корпуса двигателя
Корпуса двигателей являются одними из наиболее требовательных изделий из алюминия, отлитых под давлением, в автомобильном производстве. Ни одна особенность не является уникальной, но тонкие стенки, жесткие допуски на отверстия подшипников и герметичные каналы охлаждения должны работать вместе в одной детали. Именно эта комбинация является причиной того, что надежный производитель корпусов двигателей должен контролировать весь процесс, а не просто управлять большим прессом.
Корпус не просто закрывает двигатель. Он фиксирует статор, несет гнезда подшипников ротора, отводит тепло от обмоток и изолирует внутренние компоненты от влаги и мусора. В трансмиссиях новых энергетических транспортных средств во многие корпуса также встроена водяная рубашка, превращающая деталь в сосуд под давлением, а также в конструктивный компонент.
- Тонкие стенки толщиной 2,5-4 мм требуют тщательного заполнения матрицы и охлаждения, чтобы избежать усадочной пористости.
- Каналы охлаждения обычно проверяют на герметичность воздухом под давлением 0,3-0,5 МПа, чтобы предотвратить попадание охлаждающей жидкости в полость статора.
- Отверстия подшипников ротора напрямую влияют на вибрацию, шум и срок службы подшипников, поэтому контроль размеров не подлежит обсуждению.
- Литые элементы, такие как ребра, бобышки и точки прокладки кабеля, усложняют извлечение и конструкцию матрицы.
В таблице ниже приведены требования, которые определяют большинство решений по производству корпусов двигателей.
| Требование | Типичная цель | Почему это важно |
|---|---|---|
| Концентричность отверстия подшипника | В пределах 0,05 мм | Центровка ротора, вибрация, срок службы подшипников |
| Проверка герметичности канала охлаждения | 0,3-0,5 МПа воздух | Предотвращает попадание охлаждающей жидкости в полость статора. |
| Постоянство толщины стенок | В пределах практических допусков на литье на секцию | Равномерная прочность и предсказуемая теплопередача |
| Внутренняя целостность | Промышленная компьютерная томография | Улавливает пористость и усадку, невидимые на поверхности. |
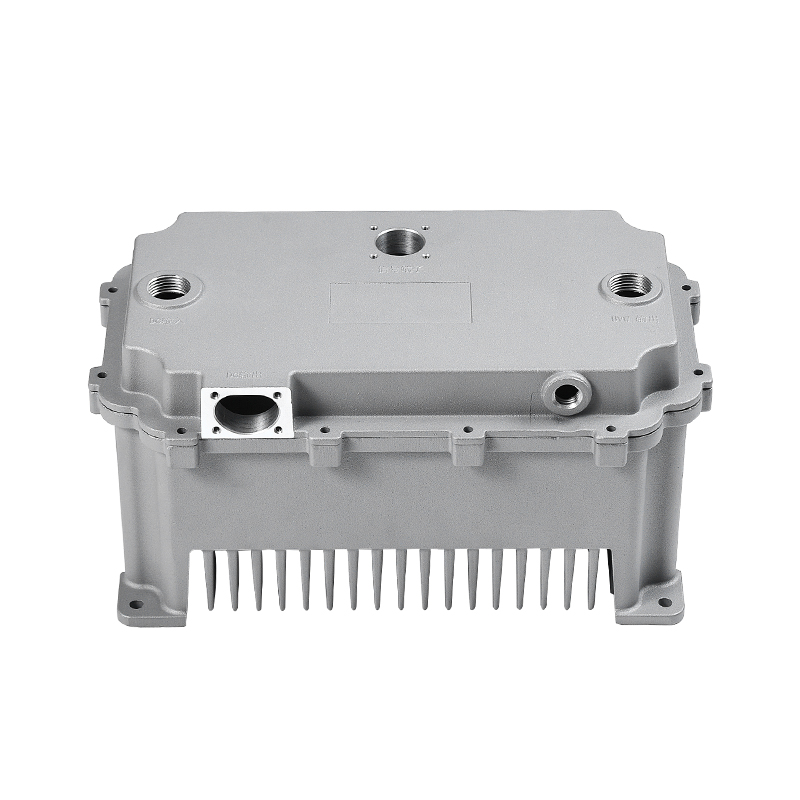
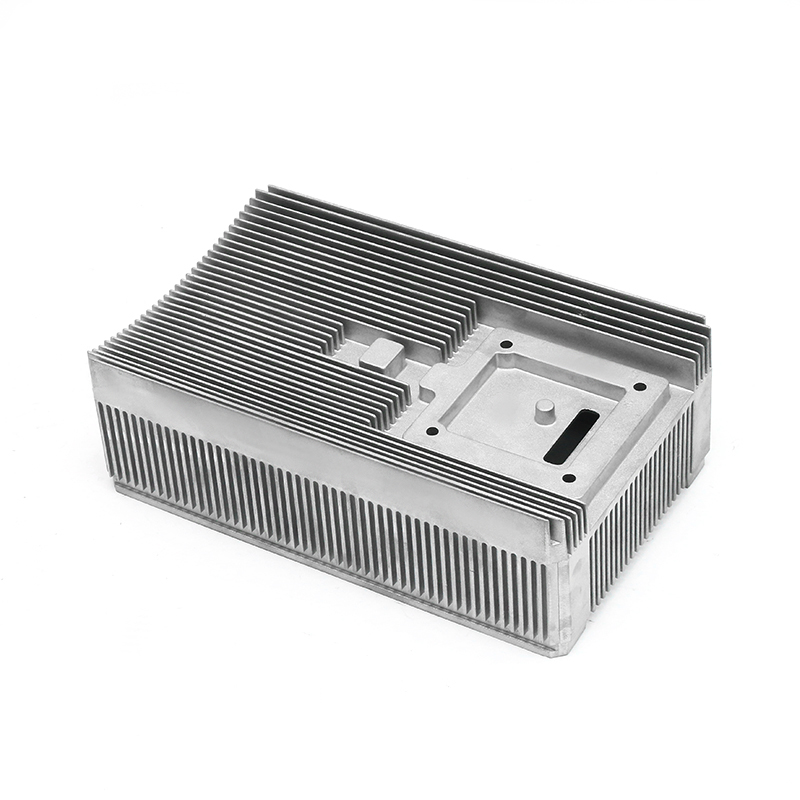
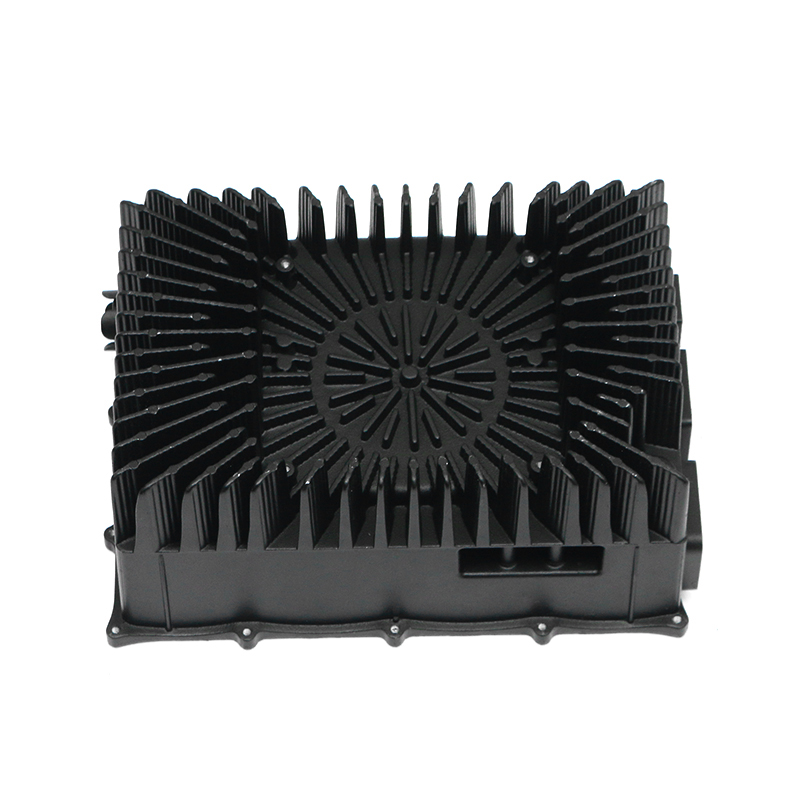
Проверка герметичности не ограничивается корпусами двигателей. Тот же стандарт испытаний применяется к корпуса электронного управления с водяным охлаждением мы производим для новых энергетических платформ.
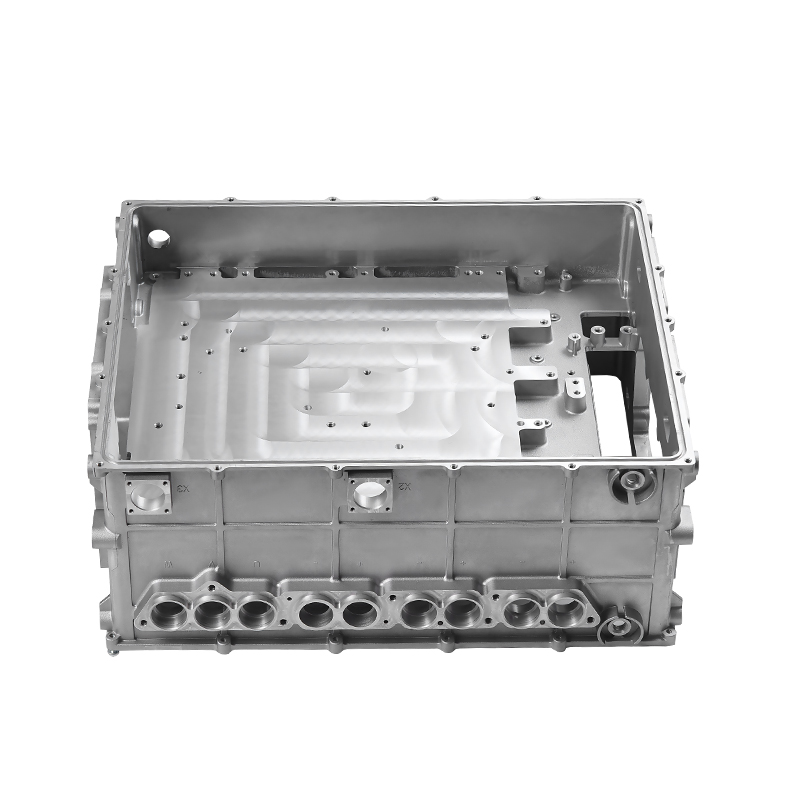 OEM/ODM литье под давлением, серия Ma с водяным охлаждением новой энергии с электронным управлением Нинбо Fenda New Energy Technology Co., Ltd. is China New Energy Electronically Controlled Water Cooling Series die casting manufacturers... Посмотреть продукт →
Почему литье под давлением является предпочтительным процессом для корпусов двигателей
Для серийного производства литье под давлением алюминия является наиболее экономичным способом изготовления корпуса двигателя. Он может производить тонкие стенки, сложную геометрию охлаждения и встроенные монтажные функции за один раз, при этом время цикла измеряется секундами, а не часами. Обработка цельных заготовок на станке с ЧПУ является слишком расточительной при больших объемах производства, а литье в песчаные формы не может обеспечить необходимую толщину стенок или постоянство размеров, которые требуются седлам подшипников и уплотняющим поверхностям.
Технологическое окно узкое: скорость наполнения, температура плавления, температура матрицы и время распыления влияют на то, будет ли отливка получаться плотной или с внутренней пористостью. Производитель, который понимает эти параметры и готов корректировать их в ходе разработки, поставляет более качественные детали из первого изделия и меньше сюрпризов при серийном производстве.
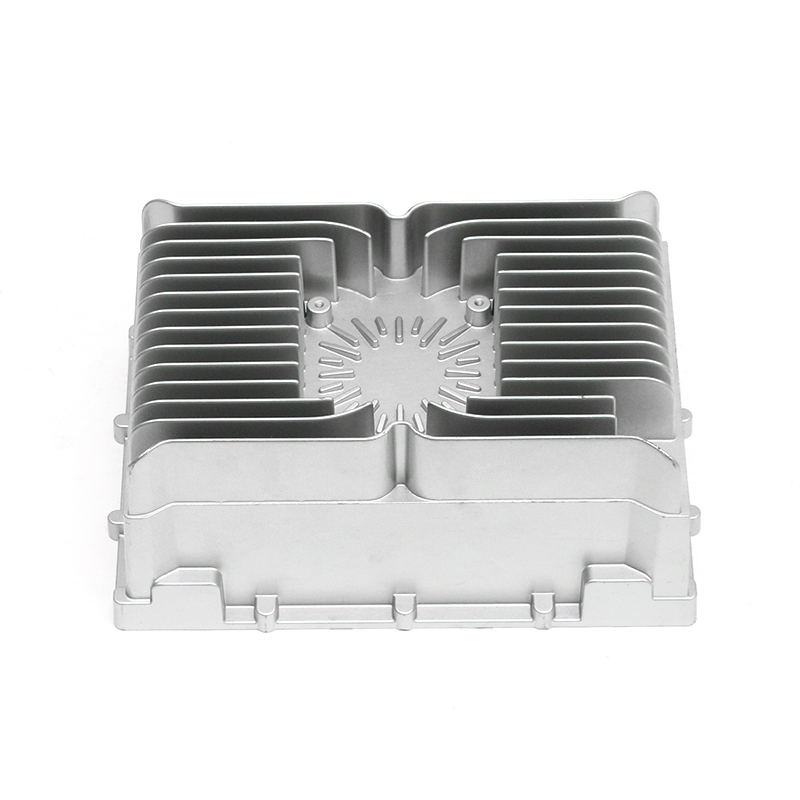
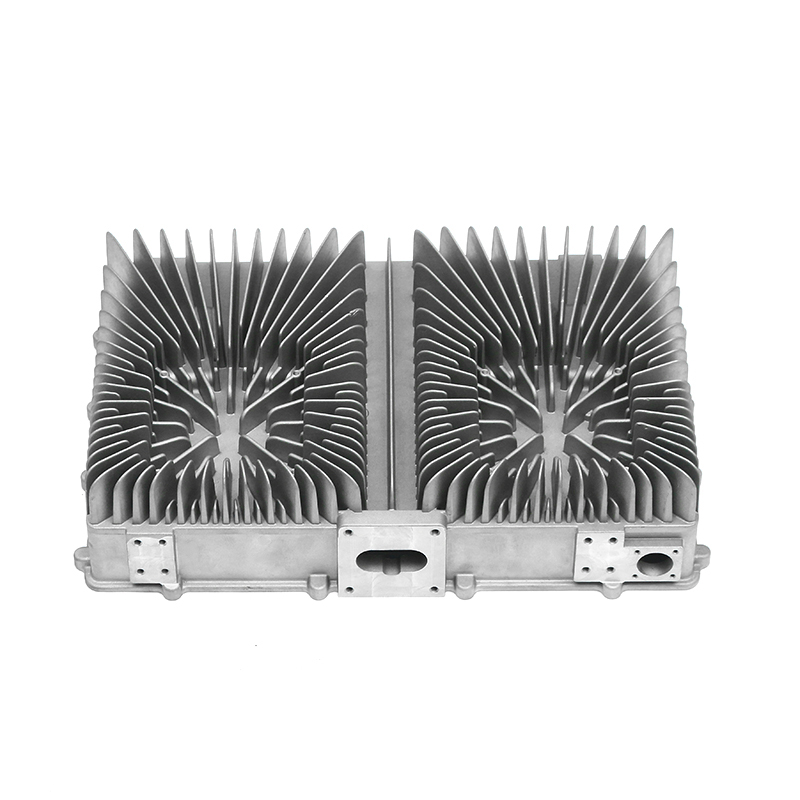
В our facility, motor housings are produced on six large aluminum die casting machines with clamping forces from 400 to 2,000 tons. That range covers housings from compact servo motors up to large traction motors. In our product lineup, корпуса двигателей транспортных средств на новой энергии отливаются на этом оборудовании с использованием собственных форм.
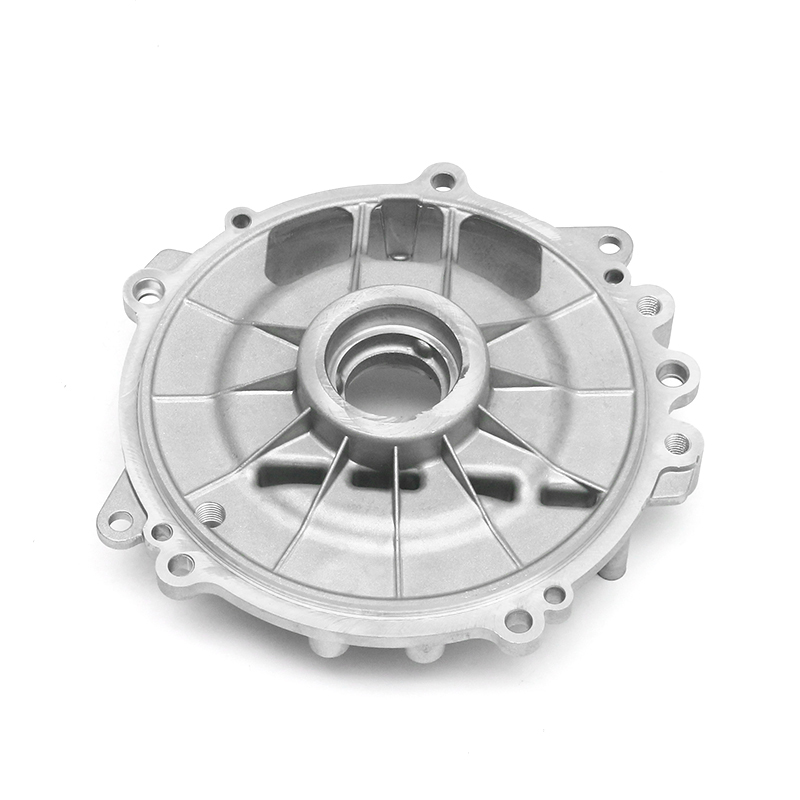 Производители корпусов двигателей для литья под давлением новой энергии, поставщики, фабрика Нинбо Fenda New Energy Technology Co., Ltd., is China new energy motor housing manufacturers and suppliers, our factory offer OEM/ODM ne... Посмотреть продукт →
Поскольку наша команда инженеров проектирует и изготавливает формы самостоятельно, мы можем быстро изменять литники, линии охлаждения и геометрию выброса на этапе отбора проб. Это сокращает циклы разработки и предотвращает скрытие проблем с оснасткой за пределами зарубежной штамповочной мастерской. Отношения между Точность литья под давлением и надежность корпуса двигателя хорошо понимают в нашем магазине; мы потратили более десяти лет, применяя его в новых энергетических приложениях.
Обработка и вторичные операции определяют конечный результат
Отливка, правильно полученная из матрицы, все равно может быть испорчена плохой механической обработкой. Качество корпуса двигателя во многом зависит от крепления, выбора инструмента и параметров резки. Вот почему наш отдел механической обработки оснащен 80 высокоскоростными прецизионными обрабатывающими центрами, которые выполняют этапы торцовки, растачивания, сверления, нарезания резьбы и очистки охлаждающей рубашки, необходимые для корпусов двигателей.
Мы сохраняем размеры посадочных мест подшипников и качество поверхности, от которых зависят сборочные линии. Поскольку и литье, и механическая обработка контролируются одним и тем же заводом, мы можем управлять размерной цепочкой от необработанной отливки до готовой детали, вместо того, чтобы перекладывать ответственность между литейным заводом и отдельным механическим цехом.
Вторичные процессы также имеют значение. Сварка трением с перемешиванием используется там, где конструкция требует приварной крышки над обработанным каналом охлаждения. Обработка поверхности защищает корпус от коррозии в автомобильной среде. Эти этапы являются частью производственного процесса, который делает корпус пригодным для эксплуатации.
Тестирование — часть производства, а не финальный этап
Хорошее качество строится на основе формы и процесса, а не на станции контроля. Но систематическое тестирование – это то, что удерживает дефектные детали от попадания на сборочную линию. Наш отдел качества полагается на комбинацию оборудования, которая обеспечивает как геометрию, так и внутреннюю надежность.
| Проверить | Оборудование | Что он проверяет |
|---|---|---|
| Измерение размеров | КИМ Zeiss и Edwards | Диаметр отверстия подшипника, соосность, расположение отверстий |
| Внутренняя целостность | Промышленный трансформатор тока | Пористость, усадка, толщина стенки |
| Состав материала | Спектрометр Оксфорд/Хитачи | Марка сплава и химический состав |
| Герметичность | Тестер утечки воздуха | Каналы охлаждения и уплотнительные поверхности |
Мы также имеем сертификат IATF 16949:2016, что означает, что наши планы контроля, документация и отслеживаемость структурированы для цепочек поставок автомобильной продукции. Это имеет значение, когда ваша группа закупок проверяет поставщика или когда проблема на месте требует отслеживания партии до ее параметров литья.
Как оценить производителя корпуса двигателя
При сравнении котировок цифры в прайс-листе являются лишь отправной точкой. Ознакомьтесь с этим контрольным списком с каждым потенциальным поставщиком на этапе запроса предложений. Их ответы скажут вам больше, чем цена за единицу продукции.
- Вы сами проектируете и изготавливаете пресс-формы? Производитель, который контролирует форму, может быстрее выполнять итерации при отборе проб и владеет источником большинства дефектов отливки.
- Каков диапазон усилия смыкания ваших машин для литья под давлением? Диапазон 400–2000 тонн охватывает типичные размеры корпусов двигателей; Для более крупных корпусов необходим четкий план того, как они будут производиться.
- Сколько обрабатывающих центров у вас работает? Ответ влияет как на возможности поставок, так и на то, какой объем аутсорсинга потребуется поставщику для производства готовых деталей.
- Какое испытательное оборудование используется для производства деталей? КИМ для проверки геометрии, промышленная компьютерная томография для проверки внутренней целостности, спектрометрия для определения марки материала и течеискатели для каналов охлаждения — это самое необходимое.
- Сертифицирована ли ваша система качества по стандарту IATF 16949? Сертификация демонстрирует, что для клиентов автомобильной отрасли уже существуют технологическая дисциплина и отслеживаемость.
- Оставите ли вы отзыв DFM перед тем, как цитировать? Производитель с настоящей инженерной глубиной укажет на проблемы с литьем на чертеже и предложит практические альтернативы, а не просто примет распечатку и процитирует ее.
Со своей стороны, мы обычно отвечаем на запросы о новых корпусах двигателей, предоставляя обзор DFM, который охватывает конструкцию ворот, углы уклона, балансировку толщины стенок и припуски на механическую обработку. Эта проверка полезна, даже если окончательный заказ будет отправлен в другое место, и это одна из причин, по которой покупатели склонны возвращаться к нам, когда проект поступит в серийное производство.
Правильный производитель корпуса двигателя не является поставщиком с самой низкой ценой. Это тот, у которого литейный цех, машины для литья под давлением, обрабатывающие центры и испытательные станции работают как одна система. Это модель, вокруг которой была построена наша фабрика, начиная с опыта изготовления пресс-форм, насчитывающего два десятилетия.
Если вы оцениваете поставщиков для нового проекта корпуса двигателя, пришлите нам свои чертежи и запросите проверку DFM. Разговор покажет вам, насколько глубоко мы понимаем эту деталь, и это самый надежный способ оценить производителя до того, как будет размещен первый заказ на поставку.